更新时间:2026-10-21 19:27:02 浏览次数:333 返回列表
在平焊位置、横焊位置、立焊位置、仰焊位置进行的焊接分别称为平焊、横焊、立焊、仰焊。T形、十字形和角接接头处于平焊位置进行的焊接称为船形焊。在工程上常用的水平固定管的焊接,由于在管子360°的焊接中,有仰焊、立焊、平焊,所以称全位置焊接。当焊件接缝置于倾斜位置(除平、横、立、仰焊位置以外)时进行的焊接称为倾斜焊。
焊条角度,焊条与焊接方向的夹角在90度时,电弧集中,熔池温度高,夹角小,电弧分散,熔池温度较低,如12mm平焊封底层,焊条角度:50-70度,使熔池温度有所下降,避免了背面产生焊瘤或起高。又如,在12mm板立焊封底层换焊条后,接头时采用90-95度的焊条角度,使熔池温度迅速提高,熔孔能够顺利打开,背面成形较平整,有效地控制了接头点内凹的现象。
喷嘴形状或直径选择不当;喷嘴被堵塞;焊丝伸出太长;(6)操作不熟练,焊接参数选择不当;(7)周围空气对流太大;(8)给定电压过高;
弧柱电场强度较高比之熔化极气体保护焊有如下特点:(1)设备调节性能好,由于电场强度较高,自动调节系统的灵敏度较高,使焊接过程的稳定性提高;
多点焊当零件上焊点数较多,大规模生产时,常采用多点焊方案以提高生产率。多点焊机均为专用设备,大部分采用单侧馈电方式见图1h、i,以i方式较灵活,二次回路不受焊件尺寸牵制,在要求较高的情况下,亦可采用推挽式点焊方案。目前一般采用一组变压器同时焊二或四点(后者有二组二次回路)。一台多点焊机可由多个变压器组成。可采用同时加压同时通电、同时加压分组通电和分组加压分组通电三种方案。可根据生产率、电网容量来选择合适方案。
其优点因为电流大、间隙小,所以生产效率高,操作技能容易掌握。其缺点是用于打底的话因为操作者看不到钝边熔化和反面余高情况,所以容易产生未熔合和得不到理想的反面成形。内填丝只能用于打底焊,是用左手拇指、食指或中指配合送丝动作,小指和无名指夹住焊丝控制方向,其焊丝则紧贴坡口内侧钝边处,与钝边一起熔化进行焊接,要求坡口间隙大于焊丝直径,是板材的话可以将焊丝弯成弧形。
氩弧焊中常见焊接缺陷及预防 一、几何形状不符合要求 1、焊缝外形尺寸超出规定要求,高低和宽窄不一,焊波脱节,凸凹不平,成形不良。其危害是减弱焊缝强度,或造成应力集中,降低动载强度。
问题二:从事焊接工作如果不佩戴面罩会有什么危害呢?答:眼睛和脸部等是人体直接裸露在外界的器官,容易受各种有害因素的伤害,特别是眼睛受伤害的几率较大。据统计,在中国约有1%至3%的工人受眼外伤,工业部门更高达34%。在焊接工作中,对眼睛和面部皮肤造成直接威胁的有:
点焊过程由预压、焊接、维持和休止四个基本程序组成焊接循环,必要时可增附加程序,其基本参数为电流和电极力随时间变化的规律。
裂纹是在焊接应力及其它致脆因素作用下,焊接接头中局部区域的金属原子结合力遭到破坏而形成的缝隙,它具有尖锐的缺口和大的长宽比特征。裂纹有热裂纹和冷裂纹之分。焊接过程中,焊缝和热影响区金属冷却到固相线附近的高温区产生的裂纹叫做热裂纹。
高压焊工培训:铝材焊接5大技巧1.适合焊接铝材的是拉丝式焊枪,如果你无法使用这种焊枪的话,尽量使用短的焊枪以便保持焊枪的笔直;只能使用氩气作为保护气体;在焊接铝材(自动管焊机)的时候只能使用推枪手法。
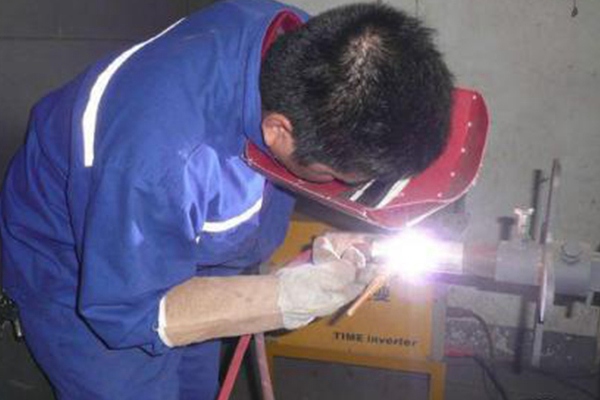
焊接注意事项 ①在采用低氢型焊条焊接平面对接焊缝时,除了焊条一定要按规定烘干外,焊件的焊接处必须彻底清除油污、铁锈、水分等,以免产生气孔。 ②在操作时,一定要采用短弧,以防止空气侵入熔池。 ③采用月牙形运条法,可使熔池冷却速度缓慢,有利于焊缝中气体的逸出,以提高焊缝质量。
然后采用挤压式摇把焊的操作方法进行打底。即瓷嘴与坡口两侧贴紧,钨极深入到坡口底部距离底部1-2mm为宜,焊把水平左右摇摆施焊,焊丝保持在焊缝中心。氩弧焊枪与焊件成45°夹角,并保持焊枪的重心保持在瓷嘴与坡口接触的垂直线上,焊丝与水平呈15°角送进。
盖面焊的时候因根据板厚及坡口角度选用比打底焊接时要大的瓷嘴和焊接参数,按照实例选用12号瓷嘴,电流选用180A,持枪角度以及送丝角度与打底焊接时的角度相同,但是盖面焊接时采用旋转摇把焊即瓷嘴紧贴焊道,手把沿逆时针摇把焊接,焊丝保持在焊道中间送进,如果焊接过程中感觉焊缝不饱满,有咬边现象可以将焊接速度降低,焊丝送进增加,以增加焊道的饱满度。
电焊网片种类有:不锈钢网片、黑铁丝网片、镀锌铁丝网片、涂塑网片、带框网片。电焊网片系选用优质铁丝,通过精密的自动化机械焊接制成,电焊网片成型后进行镀锌(电镀或热镀);镀锌丝电焊网片系选用优质的镀锌铁丝通过精密的自动化机械焊接制成。
应用:主要用于重型机械制造业中,制造锻-焊结构件和铸-焊结构件,如重型机床的机座、高压锅炉等,焊件厚度一般为40~450mm,材料为碳钢、低合金钢、不锈钢等。