更新时间:2026-10-09 10:18:02 浏览次数:115 返回列表
夹渣的分布与形状有单个点状夹渣,条状夹渣,链状夹渣和密集夹渣(3)夹渣产生的原因坡口尺寸不合理;b.坡口有污物;c.多层焊时,层间清渣不彻底;d.焊接线能量小;e.焊缝散热太快,液态金属凝固过快;f.焊条药皮,焊剂化学成分不合理,熔点过高;g.钨极惰性气体保护焊时,电源极性不当,电、流密度大,钨极熔化脱落于熔池中。h.手工焊时,焊条摆动不良,不利于熔渣上浮。可根据以上原因分别采取对应措施以防止夹渣的产生。
焊前准备:阅读焊接工艺卡,了解施焊工件的材质、所需要的设备、工具和相关工艺参数,其中包括选用正确的焊机,(如焊接铝合金则需要用交流焊机),正确的选用钨极和气体流量。
焊接热输入对焊接残余应力和变形有影响,所以在保证焊缝成形良好的情况下,尽可能采用小的焊接热输入,从而保证得到小的焊接应力和变形。如何控制焊接热输入包括焊接电流、焊接电压、焊接速度的合理选择,在保证焊透的情况下应尽量使用小的焊接电流。焊工在焊前应检查坡口的错边情况,错边量合格后才能施焊。
焊接时外观缺陷(表面缺陷)是指不用借助于仪器,从工件表面可以发现的缺陷。常见的外观缺陷有咬边、焊瘤、凹陷及焊接变形等,有时还有表面气孔和表面裂纹。单面焊的根部未焊透等。
等离子弧切割:利用等离子弧的高温高速弧流使切口的金属局部熔化以致蒸发,并借助高速气流或水流将熔化的材料吹离基体形成切口的切割方法。(1)等离子弧能量密度大,弧柱温度高,穿透能力强,10~12mm厚度钢材可不开坡口,能一次焊透双面成形,焊接速度快,生产率高,应力变形小。
为实现细丝窄间隙焊接,焊抢中的导电嘴应做成扁平状,在其表面包复绝缘的聚乙氟乙烯薄膜,导电嘴应有水冷以防高温烧坏。另外,导电嘴还应有焊缝跟踪装置导向。除此之外,焊接电源及送丝机跟一般气体保焊接设大致相同。
后焊焊缝与先焊焊缝的连接处称为焊缝接头。由于受焊条长底限制,焊缝前后两段的接头是不可避免的,但焊缝的接头应力求均匀,并防止焊缝接头处过高、脱节、宽窄不一致等缺陷。
比方50小管可以选用6号,7号喷嘴打底盖面都可以,159可以选用6号喷嘴打底,8号,10号盖面。手工钨极氩弧焊时氩气的流量及选择原则,手工钨极氩弧焊时,氩气的流量一般为5~15L/min。氩气流量应根据环境不同而不同,如果在室内,氩气流量可小些,为5-7L/min,在室外,当有风时,氩气流量应大些,为7~15L/mn并采取防风措施、防止空气侵入熔池而产生气孔。
焊接材料:根焊采用伯乐φ3.2E6010纤维素焊条;填充、盖面采用林肯E81T8-Gφ2.0药芯自保护焊丝。坡口清理:组对前,首先进行坡口清理。用角向磨光机或电动钢丝刷清除坡口及正反面边缘25mm范围内的油、锈、水及其它污物,直至全部露出金属光泽。
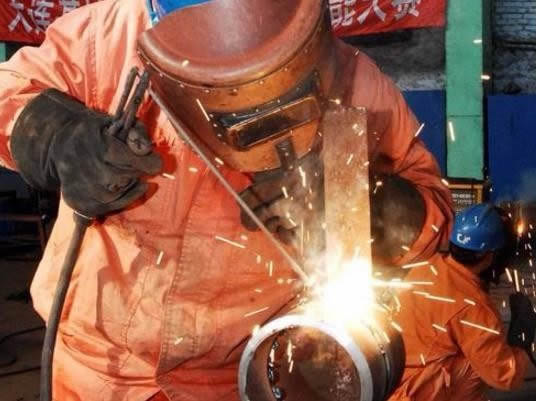
在国际上通称为TIG焊。钨极气体保护电弧焊由于能很好地控制热输入,所以它是连接薄板金属和打底焊的一种极好方法。这种方法几乎可以用于所有金属的连接,尤其适用于焊接铝、镁这些能形成难熔氧化物的金属以及象钛和锆这些活泼金属。这种焊接方法的焊缝质量高,但与其它电弧焊相比,其焊接速度较慢。
CO2气体保护焊是利用CO2气体作为电弧介质并保护焊区电弧焊,是熔化极气体保护焊。因其生产效率高、成本低、熔透性好、焊接变形小、焊接质量高、适应范围广以及操作方便等优点,因而被广泛应用于港口起重机械,汽车和船舶等机械制造行业。然而其带来的优点的同时,由于焊接人员、焊接设备、焊接材料、焊接工艺和焊接环境等的原因,焊接缺陷也伴随而生。
熔孔形成即表示根部已焊透。熔孔尺寸的大小,即标志背面焊缝的尺寸。一般控制熔孔直径为对口间隙的1.1——1.5倍左右。具体尺寸要根据工件厚度、焊接位置、规范参数及根部间隙、钢种等诸因素综合调整。一般先进行工艺试验,摸索出规律后,再进行焊接,以保证焊接质量。
什么叫电弧?在两电极间的气体介质中强烈而持久的放电现象称之为电弧,电弧放电时,一方面产生高温,同时产生强光,手弧焊就是利用电弧产生的高温熔化焊条和焊件,使两块分离的金属熔合在一起,从而获得牢固的接头。
双面双点焊图1b及j为双面双点的方案示意。图2-12b方案虽可在通用焊机上实施,但两点间电流难以均匀分配,较难保证两点质量一致由于采用推挽式馈电方式,使分流和上下板不均匀加热现象大为改善,而且焊点可布置在任意位置。其唯一不足之处是须制作二个变压器,分别置于焊件两侧,这种方案亦称推挽式点焊。两变压器的通电需按极性进行。
在石油、化工、天然气、船舶等行业管道焊接安装建设中常用的焊接方法主要有以下几种: ①焊条电弧焊(SMAW),由于其焊接速度慢、焊接质量受操作者影响大在管道建设中应用已经逐渐减少,只在维修及可达性差的地方釆用。②钨极氩弧焊(TIG),焊接质量好,成本高,效率低,一般应用在小口径重要管道焊接和打底层焊缝上。
由于电弧放电时产生的高温,可以在低电压情况下维持,电弧放电。这样就完成了引弧过程。引弧时需要高电压击穿电弧空间,为了安全而采用高频或脉冲电压。这样的焊工称高压焊工。全天候实践(一天7.5小时左右).
弧焊电源:焊接电弧所使用的电源称为弧焊电源,通常可分为四大类:交流弧焊电源、直流弧焊电源、脉冲弧焊电源和逆变弧焊电源。