更新时间:2026-09-01 16:18:02 浏览次数:550 返回列表
氩弧焊根据电极材料的不同可分为钨极氩弧焊(不熔化极)和熔化极氩弧焊。根据其操作方法可分为手工、半自动和自动氩弧焊。根据电源又可以分为直流氩弧焊、交流氩弧焊和脉冲氩弧焊。
熔化极气体保护电弧焊属于用电弧作为热源的熔化焊方法,其电弧建立在连续送进的焊丝与熔池之间熔化的焊丝金属与母材金属混合而成的熔池在电弧热源移走后结晶形成焊缝并把分离的母材通过冶金方式连接起来。
产生气孔的主要原因:母材或填充金属表面有锈、油污等,焊条及焊剂未烘干会增加气孔量,因为锈、油污及焊条药皮、焊剂中的水分在高温下分解为气体,增加了高温金属中气体的含量。焊接线能量过小,熔池冷却速度大,不利于气体逸出。焊缝金属脱氧不足也会增加氧气孔。
电子束焊机:核心是电子枪,它是完成电子的产生、电子束的形成和会聚的装置,主要由灯丝、阴极、阳极、聚焦线圈等组成。灯丝通电升温并加热阴极,当阴极达到2400K左右时即发射电子,在阴极和阳极之间的高压电场作用下,电子被加速(约为1/2光速),穿过阳极孔射出,然后经聚焦线圈,会聚成直径为0.8~3.2mm的电子束射向焊件,并在焊件表面将动能转化为热能,使焊件连接处迅速熔化,经冷却结晶后形成焊缝。
手工电弧常用的运条方法: 1)直线形运条法由于焊条不作横向摆动,电弧较稳定能获得较大的熔深,但焊缝的宽度较窄。 2)锯齿形运条法锯齿形运条法是焊条端部要作锯齿形摆动。并在两边稍作停留(但要注意防止要边)以获得合适的熔宽。3)环形运条法环形运条法是焊条端部要作环形摆动。
镜子的放置,放置镜子要考虑两个因素,首先要能通过镜子反射清楚看到焊缝的、熔池、坡口,其次要不影响焊枪摆放位置及焊接过程中焊枪操作;镜面焊时,由于强烈的弧光反射,对熔池的观察肯定没有正常焊接时清楚;
学电焊,仅仅是靠实践教学还是远远不够的,我们在进行电焊工培训的过程中,一定要教会学员看懂一些基本的手法图,理论与实践结合,我们才会达到较好的教学效果。
气孔的危害,气孔减少了焊缝的有效截面积,使焊缝疏松,从而降低了接头的强度,降低塑性,还会引起泄漏。气孔也是引起应力集中的因素。氢气孔还可能促成冷裂纹。
跳弧之后焊丝头部都被电弧笼罩,熔滴变成倒蘑菇状,并迅速被推离焊丝,而使缩颈变得细长,到达焊件。也就是说,随着电流的增加,熔化极气体保护焊由射滴过渡转变为射流过渡是突然发生的,射滴过渡是钟罩状电弧形态,而射流过渡是锥状电弧形态,由于电弧形态的变化,引起了熔滴过渡形式的改变。实质上,跳弧现象就是钟罩状电弧形态突然变为锥状电弧形态的现象,同时伴随射流过渡的产生。由滴状过渡向射流过渡转变的突变电流称为射流过渡临界电流,该电流也是产生跳弧现象的电流。
划擦法:先将焊条末端对准焊件,然后将焊条在焊件表面划擦一下,当电弧引然后趁金属还没有开始大量熔化的一瞬间,立即使焊条末端与被焊表面的距离维持在2~4mm的距离,电弧就能稳定地燃烧。
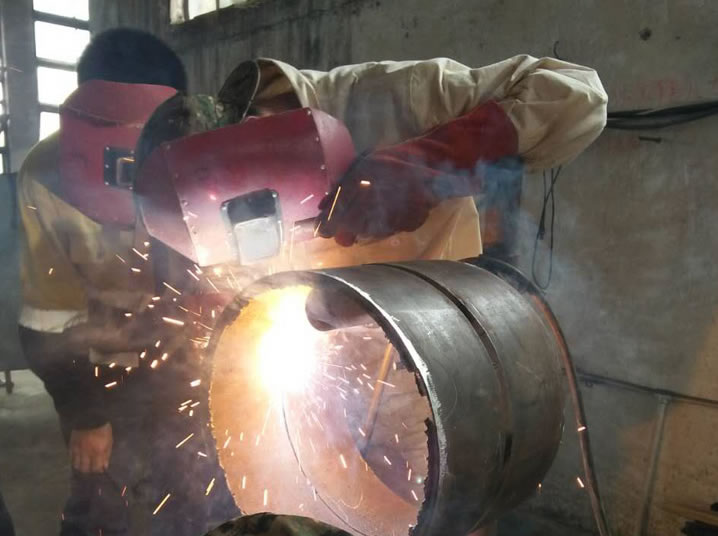
减压器装上后,应先开起气瓶,再开起减压器,工作结束后应先关闭气瓶,再关减压器,操作时焊工应在减压器侧面。氧气瓶中的氧气不允许全部放完,应保留0.1-0.2mpa的压力。 氧气胶管与乙炔气胶管不得换用或代用,管路连接处严防漏气。氧气瓶及减压器严禁接触油脂.
焊接的介绍焊接:通常是指金属的焊接。是通过加热或加压,或两者同时并用,使两个分离的物体产生原子间结合力而连接成一体的成形方法。分类:根据焊接过程中加热程度和工艺特点的不同,焊接方法可以分为三大类。
电焊时焊条离焊件多远电焊的原理是通过常用的220V或380V电压,通过电焊机里的变压器降低电压,增强电流,并使电能产生巨大的电弧热量融化焊条和钢铁,而焊条熔融使钢铁之间的融合性更高。电弧焊是应用较广泛的焊接方法,包括手弧焊、埋弧焊、钨极气体保护电弧焊、等离子弧焊、熔化极气体保护焊等。
根据焊接位置的选择。在焊条直径一定的情况下,平焊位置要比其它位置焊接时选用的焊接电流大。提问:3、在一块10毫米厚低碳钢上,用直径为3.2毫米的焊条,焊一道平焊缝,应采用多大焊接电流?
离子弧焊:利用气体在电弧中电离后,再经过热收缩效应、机械收缩效应、磁收缩效应而产生的一种高温热源进行焊接,温度可达20000℃左右。电气焊培训学校:焊接注意事项1、焊接过程中,因焊工要经常更换焊条和调节焊接电流,操作进要直接接触电极和极板,而焊接电源通常是220V/380V,当电气保护装置存在故障、劳动保护用品不合格、操作者违章作业时,就可能引起触电事故。如果在金属容器内、管道上或潮湿的场所焊接,触电的危险性更大。