更新时间:2026-10-08 11:27:02 浏览次数:740 返回列表
氩弧焊技术是在普通电弧焊的原理的基础上,利用氩气对金属焊材的保护,通过高电流使焊材在被焊基材上融化成液态形成熔池,使被焊金属和钨极惰性气体保护焊(TIG)的一种。是在氩气保护下,利用电弧热熔化母材和填充丝而形成接头的焊接方法。
焊接中焊工常受到的辐射危害有强光、红外线、紫外线等。焊接中的电子束产生的X射线,会影响焊工的身体健康。
加强电焊工个人防护措施,加强个人防护,可以防止焊接时产生的有毒气体和粉尘的危害。作业人员必须使用相应的防护眼镜、面罩、口罩、手套,穿白色防护服、绝缘鞋,决不能穿短袖衣或卷起袖子,若在通风条件差的封闭容器内工作,还要佩戴使用有送风性能的防护头盔。
可燃气:乙炔、液化石油气等。以乙炔为例,其在氧气中燃烧时的火焰温度可达3200℃。氧乙炔火焰有三种: ①中性焰:氧气与乙炔体积混合比为1~1.2,乙炔充分燃烧,适合焊接碳钢和非铁合金。②碳性焰:氧气和乙炔体积混合比小于1,乙炔过剩,适用于焊接高碳钢、铸铁和高速钢。③氧化焰:氧气与乙炔体积混合比大于1.2,氧气过剩,适用于黄铜和青铜的钎焊。
氩弧焊有一定的帮助。外填丝可以用于打底和填充,是用较大的电流,其焊丝头在坡口正面,左手捏焊丝,不断送进熔池进行焊接,其坡口间隙要求较小或没有间隙。
采用高频引弧时,产生的高频电磁场强度在60~110V/m之间,超过参考卫生标准(20V/m)数倍。但由于时间很短,对人体影响不大。如果频繁起弧,或者把高频振荡器做为稳弧装置在焊接过程中持续使用,则高频电磁场可成为有害因素之一。
这种小反复断弧法一般用于酸性焊条的焊缝收尾,回焊收尾法则多用于碱性焊条的焊缝收尾,如果将电弧突然熄灭,则焊缝表面留有凹陷的弧坑,降低焊缝收尾处的强度,并容易引起弧坑裂纹。若收尾时快拉断电弧,则液体金属中的气体来不及逸出,还容易产生气孔等缺陷。
夹渣是指焊后溶渣残存在焊缝中的现象。(1)夹渣的分类 a.金属夹渣:指钨、铜等金属颗粒残留在焊缝之中,习惯上称为夹钨、夹铜。 b.非金属夹渣:指未熔的焊条药皮或焊剂、硫化物、氧化物、氮化物残留于焊缝之中。冶金反应不完全,脱渣性不好。
电弧焊技术主要包括:手弧焊技术、埋弧焊技术、钨极气体保护电弧焊技术、等离子弧焊技术、熔化极气体保护电弧焊技术、管状焊丝电弧焊技术。电阻焊主要是以电阻热为能源的一类焊接方法,包括以熔渣电阻热为能源的电渣焊和以固体电阻热为能源的电阻焊。
氩弧焊,是使用氩气作为保护气体的一种焊接技术。又称氩气体保护焊。就是在电弧焊的周围通上氩气保护气体,将空气隔离在焊区之外,防止焊区的氧化。
再根据钨极的直径选用多大的喷嘴,钨极直径的2.5—3.5倍是喷嘴的内径D=(2.5—3.5)dw其中D表示喷嘴内径(mm),dw表示钨极直径(mm)。较后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气的流量。Q=(0.8—1.2)D,其中Q表示气体流量(L/min)钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
由于电焊二保焊工作时只有二氧化碳气体保护熔池,对弧光几乎起不到遮挡作用,而手工焊由于有被电弧熔化的焊药覆盖熔池,对弧光的遮挡有较大帮助,因此,电焊二保焊的弧光辐射强度比手工焊要大许多,所以,在电焊二保焊工作过程中更要加强对电焊弧光的防护。
焊工培训:气焊火焰 常用的气焊火焰是乙炔与氧气混合燃烧所形成的火焰,也称氧乙炔焰。根据氧气与乙炔混合比的不同,可得三种不同性质的火焰,即碳化焰、中性焰、氧化焰。其构造。
氩电联焊是采用氩弧焊焊接焊缝底部,再用电弧焊填充盖面的焊接方法。焊接时首先对管材环向对接焊缝定出各焊接区角度及位置,再确定各区参数:如预热温度、焊接温度、电流、焊接脉冲、氩气流量等,它综合了两种焊接方式的优点,更能保证工程质量。
激光焊时能进行精确的能量控制,因而可以实现精密微型器件的焊接。它能应用于很多金属,特别是能解决一些难焊金属及异种金属的焊接。
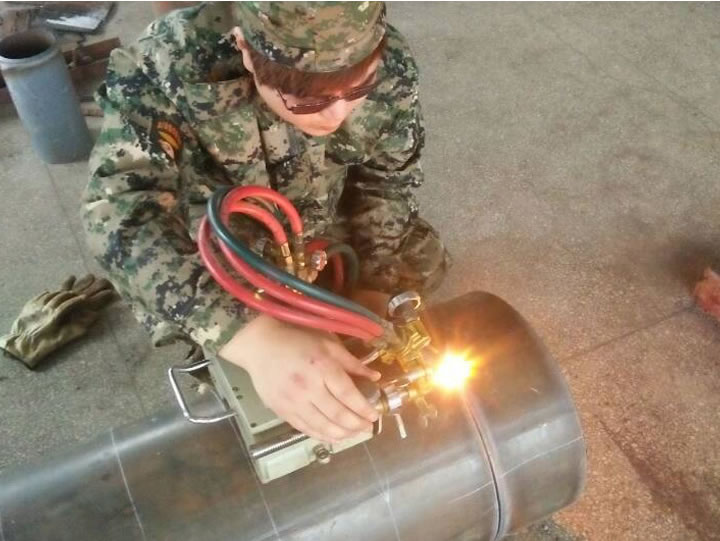
主要是指熔池中的气泡凝固时未能逸出而残留下来所形成的空穴。产生的原因是: 1、焊件和焊接材料有油污、铁锈及其它氧化物。2、焊接区域保护不好。3、焊接电流过小,弧长过长,焊接速度过快。
焊前和焊后的控制措施大多需要专用的工艺装备,在生产过程中增加了一道工序,并且受工件具体结构的影响,同时结合焊接过程中一些工艺措施进行控制:(1)、预先反变形(2)、铜板垫块散热法;(3)、锤击或碾压焊缝释放应力;
利用可燃气体在氧气中燃烧时所产生的热量,将母材焊接处熔化而实现连接的一种熔焊方法。气焊是用气体火焰为热源的一种焊接方法。应用较多的是以乙炔气作燃料的氧-乙炔火焰。由于设备简单操作方便,但气焊加热速度及生产率较低,热影响区较大,且容易引起较大的变形。气焊可用于很多黑色金属、有色金属及合金的焊接。