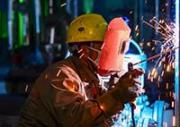

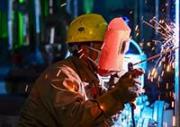
钨极惰性气体保护焊,自有的特点: 1)电弧热量集中,可精确控制焊接热输入,焊接热影响区窄。2)焊接过程不产生溶渣、无飞溅,焊缝表面光洁。3)焊接过程无烟尘,熔池容易控制,焊缝质量高。
焊前准备:焊口及车床加工,达到正常焊缝坡口标准,焊材以及各类气体检测合格,焊接设备完好,所有工作准备完毕后才能开始焊接。
咬边的预防:矫正操作姿势,选用合理的规范,采用良好的运条方式都会有利于消除咬边。焊角焊缝时,用交流焊代替直流焊也能有效地防止咬边。
焊接过程中的热变形在冷却后不能完全消除,产生残余变形和热应力。解决方案: a)热处理工艺降低了热应力; b)降低焊接区域周围的刚度,从根本上减少内应力的产生。 较小焊接量 a、较好的焊接方法是较少的焊接,减少焊接数量,减少焊接长度。 b、焊接强度始终低于母材 c、焊接过程中的热应力总是影响材料的性能。
应用:主要用于重型机械制造业中,制造锻-焊结构件和铸-焊结构件,如重型机床的机座、高压锅炉等,焊件厚度一般为40~450mm,材料为碳钢、低合金钢、不锈钢等。
一、焊接的连续性原则a、连续性的原则是避免在应力集中的几何突变处设置焊缝如果无法避免,则设置转换结构。 b、焊缝两侧板厚不一致,几何连续性不能保证时,应设置过渡结构。避免焊接重叠 1)避免焊缝重叠,多条焊缝连接处刚性,结构严重翘曲会增加焊缝内应力;2)避免结构多次过热,降低材料性能。
氩气表中的流量计的刻度1格为1MP,1格表示氩气流量1L/min,浮球所指的刻度为流量值开关的旋转方向:顺时针旋转为关,逆时针旋转为开。氩气表(氩气流量计).
白钢氩弧药芯焊丝也是自保焊丝的一种,如TGF308这类焊材标号相对于实心的ER开头的焊丝,内部充满了药粉。焊丝铁水量很少,和普通实心打底焊接有很大的区别,这种焊丝内部的的药粉占很大的比例。在建立融池后,铁水和药渣一起流动。焊缝融池不好观察,在焊接时候不能采用实心氩弧焊丝的单边点送丝焊接了。
运条方法,圆圈形运条熔池温度高于月牙形运条温度,月牙形运条温度又高于锯齿形运条的熔池温度,在12mm平焊封底层,采用锯齿形运条,并且用摆动的幅度和在坡口两侧的停顿,有效的控制了熔池温度,使熔孔大小基本一致,坡口根部未形成焊瘤和烧穿的机率有所下降,未焊透有所改善,使乎板对接平焊的单面焊接双面成形不再是难点。
一类是IC卡焊工证:焊工作业须有的焊工证是各省安全生产监督管理局(简称省安监局)颁发的IC卡焊工证,凡从事焊工作业,这个IC卡焊工证就是须持有的证件,否则查到无证将会被依法处理。
锯齿形运条法,焊接时焊条未端作锯齿形连续摆动及向前移动,并在两边稍停片刻,摆动焊条是为了控制熔化金属的流动和必要的焊缝宽度,特点是操作容易掌握,各种焊接位置基本上均可采用。
常用直流焊机以弧焊整流器为主。在直流电焊机的发展过程中,经历了从弧焊发电机(AX系列)到弧焊整流器(ZX系列)再到逆变式弧焊整流器共五代的发展。其中弧焊整流器包括ZX1/ZX3系列动铁心/动圈式硅整流器、ZXG或ZX系列磁放大器式硅整流器、晶闸管式硅整流器三代发展。弧焊发电机(AX系列)由于能耗高、噪声大、成本高,所以国家已明确宣布淘汰。
引弧:引弧一般采用引弧器(高频振荡器或高频脉冲发生器),钨极与焊件不接触引燃电弧,没有引弧器时采用接触引弧(多用于工地安装,特别高空安装),可用紫铜或石墨放在焊件坡口上引弧,但此法比较麻烦,使用较少,一般用焊丝轻轻一划,使焊件和钨极直接短路又快速断开而引燃电弧。
镀锌电焊网是用优质的低碳铁丝排焊而成,然后再冷镀锌(电镀锌)、热镀锌、PVC包塑等,使其表面钝化、塑化处理网面平整、网目均匀、焊点牢固、局部加工性能良好、稳定、防腐蚀性好。
坡口角度必须按“规则”和有关设计的技术条件规定进行坡口角度直接影响接头质量和焊缝尺寸,必须选择合理的角度,一般为“v”字形坡口60°——70°。