更新时间:2026-10-30 06:18:01 浏览次数:912 返回列表
防止凹坑的措施:选用有电流衰减系统的焊机,尽量选用平焊位置,选用合适的焊接规范,收弧时让焊条在熔池内短时间停留或环形摆动,填满弧坑。
引弧一般采用引弧器(高频振荡器或高频脉冲发生器),钨极与焊件不接触引燃电弧,没有引弧器时采用接触引弧(多用于工地安装,特别高空安装),可用紫铜或石墨放在焊件坡口上引弧,但此法比较麻烦,使用较少,一般用焊丝轻轻一划,使焊件和钨极直接短路又快速断开而引燃电弧。
焊接过程中,焊条相对焊缝所做的各种动作的总称为运条。运条包括沿焊条轴线的送进、没焊缝轴线方向纵向移动和横向摆动三个动作。
根据焊接位置的选择。在焊条直径一定的情况下,平焊位置要比其它位置焊接时选用的焊接电流大。提问:3、在一块10毫米厚低碳钢上,用直径为3.2毫米的焊条,焊一道平焊缝,应采用多大焊接电流?
塌陷单面焊时由于输入热量过大,熔化金属过多而使液态金属向焊缝背面塌落,成形后焊缝背面突起,正面下塌。4)表面气孔及弧坑缩孔。(5)各种焊接变形如角变形、扭曲、波浪变形等都属于焊接缺陷O角变形也属于装配成形缺陷。
产生气孔的原因有以下三方面:焊丝内脱氧元素不足在研究二氧化碳气体保护焊的初期,曾因为焊丝内没有足够的脱氧元素,而在焊缝内出现气孔。如用H08焊丝在低碳钢板上堆焊,整条焊缝都有外部气孔,焊缝表面呈现出氧化颜色这些气孔是由CO2气体而引起。当焊丝中含有足够的脱氧元索,就可以完全避免产生此种气孔。
引弧的方法包括以下两类: 1)不接触引弧:是指利用高频电压使电极末端与焊件间的气体导电产生电弧。焊条电弧焊很少采用这种方法。2)接触引弧:引弧时先使电极与焊件短路,再拉开电极引燃电弧。根据操作手法不同又可分为敲击法和划檫法两种。
直线往复运条方法:焊条末端沿焊缝的纵向作直线形摆动,这种运条方法的焊接速度快,焊缝成形窄,适用于间隙较窄的平焊位置的单面焊双面成形,特别适合于不锈钢的焊接,有利于在焊接过程中控制熔池温度,保证焊缝成形。
焊接电压必须与电流形成良好的配合。焊接电压过高或过低都会造成飞溅,焊接电压应伴随焊接电流增大而提高,应伴随焊接电流减小而降低,较佳焊接电压一般在1-2V之间,所以焊接电压应细心调试。
焊接是用加热或加压,或加热又加压的方法,在使用或不使用填充金属的情况下,使两块金属连接在一起的一种加工工艺方法。
电焊和二保焊比较:1、由于电焊二保焊采用的是二氧化碳气体对焊缝进行保护,焊接完成后只有少量有飞溅物,几乎不会产生焊渣,焊接完成后清渣比较容易,手工焊是通过包在焊条外面的焊药,在高温电弧作用下熔化,然后覆盖熔池的方式对焊缝进行保护,焊接完成后,会在焊缝上留下一层较难清除的焊渣,在焊缝周围也会有不少飞溅物,焊接完成后清渣比较难;
跳弧之后焊丝头部都被电弧笼罩,熔滴变成倒蘑菇状,并迅速被推离焊丝,而使缩颈变得细长,到达焊件。也就是说,随着电流的增加,熔化极气体保护焊由射滴过渡转变为射流过渡是突然发生的,射滴过渡是钟罩状电弧形态,而射流过渡是锥状电弧形态,由于电弧形态的变化,引起了熔滴过渡形式的改变。实质上,跳弧现象就是钟罩状电弧形态突然变为锥状电弧形态的现象,同时伴随射流过渡的产生。由滴状过渡向射流过渡转变的突变电流称为射流过渡临界电流,该电流也是产生跳弧现象的电流。
在石油、化工、天然气、船舶等行业管道焊接安装建设中常用的焊接方法主要有以下几种: ①焊条电弧焊(SMAW),由于其焊接速度慢、焊接质量受操作者影响大在管道建设中应用已经逐渐减少,只在维修及可达性差的地方釆用。②钨极氩弧焊(TIG),焊接质量好,成本高,效率低,一般应用在小口径重要管道焊接和打底层焊缝上。
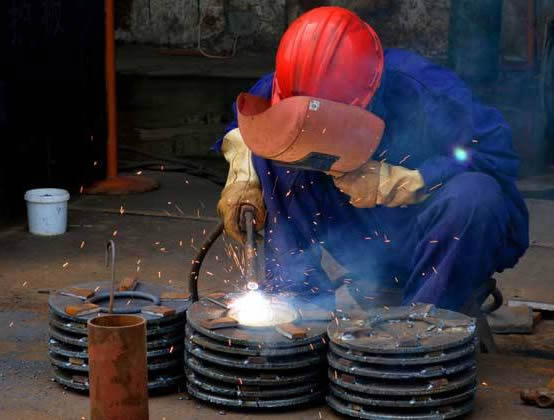
各种压焊方法的共同特点是在焊接过程中施加压力而不加填充材料。多数压焊方法如扩散焊、高频焊、冷压焊等都没有熔化过程,因而没有像熔焊那样的容易导致合金元素烧损,和有害元素侵入焊缝的问题,从而简化了焊接过程,也改善了焊接卫生条件。同时由于加热温度比熔焊低、加热时间短,因而热影响区小。许多难以用熔化焊焊接的材料,往往可以用压焊焊成与母材同等强度的接头。
盖面焊应该做到焊缝外观尺寸合格,无焊接缺陷,成型美观,是焊口的较后一道工序,也是关键工序。斜45℃管口盖面焊,有突出的难点,外观容易出现咬边和焊缝超高的缺陷,焊道之间容易出现沟槽,必须采用适当的工艺方法:严格按工艺参数要求,采用直线稍加摆动运条,摆动幅度要适当,