更新时间:2026-09-28 02:54:03 浏览次数:852 返回列表
再根据钨极的直径选用多大的喷嘴,钨极直径的2.5—3.5倍是喷嘴的内径D=(2.5—3.5)dw其中D表示喷嘴内径(mm),dw表示钨极直径(mm)。较后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气的流量。Q=(0.8—1.2)D,其中Q表示气体流量(L/min)钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
半自动焊常出现的焊接缺陷,管道环焊缝平焊、仰焊两处位置经常是在进行热焊时由于熔池温度过高,焊道熔深增大,且因受重力作用,铁水下滴,造成焊道烧穿或在仰焊位置形成根焊内凹。
操作准则: 一、必须穿戴好必要的劳保,电焊工焊接时须使用焊妆面罩,清渣时应戴防护眼镜,气焊(割)工应带防护眼镜。二、严禁在有压力的容器管路上焊接,在距焊接场所5m以内严禁存放易燃易爆物品,装过易燃介质器焊接时,须用碱水或蒸气彻底清洗指残介质,扣开刀孔或手孔确实无误后,方可旋焊。
单元4、常见的焊接缺陷及其产生的原因在焊接过程中,由于焊接规范选择、焊前准备和操作不当,会产生各种焊接缺陷,常见的有。(一)焊缝尺寸不符合要求主要是指焊缝过高或过低、过宽或过窄及不平滑过渡的现象。产生的原因是: 1、焊接坡口不合适。2、操作时运条不当。3、焊接电流不稳定。4、焊接速度不均匀。 5、焊接电弧高低变化太大。
电狐焊有几种焊法,知识掌握点 1、熟悉有关的焊接工程术语,了解焊接常用材料的基础知识;2、通过训练,初步获得焊接的基本工艺知识;3、掌握焊接生产过程的基本概念,了解焊接技术的实际知识,为以后课程打下基础;4、了解焊接的安全技术知识,做到安全训练;
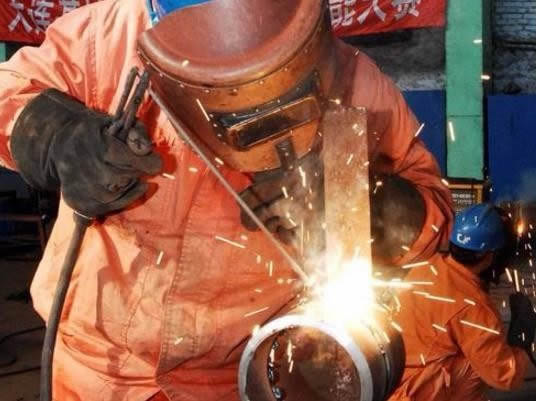
后焊焊缝与先焊焊缝的连接处称为焊缝接头。由于受焊条长底限制,焊缝前后两段的接头是不可避免的,但焊缝的接头应力求均匀,并防止焊缝接头处过高、脱节、宽窄不一致等缺陷。
电焊工培训学校焊工技术: 淬火1、界定将铸铁件加温到AC3或AC1左右某一温度,维持一定時间,随后以融入速率水冷却(做到或超过临界水冷却速率),以得到马氏体或贝氏体机构的热处理方法称之为淬火。
雨、雪、风力六级以上(含六级)天气不得露天作业。雨、雪后应清除积水、积雪后方可作业。
在割炬点火时,要先做点火试验,检查割嘴是否安装好。停火时,应先关乙炔,再关氧气。
焊工分好多种多样,普焊,氩弧焊机,二保焊,甲基纤维素焊等许多,焊工熟练了,技术性做到及致都是一个非常好的技艺,由于要是撇开这种不一样的制造行业而言,焊工工资能够从3000到过万不一。所以到电焊工培训学校学习电焊是不容小觑的。
氩弧焊打底要求直流正接,采用小规范,电流不超过150A。为了保护内壁金属在高温时不被氧化,在对高合金钢管道打底焊时,管内要充氩气保护,而对于中、低合金钢管道,管内部充氩气保护也能满足要求。
气焊通常只适用于焊接厚度小于5mm的薄板。为避免产生较大的变形,焊接接头主要采用对接接头。由于气焊对接头表面的油污、铁锈以及水分等比较敏感,因此,须重视对焊件的焊前清理工作。
学员每天上下午全日训练,确保实用的练习实践和内容项目与企业用工完全一致。学员毕业前教练选择岗前模拟项目进行现场考核。按企业标准训练,按企业工作要求进行现场考核。学员毕业前组织学员进行企业用工考核和焊工操作证考试。
随着焊接冶金技术与焊接材料生产技术的发展,埋弧焊能焊的材料已从碳素结构钢发展到低合金结构钢、不锈钢、耐热钢等以及某些有色金属,如镍基合金、钛合金、铜合金等。
管口定位焊:管口定位使用内卡点固,可用8~10个U型卡,均匀对称分布于管口内,牢固焊接。然后将焊件以斜45°位置固定在焊架上。
焊接接头冷却到较低温度(对钢来说,马氏体转变温度以下,大约为230°C)时产生的裂纹叫做冷裂纹。冷却到室温并在以后的一定时间内才出现的冷裂纹又叫延迟裂纹。裂纹不仅能减少金属的有效截面积,降低接头强度,影响结构的使用性能,而且会造成严重的应力集中。