
内填丝只能用于打底焊,是用左手拇指、食指或中指配合送丝动作,小指和无名指夹住焊丝控制方向,其焊丝则紧贴坡口内侧钝边处,与钝边一起熔化进行焊接,要求坡口间隙大于焊丝直径,是板材的话可以将焊丝弯成弧形。其优点因为焊丝在坡口的反面,可以清晰地看清钝边和焊丝的熔化情况,眼睛的余光也可以看见反面余高的情况,所以焊缝熔合好好,反面余高和未熔合可得到很好的控制。缺点是操作难度大,要求焊工有较为熟练的操作技能,因为间隙大,因此焊接量有相应增加,间隙较大所以电流偏低,工作效率比外填丝要慢。
助水冷喷嘴等措施,可以使电弧的弧柱区横截面积减小,电弧的温度、能量密度、等离子的流速都显著提高,这种用外部拘束使弧柱受到压缩的电弧称为等离子弧。
气焊通常只适用于焊接厚度小于5mm的薄板。为避免产生较大的变形,焊接接头主要采用对接接头。由于气焊对接头表面的油污、铁锈以及水分等比较敏感,因此,须重视对焊件的焊前清理工作。
C电焊机在有水易潮处应垫高于地面,露天放置应设防雨棚,夏季应设在通风处,使用时温度不超过60℃。
D焊接时,工件要放稳,并有防止歪倒和坠落的措施。 E工作中断和下班时要切断电源,整理设备场地,收好工件,熄灭火种。熔滴过渡:(1)、短路过渡(短弧、细丝、小电流)适用于薄板全位置焊接;(2)、细颗粒过渡,粗丝、长弧、大电流焊接;(3)、潜弧射滴过渡(很少用)。
填充焊,打底焊完成后,焊缝下半部分肉眼无法观察到,只能全靠镜面焊进行填焊和盖面焊,首先对打底焊焊缝坡口两侧是否平整?如两侧有凹槽、中间有凸起等,必需将焊缝打磨平整才能开始填充焊;
真空电子束焊的优点:(1)电子束能量密度大,较高可达5×10⁸W/cm2,约为普通电弧的5000~10000倍,热量集中,热效率高,热影响区小,焊缝窄而深,焊接变形极(2)在真空环境下焊接,金属不与气相作用,接头强度高。
问题三:为了在焊接中保护眼睛,应该选择什么样的遮光号呢? 答:一些人认为遮光率是与保护眼睛的程度相联系的,因此数值越大越能更好的保护眼睛。但是实际上光控面罩能过滤掉绝大部分的有害紫外线和红外线,所以遮光号的选择只是舒适不舒适的问题。遮光号的数值只是表示了特定遮光号下所提供的遮光水平,焊接工人应该选择一种较舒适的方式,并且要在特定应用条件下保持好的可见度。
电弧电压的选择(电弧长度的选择)电弧电压的大小是由弧长来决定。电弧长则电压高,电弧短则电压低。在焊接过程中应采用不超过焊条直径的短电弧。否则会出现电弧燃烧不稳、保护不好,飞溅大,熔深小,还会使焊缝产生未焊透、咬边和气孔等缺陷。
效率高:同一焊工采用氩电联焊工艺和手工电弧焊工艺焊接同样的焊口,氩电联焊工艺的焊接效率是手工电弧焊的2——4倍,是氩弧焊的1——2倍,明显缩短工期。
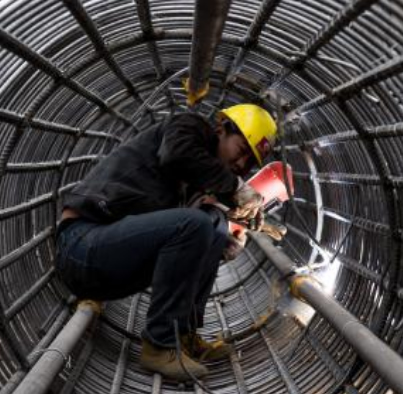
焊工不了解焊、割现场周围情况,不得进行焊、割。焊工不了解焊件内部是否安全时,不得进行焊、割。各种装过可燃气体、易燃液体和有毒物质的容器。未经清洗、排除危险性之前,不准进行焊、割。用可燃材料作保温层、冷却层、隔热设备的部位,或火星能飞溅到的地方,在未采取切实可靠的措施之前,不准焊、割。
操作准则: 一、必须穿戴好必要的劳保,电焊工焊接时须使用焊妆面罩,清渣时应戴防护眼镜,气焊(割)工应带防护眼镜。二、严禁在有压力的容器管路上焊接,在距焊接场所5m以内严禁存放易燃易爆物品,装过易燃介质器焊接时,须用碱水或蒸气彻底清洗指残介质,扣开刀孔或手孔确实无误后,方可旋焊。
间断灭弧法主要是通过控制燃弧和熄弧的时间,利用合理的运条动作来控制熔池温度、熔池存在的时间,熔池开关及液态金属层的厚度等,以获得良好的反面成形和内部质量,但不论哪种焊法,就电弧对坡口熔化程度,又分为渗透填满对口间隙。从表面上看,是根部成形但实质上坡口根部并没有真正熔透,不能通过反面弯曲试验,所以已不采用。一般都采用击穿根部的焊法来实现单面焊双面成形。
从产生温度上看,裂纹分为两类:(1)热裂纹:产生于Ac3线附近的裂纹。一般是焊接完毕即出现,又称结晶裂纹。这种二裂纹主要发生在晶界,裂纹面上有氧化色彩,失去金属光泽。
运焊把,分为摇把和拖把。 ①摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
钍钨极电子发射能力强,允许的电流密度高,电弧燃烧较稳定,但钍有一定的放射性,使用受到一定限制。(红色)