更新时间:2026-10-30 14:54:03 浏览次数:453 返回列表
随焊条继续熔化,击穿的熔孔被焊上,此时采取适当的灭弧手法,使之冷却形成焊缝。然后再击穿、熔化钝边,再形成熔孔,再焊上以此往复达到背面焊缝成形。
首先咱们讲一下一次能焊接成功的薄板焊接。加固好以后,根据钢板的厚度,调合适的电流,要知道,任何美观的焊道都要以合适的电流和完美的操作手法为基础.以4毫米的钢板为例,3.2mm的焊条,电流125-130,采用正圆法或者斜圆法,在焊道的上方稍微停留一下,防止出现咬边的现象。收弧稍微点两下,防止出现裂纹。
月牙形运条法,焊接时焊条末端沿着焊接方向作朋牙形的左、右摆动,特点是金属熔化良好,有较长的保温时间,气体容易析出,熔渣易上浮,焊缝质量较高。
镀锌电焊网即使在采矿业中也有较高的表现,由于采用优质的低碳材质做原料使其具有一般铁质网类不具有的柔韧性,确定了其在使用中的可塑性,从而可以使用在五金工艺品方面的深加工制造,负责的墙体抹灰,底细防漏防裂等等。其轻型网体,较低的成本,更能让消费者体会到它的经济实惠。
在割炬点火时,要先做点火试验,检查割嘴是否安装好。停火时,应先关乙炔,再关氧气。
气保焊机焊接电流的大小主要取决于送丝速度。送丝的速度越快,则焊接的电流就越大。焊接电流对焊缝的熔深的影响较大。当焊接电流为60~250A,即以短路过渡形式焊接时,焊缝熔深一般为1mm~2mm;只有在300A以上时,融身才明显的增大。电弧电压短路过渡时,则电弧电压可用下式计算:U=0.04I+16±2(V)此时,焊接电流一般在200A以。
氩弧焊的操作手法: 1、送丝:分内填丝和外填丝。 ①外填丝可以用于打底和填充,是用较大的电流,其焊丝头在坡口正面,左手捏焊丝,不断送进熔池进行焊接,其坡口间隙要求较小或没有间隙 ②其优点因为电流大、和间隙小,所以生产效率高,操作技能容易掌握。其缺点是用于打底的话因为操作者看不到钝边熔化和反面余高情况,所以容易产生未熔合和得不到理想的反面成形。
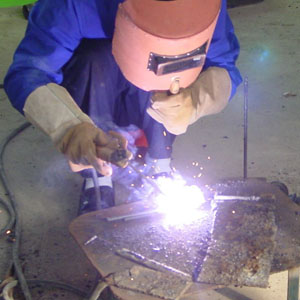
氩弧焊是什么?其实氩弧焊是使用氩气作为保护气体的一种焊接技术!氩弧焊把氩气做为保护气体的焊接,弧长一般取1-1.5倍钨电极直径,针尖露出1-1.5cm,焊枪角度为50-60,电流60-90A,氩气流量为5-10,电流要根据焊速来调整,电流大小与焊速成正比。
塌陷单面焊时由于输入热量过大,熔化金属过多而使液态金属向焊缝背面塌落,成形后焊缝背面突起,正面下塌。4)表面气孔及弧坑缩孔。(5)各种焊接变形如角变形、扭曲、波浪变形等都属于焊接缺陷O角变形也属于装配成形缺陷。
接头方法得当,焊缝正反两面均匀平滑且内部无缺陷;方法不当,则易产生焊瘤、余高超高、凹陷、脱节等缺陷。接头质量的好坏与引弧、焊缝收尾的质量有关。一般来说,引弧迅速得当,采用预热或前道焊接收尾处有温度保持较高,则焊缝头容易、接头质量好。若更换焊条动作缓慢或引弧时电弧不稳定,则不能获得良好的焊缝接头。
主要是指熔化金属自坡口背面流出,形成穿孔的缺陷。产生的原因是:1、焊件装配不当,如坡口尺寸不合要求,间隙过大。 2、焊接电流太大。3、焊接速度太慢。 4、操作技术不佳。
氩电联焊具有焊接质量高、焊接速度快、射线探伤合格率高、焊工易于掌握等特点,而被管道安装单位广泛应用。下面,氩电联焊培训国强电焊简要介绍其工艺原理及特点。
为了方便焊接操作一般购置或改装焊枪具有挠;这种情况如果允许一般“开天窗”焊接,否则通常只能用镜面焊(自动跟踪焊除外),现以压力小管道50×8mm全位置焊接底部有障碍物为例介绍镜面焊。
点焊过程由预压、焊接、维持和休止四个基本程序组成焊接循环,必要时可增附加程序,其基本参数为电流和电极力随时间变化的规律。
氩弧焊鱼鳞焊的焊接技巧:氩弧焊是用氩气与空气隔离出一小块空间.再用钨极棒作导体的焊接方法.电流、钨极、焊把的运动放向等,都会对焊接 外观有直接的影响.在钨极的形状、焊把的运动方向正确时. 焊接用的电流对焊道成形有重要关系,电流过大,形成的溶池(溶化的金属面积)也就随之增大,在规定的焊接宽度内溶池就会下坠,形成焊道的上部凹陷,下面凸出的现像,