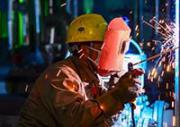

熔焊:是在焊接过程中将工件接口加热至熔化状态,不加压力完成焊接的方法。熔焊时,热源将待焊两工件接口处迅速加热熔化,形成熔池。熔池随热源向前移动,冷却后形成连续焊缝而将两工件连接成为一体。
打底焊。氩弧焊打底一般在平焊和两侧立焊位置定位焊三点,长度30~40mm,高度3~4mm。如果采用无高频引弧装置的焊机进行接触引弧,要看准位置,轻轻地点固,不得用力过猛。电弧引燃后移向始焊位置,稍微停顿3~5s,待出现清晰熔池后,即可往熔池内送丝。小直径管道的填丝,应采用靠丝法或内填丝法;大直径管道由于焊丝消耗较多,应采用连续送丝法。送丝速度以充分熔化焊丝和坡口边缘为准,焊丝与喷嘴保持一定角度。
熔焊:是在焊接过程中将工件接口加热至熔化状态,不加压力完成焊接的方法。熔焊时,热源将待焊两工件接口处迅速加热熔化,形成熔池。熔池随热源向前移动,冷却后形成连续焊缝而将两工件连接成为一体。
防止气孔的措施 a.清除焊丝,工作坡口及其附近表面的油污、铁锈、水分和杂物。 b.采用碱性焊条、焊剂,并彻底烘干。c.采用直流反接并用短电弧施焊。d.焊前预热,减缓冷却速度。 e.用偏强的规范施焊。
去培训学校学习电焊技术能保证学会真技术吗,学员在校强化市场需求热的气焊、气割技术,熟练不锈钢焊,无色、有色金属焊接实用焊接方法。各类钢管板焊材全部具有,焊接焊条不限量让学员充分练习。
拖把是焊嘴轻轻靠或不靠在焊缝上面,右手小指或无名指也是靠或不靠在工件上,手臂摆动小,拖着焊把进行焊接。其优点是容易学会,适应性好,其缺点是成形和质量没摇把好,特别是仰焊没摇把方便施焊,焊不锈钢时很难得到理想的颜色和成形。
普通直流氩弧焊机:可以焊接除了铝镁之外的几乎所有金属,因为这种焊接方式是用电弧加热后利用惰性气体来保护焊缝的熔化金属,焊接过程中由于惰性气体的保护,几乎没有其他杂质和元素来参与焊接过程,基本由被焊金属自己熔化再凝结的过程完成,因此可以获得相当高品质的焊缝。
裂纹的危害尤其是冷裂纹,带来的危害是灾难性的。世界上的压力容器事故除极少数是由于设计不合理,选材不当的原因引起的以外,绝大部分是由于裂纹引起的脆性破坏。
焊接(F=Fω,I=Iω)这个阶段是焊件加热熔化形成熔核的阶段。焊接电流可基本不变(指有效值),亦可为渐升或阶跃上升。在此期间焊件焊接区的温度分布经历复杂的变化后趋向稳定。起初输入热量大于散失热量,温度上升,形成高温塑性状态的连接区,并使中心与大气隔绝,保证随后熔化的金属不氧化,而后在中心部位首先出现熔化区。

对焊接熔池进行冶金处理,主要通过在焊接材料(焊条药皮、焊丝、焊剂)中加入一定量的脱氧剂(主要是锰铁和硅铁)和一定量的合金元素,在焊接过程中排除熔池中的FeO,同时补偿合金元素的烧损。
熔化极气体保护焊选用电源时须考虑配合的送丝系统。这一点在后面谈到其焊接时要详细说明。当焊丝直径较细时(φ≤1.6mm),可用等速送丝系统配合平特性弧焊电源。当焊丝直径较粗时(φ>1.6mm),宜用变速送丝系统配合缓降特性弧焊电源,通常可采用弧焊整流器。而铝及其合金的焊接,则可用矩形波交流弧焊电源。
密度高于后方,从而使电弧向后(即与焊接相反方向)偏吹。
电渣焊的优点是:可焊的工件厚度大(从30mm到大于1000mm),生产率高。主要用于在断面对接接头及丁字接头的焊接。电渣焊可用于各种钢结构的焊接,也可用于铸件的组焊。电渣焊接头由于加热及冷却均较慢,热影响区宽、显微组织粗大、韧、因此焊接以后一般须进行正火处理。
焊道内外表面有严重的氧化物。产生的原因:气体保护效果差,气体不纯,流量小等,熔池温度过高,如电流大,焊速慢,填丝缓慢等。焊前清理不干净,钨极外伸过长,电弧长度过大,钨极及喷嘴不同心等。焊接铬镍奥氏体钢时,内部产生花状氧化物,说明内部充气不足或密封性不好。
坡口角度必须按“规则”和有关设计的技术条件规定进行坡口角度直接影响接头质量和焊缝尺寸,必须选择合理的角度,一般为“v”字形坡口60°——70°。
焊接质量好:根据焊接工艺评定选择合适的焊丝、钨极、焊接工艺参数及纯度符合要求的保护气体,能使焊缝根部良好的容合,当进行射线探伤时,合格率明显高。
人类发明焊接技术的历史可以追溯到数千年前,三星堆遗迹中已经发现了采用焊补工艺进行青铜器接合的痕迹。在中国青铜器技术传入日本后,焊补工艺也随之漂洋过海,弥生时代的日本本土制青铜器也大量采用了焊补工艺。欧洲大陆的德法两国从中世纪时代起就以高超的金属铸、锻造技术闻名于世,与之匹配的接合技术也有较大发展。
手工钨极氩弧焊时选择电源的种类和极性的方法,手工钨极氩弧焊的电源有直流电源和交流电源,直流电源有直流正接法和直流反接法。