
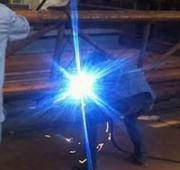
熔池温度与焊接电流、焊条直径、焊条角度、电弧燃烧时间等有着密切关系,针对有关因素采取以下措施来控制熔池温度。
弧焊变压器:它实际上是一种特殊的降压变压器。它将220伏或380伏的电源电压降到60—80伏(即焊机的空载电压)以满足引弧的需要。焊接时电压会自动下降到电弧正常工作所需的电压(30—40伏)。输出电流从几十安到几百安,可根据需要调节电流的大小。
以后各层焊接,均可采用月牙形或锯齿形运条法,不过其摆动幅度应随焊接层数的增加而逐渐加宽。焊条摆动时,必须在坡口两边稍作停留,否则容易产生边缘熔合不良及夹渣等缺陷。
电极工作面尺寸其工作面尺寸参见下表。目前点焊时主要采用锥台形和球面形两种电极。锥台形的端面直径d或球面形的端部圆弧半径R的大小,决定了电极与焊件接触面积的多少,在同等电流时,它决定了电流密度大小和电极压强分布范围。一般应选用比期望获得熔核直径大20%左右的工作面直径所需的端部尺寸。
学习内容:氩弧焊工艺参数(电弧电压、焊接电流、焊接速度、电源种类和极性、氩气流量、焊件与焊嘴间距、喷嘴直径等),厚板对接平焊拉焊工艺、厚板对接丁字焊,拉焊工艺、拉焊的焊接手法学习。刚开始用铁板和铁条练习,后用面几天时间用不锈钢板和不锈钢焊条练习,让学员真正学习不锈钢的拉焊接技术。
在国际上通称为TIG焊。钨极气体保护电弧焊由于能很好地控制热输入,所以它是连接薄板金属和打底焊的一种极好方法。这种方法几乎可以用于所有金属的连接,尤其适用于焊接铝、镁这些能形成难熔氧化物的金属以及象钛和锆这些活泼金属。这种焊接方法的焊缝质量高,但与其它电弧焊相比,其焊接速度较慢。
焊后检查:检查焊缝表面是否有缺陷,标准的焊缝表面不能有气孔,夹渣,焊瘤等,如果有以上情况,则焊接不合格。探伤拍片:焊接完成以后,应该交给探伤拍片人员进行焊缝拍片检测,以检测国标4730为标准,2级为合格。
立焊位置焊缝倾角90°(立向上),270°(立向下)的焊接位置,见图1—15(c)。(4)仰焊位置对接焊缝倾角0°,180°;转角270°的焊接位置,如图1—15(d)。
相背接头:两焊缝的起头相接,要求先焊缝的起头略低些,后焊的焊缝必须在前条焊缝始端稍前处起弧,然后稍拉长电弧将电弧逐渐引向前条焊缝的始端,并覆盖前焊缝的端头,待焊平后,再向焊接方向移动。
钨极氩弧焊和等离子弧焊,影响这两种方法电弧稳定燃烧的主要焊接参数是焊接电流,为了在焊接过程中减小弧长变化对焊接电流大小的影响,宜采用下降特性弧焊电源。
从仰焊位置到立焊位置的打底焊采用内添丝断续添丝法,当焊丝末端送入熔池边缘被熔化后,即将焊丝移离熔池,稍停一会儿,再将焊丝末端送入熔池边缘,按照这样的顺序断续地点滴送入熔池。从立焊位置到平焊位置时,将内添丝改为外添丝焊丝端部紧贴在钝边位置用连续添丝法均匀地将焊丝送入熔池,这样打底焊缝反面成形比较平整美观。
在厚板焊接时,必须采用多层焊或多层多道焊。前一条焊道对后一条焊道起预热作用,后一条焊道对前一条焊道起热处理作用。有利于提高焊缝金属的朔性和韧性。每层焊道厚度不能大于焊条直径的1.5倍。
减压器装上后,应先开起气瓶,再开起减压器,工作结束后应先关闭气瓶,再关减压器,操作时焊工应在减压器侧面。氧气瓶中的氧气不允许全部放完,应保留0.1-0.2mpa的压力。 氧气胶管与乙炔气胶管不得换用或代用,管路连接处严防漏气。氧气瓶及减压器严禁接触油脂.

②再根据钨极的直径选用多大的喷嘴,钨极直径的2.5—3.5倍是喷嘴的内径D=(2.5—3.5)dw其中D表示喷嘴内径(mm),dw表示钨极直径(mm)
那么在电焊工培训甚至是作业时,有哪些需要注意的呢?在这里,电焊工培训学校给您整理如下:2.严禁焊接未经清洗、置换、分析合格的装过有毒易燃易爆物品的容器、管道等以及带电带压设备。
焊道内外表面有严重的氧化物。产生的原因:气体保护效果差,气体不纯,流量小等,熔池温度过高,如电流大,焊速慢,填丝缓慢等。焊前清理不干净,钨极外伸过长,电弧长度过大,钨极及喷嘴不同心等。焊接铬镍奥氏体钢时,内部产生花状氧化物,说明内部充气不足或密封性不好。
真空电子束焊的优点:(1)电子束能量密度大,较高可达5×10⁸W/cm2,约为普通电弧的5000~10000倍,热量集中,热效率高,热影响区小,焊缝窄而深,焊接变形极(2)在真空环境下焊接,金属不与气相作用,接头强度高。