更新时间:2026-10-17 15:27:02 浏览次数:693 返回列表
在密闭容器内焊接时,应设法通风或两个人轮换操作。在容器内焊接时,应使用胶皮绝缘防护用具,并在附近安设一个电源开关,由助手专门负责看管和监护,同时要听从焊接操作人员指示,随时通断电源。
双Y形坡口是在V形坡口的基础上发展的。当焊件厚度增大时,采用双Y形代替V形坡口,在同样厚度下,可减少焊缝金属量约1/2,并且可对称施焊,焊后的残余变形较小。缺点是焊接过程中要翻转焊件,在筒形焊件的内部施焊,使劳动条件变差。
焊前准备(1)阅读焊接工艺卡,了解施焊工件的材质、所需要的设备、工具和相关工艺参数,其中包括选用正确的焊机(如焊接铝合金则需要用交流焊机),
高压焊工指符合承压焊缝焊接要求的焊工。通常为压力容器焊工,压力管道焊工,氩电联焊工,下向焊焊工等。高压焊工因为焊接要求高,操作难度较大,施工焊接时的监管比较严格,一直以来,是焊工行业里面技术要求高的项目之一,同时也是待遇比较高的一种焊工。所以,要想进行高压焊工作业,须首先进行高压焊工培训的考核。
激光的产生:物质受激励后,产生的波长、频率、方向完全相同的光束。
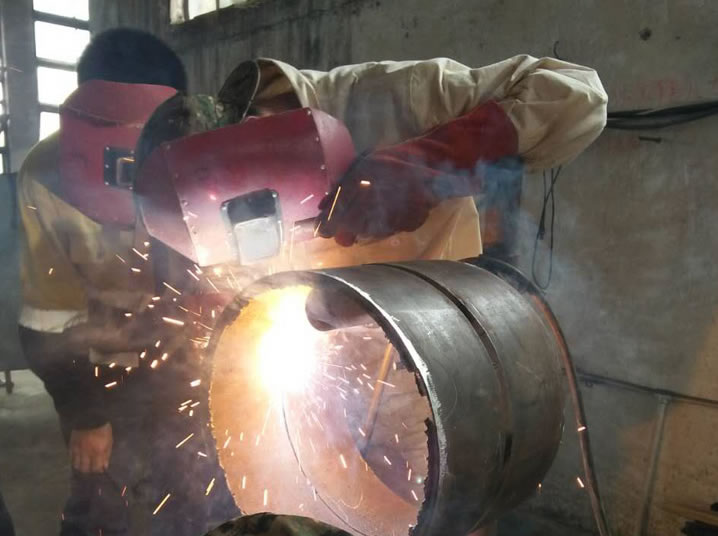
V形和Y形坡口的加工和施焊方便(不必翻转焊件),但焊后容易产生角变形。
大直径和厚壁管打底焊后的焊接,其工艺、技术与焊条电弧焊相同。电焊工是一个高危行业,焊接过程中产生的光和有害气体会对焊工的身体健康造成较大危害。电焊作业时,常见的危害主要有:容易引起触电事故、容易引起火灾、容易引起爆炸事故、容易引起中毒、窒息等。
首先,要从焊接工艺卡上得知焊接电流的大小等工艺参数。然后选用钨极(一般来说直径2.4mm用的比较多,它的电流造应范围是150A—250A,铝例外)。
焊接方法:按焊接方法不同可分为电弧焊管、高频或低频电阻焊管、气焊管、炉焊管、邦迪管等。电焊钢管:用于石油钻采和机械制造业等。炉焊管:可用作水煤气管等,大口径直缝焊管用于高压油气输送等;螺旋焊管用于油气输送、管桩、桥墩等。
以后各层焊接,均可采用月牙形或锯齿形运条法,不过其摆动幅度应随焊接层数的增加而逐渐加宽。焊条摆动时,必须在坡口两边稍作停留,否则容易产生边缘熔合不良及夹渣等缺陷。
对于氩弧焊可能很多人并不是太了解,因为我们平时接触的并不多,而今天要为大家介绍的就是氩弧焊的相关知识,内容有:氩弧焊的焊接方法、常见焊接缺陷及预防、影响人体的有害因素。可能这几点也是很多人都想要掌握的知识,小伙伴们快来围观吧!
焊接操作 1,定位焊,考虑到仰焊部位采用内添丝法焊接,仰焊位置坡口间隙为2.0~2.5mm,平焊位置坡口间隙为2.8~3.0mm,焊丝为2.4mm。由于是压力容器、碳当量比较高的钢材在氩弧焊打底时通常要内充氩保护,并在未焊接部位贴上耐高温胶带;
正三角形运条法只适于开坡口的对接接头和T形接头焊缝的立焊,特点是一次就能焊出较厚的焊缝断面,焊缝不易产生夹渣,生产率较高。圆圈形运条法焊接时焊条末端作圆圈形运动,并不断地前移。特点是熔池存在时间长,熔池金属温度高,气体和熔渣容易上浮,适用于焊接较厚焊件的平焊缝。
手工电弧焊的引燃方法是采用接触法。具体应用时又可分为划擦法和敲击法两种。划擦法引弧动作似划火柴,对初学者来说易于掌握,但容易损坏焊件表面。敲击法引弧由于焊条端部与焊件接触时处于相对静止的状态,操作不当,容易造成焊条粘住焊件。此时,只要将焊条左右摆动几下就可以脱离焊件。
对于开坡口的单面对接焊焊缝的焊接,坡口的形状、尺寸、定位焊焊缝间距及坡口对口间隙对电弧磁偏吹程度均有一定影响。减薄钝边或增加对口间隙都会使电弧偏吹程度加剧。电弧在逾越定位焊缝后,立即出现后拖情况,并在接近下一个定位焊缝时逐渐消失。提高定位焊缝密度,偏吹程度减弱。
填充焊,填充层选用林肯E81T8-Gφ2.0药芯自保护焊丝,采用手工半自动焊。X70级钢材有一定的裂纹倾向,为防止产生裂纹,必须保证层间温度达到80℃以上,冬季焊接施工必须采取适当的加热措施。
相信大家对氩弧焊也有些许了解了!还有一点你需要注意:氩弧焊与焊条电弧焊相比对人身体的伤害程度要高一些,氩弧焊的电流密度大,发出的光比较强烈,它的电弧产生的紫外线辐射,约为普通焊条电弧焊的5~30倍,红外线约为焊条电弧焊的1~1.5倍,在焊接时产生的臭氧含量较高,因此,尽量选择空气流通较好的地方施工,不然对身体有很大的伤害。这一点千万要记住!希望上面小编所讲解的内容,能够给大家带来帮助!
焊接操作:从基本的定位焊开始到焊接完焊缝,中间不能任意变更焊缝位置。可以在焊接的过程中进行打磨,但是焊接完成后不能进行打磨。