
为实现细丝窄间隙焊接,焊抢中的导电嘴应做成扁平状,在其表面包复绝缘的聚乙氟乙烯薄膜,导电嘴应有水冷以防高温烧坏。另外,导电嘴还应有焊缝跟踪装置导向。除此之外,焊接电源及送丝机跟一般气体保焊接设大致相同。
焊接时外观缺陷(表面缺陷)是指不用借助于仪器,从工件表面可以发现的缺陷。常见的外观缺陷有咬边、焊瘤、凹陷及焊接变形等,有时还有表面气孔和表面裂纹。单面焊的根部未焊透等。
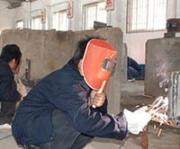
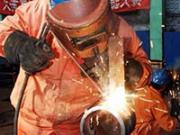
操作准则: 一、必须穿戴好必要的劳保,电焊工焊接时须使用焊妆面罩,清渣时应戴防护眼镜,气焊(割)工应带防护眼镜。二、严禁在有压力的容器管路上焊接,在距焊接场所5m以内严禁存放易燃易爆物品,装过易燃介质器焊接时,须用碱水或蒸气彻底清洗指残介质,扣开刀孔或手孔确实无误后,方可旋焊。
热裂纹的产生是冶金因素和焊接应力共同作用的结果。多发生在杂质较多的碳钢、纯奥氏体钢、镍基合金和铝合金的焊缝中。预防的对策比较少,主要是减少母材中和焊丝中易形成低熔点共晶的元素,特别是硫和磷。变质处理,即在钢中加入细化晶粒元素钛、钼、钒、铌、铬和稀土等,能细化一次结晶组织,减少高温停留时间和改善焊接应力。
高压焊工一律凭证上岗,高水平的焊工是一个火电工程焊接质量的保证,参加鸳鸯湖工程高压焊口焊接的焊工都必须持有技术质量监督局颁发的焊工证,并报审监理同意,上岗前必须考核合格。
产生夹渣的原因有:焊前清理不彻底,焊丝熔化端严重氧化。预防对策为:保证焊前清理质量,焊丝熔化端始终处于气体保护区内,选择合适的钨极直径和焊接电流,提高操作技术,正确修磨钨极端部尖角,发生打钨时应重新修磨。
从产生温度上看,裂纹分为两类:(1)热裂纹:产生于Ac3线附近的裂纹。一般是焊接完毕即出现,又称结晶裂纹。这种二裂纹主要发生在晶界,裂纹面上有氧化色彩,失去金属光泽。
管道的焊接过程中出现磁偏吹现象,使手工氩弧焊封底焊接难以进行,发现这种磁偏吹主要出现在管道的对接接头,而且是在管道即将封闭的几个焊口处检测结果显示出未熔合现象更为严重。
焊条朝熔池方向逐渐送进,这是为了以维持所要求的电弧长度。因此,焊条的送进速度应等于焊条的熔化速度,如果送进速度比熔化速度慢,则电弧被逐渐拉长,严重时形成断弧现象;反之,如果焊条送进速度太快,则弧长迅速缩短,然后导致焊条弓弩手焊件接触短路,电弧熄灭。
在长输管道半自动焊接中,假如能够熟练把握上述焊接方法并公道加以运用,就能够达到控制熔池温度,保证焊接质量的目的。 一、焊接接头的种类及接头型式焊接中,由于焊件的厚度、结构及使用条件的不同,其接头型式及坡口形式也不同。焊接接头型式有:对接接头、T形接头、角接接头及搭接接头等。

焊后控制措施,采用多点加热的方式矫正薄板焊后的凹凸变形,加热点直径一般不小于15mm,加热时点与点的距离应随着变形量的大小而定,一般在50——100mm之间,配合使用专业的调平设备真空调平机效果更佳;
手工电弧焊的引燃方法是采用接触法。具体应用时又可分为划擦法和敲击法两种。划擦法引弧动作似划火柴,对初学者来说易于掌握,但容易损坏焊件表面。敲击法引弧由于焊条端部与焊件接触时处于相对静止的状态,操作不当,容易造成焊条粘住焊件。此时,只要将焊条左右摆动几下就可以脱离焊件。
可见光虽然对眼睛不会造成较久的伤害,但是它会使焊接工的眼睛感到暂时的不适,就好象您的眼睛暴露在闪光灯下一样。光控面罩的镜片组中有双防片,即:防紫外线和防红外线的镜片。一般的面罩中只有防紫外线或红外线的镜片,不能将两种伤害性射线同时消除。公司的所有光控面罩产品都具有双防功能。
第二层以后的焊接采用连续焊法,要注意减少工艺缺陷,焊接电流要适中,对于碳素钢和低合金钢焊件,焊后要控制缓慢冷却,为获得组织性能好的接头和为气体逸出创造条件,对于奥氏体不锈钢焊件,则要求选择较小的焊接工艺规范,焊后自然冷却或使之快冷,防止因过热产生晶间腐蚀的倾向。
什么叫电弧?在两电极间的气体介质中强烈而持久的放电现象称之为电弧,电弧放电时,一方面产生高温,同时产生强光,手弧焊就是利用电弧产生的高温熔化焊条和焊件,使两块分离的金属熔合在一起,从而获得牢固的接头。
焊前预热:X70钢级较高,有较强的裂纹倾向,根焊前必须进行预热,将坡口及周围加热到80~120℃,方可进行根焊。 根焊:采用E6010纤维素下向焊,双人组合从管顶起焊。起焊点从顶点超过中心线5mm~8mm处起焊,从坡口表面上引弧,然后将电弧引至坡口根部,待钝边熔透后沿焊缝直拖向下。
第五步,将上一层焊缝表面进行再一次填丝焊接,如果氩气不纯或有些部位漏气,试气时就会出现气孔,自熔是指把母材或焊缝表面熔化,但不需要填充焊丝。
焊缝坡口的基本形式与尺寸 (一)坡口形式根据坡口的形状,坡口分成I形(不开坡口)、V形、Y形、双Y形、U形、双U形、单边V形、双单边Y形、J形等各种坡口形式。