
按焊条的用途不同,焊条可分为结构钢焊条(碳钢焊条及低合金焊条)、不锈钢焊条、铸铁电焊条、耐热钢电焊条、低温电焊条、堆焊焊条、铜和铜合金、镍和镍合金、铝及铝合金焊条等,其中结构钢焊条应用较广。
③内填丝只能用于打底焊,是用左手拇指、食指或中指配合送丝动作,小指和无名指夹住焊丝控制方向,其焊丝则紧贴坡口内侧钝边处,与钝边一起熔化进行焊接,要求坡口间隙大于焊丝直径,是板材的话可以将焊丝弯成弧形。
电渣焊的特点:在电渣焊的焊接过程中,除开始阶段有一电弧过程外,其余均为稳定的电渣过程,与埋弧焊有本质区别。
直流反接法:焊件接负极,钨极接正极,焊接时电子高速冲向钨极,钨极热量高,消耗快,故一般不使用。用于焊接高熔点氧化膜的铝、镁及其合金。交流电源由于极性交替变化,它既有“阴极雾化”作用,又有钨极消耗比直流反接法少的特点,适用于铝、镁及其合金的焊接。
随着我国经济和社会的发展,我国需要的人才将从简单的生产线工人向具有一定专业技能的制造业人才发展,而在任何一个重工业制造业中,电焊工都将是业内非常需要的人才。然而学员须通过专门的职业技术培训达到一定水平,通过职业资格认定获取焊工上岗操作证后方能上岗就业。国强电焊给您提供专业的电焊工培训平台,帮您进入焊工行业。
检查工件是否合格:1.是否有油、锈等脏物(焊缝20mm内必须干净、干燥)2.坡口角度、间隙、钝边是否合适。坡口角度、间隙大、则曾大焊接量大,易产生焊瘤。坡口角度小、间隙小、钝边厚则容易产生未熔合和焊不透。一般来说坡口角度为30—32度,间隙为0—4mm,钝边为0—1mm。3.错边不能过大,一般在1mm内。4.定位焊的长度、点数是否达到要求,定位焊本身要没有缺陷。
直流反接法:焊件接负极,钨极接正极,焊接时电子高速冲向钨极,钨极热量高,消耗快,故一般不使用。用于焊接高熔点氧化膜的铝、镁及其合金。交流电源由于极性交替变化,它既有“阴极雾化”作用,又有钨极消耗比直流反接法少的特点,适用于铝、镁及其合金的焊接。
氩弧焊机应有高频引弧,电流衰减,气体延时保护,脉冲装置焊丝要求力学性能与母材相当。保护罩材质应选用紫钢或钛材质,形状以便于保护焊缝,达到焊缝不变色,护罩内应加装不锈钢丝网,起到气体缓冲作用。
断弧焊的基本原理及焊接方法是什么 基本原理:固然上述出现的焊接缺陷各异,但产生各种缺陷的原因却都有一个共同之处:熔池温度过高。因此断弧焊的基本原理就在于当焊接中熔池温度过高时利用断弧方式使熔池短暂的冷却,然后再继续焊接,从而将熔池温度控制在较为合适的范围内。
熔焊:是在焊接过程中将工件接口加热至熔化状态,不加压力完成焊接的方法。熔焊时,热源将待焊两工件接口处迅速加热熔化,形成熔池。熔池随热源向前移动,冷却后形成连续焊缝而将两工件连接成为一体。
F电焊机应有专人管理,按时检查维护,电焊工应定期进行体格检查。G检修转动设备或进入设备内,须事先办理检修证和进入设备作业证,联系操作工同意后,通知电工切断电源,采取防护措施,并按规定设专人监护方可施工。
因电弧焊使用电源,其产生的高温电弧容易引发火灾爆炸,危险性较大。电焊人员从事电焊作业时,离焊条离焊件多远的呢? 焊条电弧焊焊接时,焊条端距离工件高度,也就是焊接电弧的长度。
多点焊当零件上焊点数较多,大规模生产时,常采用多点焊方案以提高生产率。多点焊机均为专用设备,大部分采用单侧馈电方式见图1h、i,以i方式较灵活,二次回路不受焊件尺寸牵制,在要求较高的情况下,亦可采用推挽式点焊方案。目前一般采用一组变压器同时焊二或四点(后者有二组二次回路)。一台多点焊机可由多个变压器组成。可采用同时加压同时通电、同时加压分组通电和分组加压分组通电三种方案。可根据生产率、电网容量来选择合适方案。
同时,可解释电弧在焊缝起始端向前(与焊接方向一致)偏吹的现象。一般情况下,当近电弧部位的焊件关于电弧不对称分布时,导致电弧向结构“密度”大的一侧偏吹。
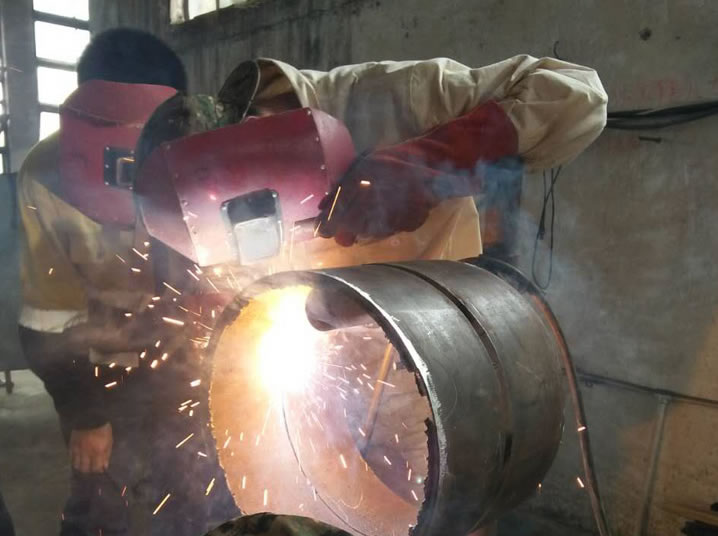
当坡口对口间隙增大或坡口钝边减小时.该作用力增大,电弧向后偏吹严重;而采用定位焊或提高定位焊焊缝密度,使熔池前、后方对电弧空间的分磁能力差距缩小.均有助于克服磁偏吹现象。
大家好,我是焊接工艺追梦人,也是一名有着16年焊接经验的天然气管道电焊工,感谢大家的关注和留言,我会一一的回复大家!主页有免费的电焊教学视频,欢迎观看,希望您能提出宝贵的意见。
密度高于后方,从而使电弧向后(即与焊接相反方向)偏吹。
焊缝的接头情况以下有四种:1)中间接头:后焊的焊缝从先焊的焊缝尾部开始焊接,要求在弧坑前约10mm附近引弧,电弧长度应比正常焊接时略长些,然后回移到弧坑处,压低电弧并稍作摆动,再向前正常焊接。这种接头方法是使用较多的一种,适用于单层焊及多层焊的表层接头。
电焊是个有一定风险性的作业,焊工培训学校在对学员进行焊工培训时,须要注意下面几点:1.在下雨、下雪时,不得进行露天施焊。2.在高处作业时,不准将焊接电缆放在电焊机上;横跨道路的焊接电缆须装在铁管内,防止被压破漏电;施焊前,应先检查周围不得有易燃易爆物品,井系好安全带。
焊接质量好:根据焊接工艺评定选择合适的焊丝、钨极、焊接工艺参数及纯度符合要求的保护气体,能使焊缝根部良好的容合,当进行射线探伤时,合格率明显高。