
什么叫电弧?在两电极间的气体介质中强烈而持久的放电现象称之为电弧,电弧放电时,一方面产生高温,同时产生强光,手弧焊就是利用电弧产生的高温熔化焊条和焊件,使两块分离的金属熔合在一起,从而获得牢固的接头。
分段退焊接头:这是先焊焊缝的起头和后焊的收尾相接,要求后焊缝焊至靠近前焊焊缝的始端时,应改变焊条角度,使焊条指向前焊缝的后端,拉长电弧,待形成熔池后,再压低电弧,往回移动,较后返回原来熔池处收弧。接头连接的平整与否,与焊工的操作技术有关,同时还与接头处温度高低有关。温度高,接的越平整。
冷裂纹:指在焊毕冷至马氏体转变温度M3点以下产生的裂纹,一般是在焊后一段时间(几小时,几天甚至更长)才出现,故又称延迟裂纹。
电弧引燃后要在焊件开始的地方预热3~5s,形成熔池后开始送丝。焊接时,焊丝焊枪角度要合适,焊丝送入要均匀。焊枪向前移动要平稳、左右摆动 是二边稍慢,中间稍快。要密切注意熔池的变化,池熔池变大、焊缝变宽或出现下凹时,要加快焊速或重新调小焊接电流。
气孔和夹渣 A、气孔 气孔是指焊接时,熔池中的气体未在金属凝固前逸出,残存于焊缝之中所形成的空穴。其气体可能是熔池从外界吸收的,也可能是焊接冶金过程中反应生成的。
利用可燃气体在氧气中燃烧时所产生的热量,将母材焊接处熔化而实现连接的一种熔焊方法。气焊是用气体火焰为热源的一种焊接方法。应用较多的是以乙炔气作燃料的氧-乙炔火焰。由于设备简单操作方便,但气焊加热速度及生产率较低,热影响区较大,且容易引起较大的变形。气焊可用于很多黑色金属、有色金属及合金的焊接。
高压焊工一律凭证上岗,高水平的焊工是一个火电工程焊接质量的保证,参加鸳鸯湖工程高压焊口焊接的焊工都必须持有技术质量监督局颁发的焊工证,并报审监理同意,上岗前必须考核合格。
焊接接头冷却到较低温度(对钢来说,马氏体转变温度以下,大约为230°C)时产生的裂纹叫做冷裂纹。冷却到室温并在以后的一定时间内才出现的冷裂纹又叫延迟裂纹。裂纹不仅能减少金属的有效截面积,降低接头强度,影响结构的使用性能,而且会造成严重的应力集中。
挠性焊枪,为了在狭窄看不到的空间施焊,必须要将焊枪(通常为钨极氩弧焊焊枪,为的是氩弧焊打底焊时使用)弯曲,便出现了挠性钨极氩弧焊焊枪;目前在焊机焊材店都有卖,也可以自己改装。其它准备工作与平时焊接管道相似。
焊前预热:X70钢级较高,有较强的裂纹倾向,根焊前必须进行预热,将坡口及周围加热到80~120℃,方可进行根焊。 根焊:采用E6010纤维素下向焊,双人组合从管顶起焊。起焊点从顶点超过中心线5mm~8mm处起焊,从坡口表面上引弧,然后将电弧引至坡口根部,待钝边熔透后沿焊缝直拖向下。
气孔在铝焊中很常见。在母材中,在焊丝中都存在着一定量的气孔,所以需要在焊接的时候避免大的气孔,确保气孔不超标。当湿度超80℅时,一定要停止焊接,气孔超标的几率也是80℅,很容易出返片。
所谓气焊,就是利用可燃气体与助燃气体混合燃烧生成的火焰为热源,融化焊件和焊接材料使其达到原子结合的一种焊接方法。国强电焊专业培训学校拥有专业的气焊设备,师资雄厚,技术精良,为社会培养了一批又一批的焊工人才。下面小编来给大家普及气焊火焰和工艺的相关知识。
咬边的预防:矫正操作姿势,选用合理的规范,采用良好的运条方式都会有利于消除咬边。焊角焊缝时,用交流焊代替直流焊也能有效地防止咬边。
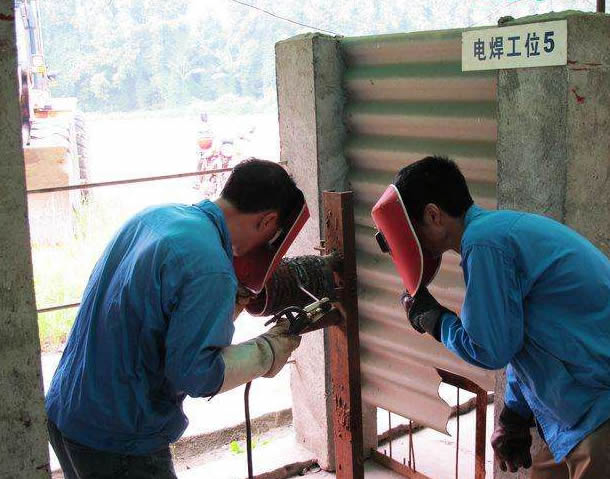
电焊培训作业注意事项:A在移动电焊机的时候,要先切断电源才能移动。B高处焊接(2米以上)应办理高处作业许可证和遵守高处作业安全操作规程。
对接接头是应用较多的接头形式。当被焊工件较薄(板厚小于6毫米)时,在焊接接头处只要留有一定间隙就能保证焊透。当焊件厚度大于6毫米时,为了保证能焊透按板厚的不同,需要在接头处开处一定形状的坡口。对接接头常见的坡口形状。
现场焊接时焊条筒均通电保温;对焊口进行通电预热、精准控温;采用校验合格的红外线测温仪对坡口根部温度进行测温,达到标准规定的预热温度后进行氩弧焊打底焊接。
所有用其它焊接方法能进行熔化焊的金属及合金都可以用电子束焊接。主要用于要求高质量的产品的焊接。还能解决异种金属、易氧化金属及难熔金属的焊接。但不适于大批量产品。
酸性焊条接引弧时可稍将电弧拉长,对坡口根部进行预热,然后压低电弧进行正常焊接。碱性焊条则由于药皮特性对根部熔透有利,不需采用酸性焊条的引弧方式,但不要直接引弧,应在坡口前端一距离引弧后,迅速拉回起焊端,并压低电弧进行焊接。
该方法操作简单,手法变动小,容易掌握,且焊缝背面形成致密、整齐,内部质量好,力学性能优良,为国际国内广泛采用,其缺点是受坡口间隙的限制。酸性焊条接时其接头困难的问题更为突出。连弧焊法主要用于碱性焊条各种位置的焊接及酸性焊条的立焊和仰焊中。