更新时间:2026-09-07 00:54:01 浏览次数:41 返回列表
接头方法得当,焊缝正反两面均匀平滑且内部无缺陷;方法不当,则易产生焊瘤、余高超高、凹陷、脱节等缺陷。接头质量的好坏与引弧、焊缝收尾的质量有关。一般来说,引弧迅速得当,采用预热或前道焊接收尾处有温度保持较高,则焊缝头容易、接头质量好。若更换焊条动作缓慢或引弧时电弧不稳定,则不能获得良好的焊缝接头。
二保焊(全称二氧化碳气体保护焊)工艺适用于低碳钢和低合金高强度钢各种大型钢结构工程焊接,其焊接生产率高,抗裂性能好,焊接变形小,适应变形范围大,可进行薄板件及中厚板件焊接。电焊二保焊和手工焊的区别是电焊二保焊的生产效率、焊缝质量比手工焊高,电焊二保焊清渣比手工焊容易,电焊二保焊的弧光辐射强度比手工焊大:
你所说的高压焊工可du能是指焊锅炉压力容器的焊工吧zhi。现在社会上真正的特dao殊技术工种是很缺的,有锅炉压力容器证的焊工也是比较缺的。但是,要想学是有一定的要求的,要会并不难,难的是要学得精,怕苦怕累的就别学了。其次,锅炉压力容器的焊工证要去考的话,费用也是比较高的。当然,如果你考取了锅炉压力容器的焊工证后,工作就应该是没问题了,或者可以说,很好找。收入应该是还不错的。而且只要按规范要求进行必要的防护,工作是不会有危险的。
氩弧焊技术是在普通电弧焊的原理的基础上,利用氩气对金属焊材的保护,通过高电流使焊材在被焊基材上融化成液态形成熔池,使被焊金属和钨极惰性气体保护焊(TIG)的一种。是在氩气保护下,利用电弧热熔化母材和填充丝而形成接头的焊接方法。
焊接的介绍焊接:通常是指金属的焊接。是通过加热或加压,或两者同时并用,使两个分离的物体产生原子间结合力而连接成一体的成形方法。分类:根据焊接过程中加热程度和工艺特点的不同,焊接方法可以分为三大类。
单元4、常见的焊接缺陷及其产生的原因在焊接过程中,由于焊接规范选择、焊前准备和操作不当,会产生各种焊接缺陷,常见的有。(一)焊缝尺寸不符合要求主要是指焊缝过高或过低、过宽或过窄及不平滑过渡的现象。产生的原因是: 1、焊接坡口不合适。2、操作时运条不当。3、焊接电流不稳定。4、焊接速度不均匀。 5、焊接电弧高低变化太大。
手工钨极氩弧焊焊接前试气方法,若氩气皮带与氩气表、氩弧把接口漏气,氩弧把皮带有破损及钨极偏心、夹心鼓胀,氩气流量过大或过小,都会使氩气纯度低于99.99%,这样会增加气孔产生的概率,降低焊口合格率,因此焊前必须试气。
随着我国经济和社会的发展,我国需要的人才将从简单的生产线工人向具有一定专业技能的制造业人才发展,而在任何一个重工业制造业中,电焊工都将是业内非常需要的人才。然而学员须通过专门的职业技术培训达到一定水平,通过职业资格认定获取焊工上岗操作证后方能上岗就业。国强电焊给您提供专业的电焊工培训平台,帮您进入焊工行业。
打底焊,采用内添丝法,可以利用镜子观察对口间隙和熔池情况完成打底焊缝下半部分;操作过程中,焊嘴要始终保持在焊缝中心区域,正确的氩弧焊枪角度是关键,焊枪要随着熔池均匀地左右摆动向前移动。
氩弧焊是什么?其实氩弧焊是使用氩气作为保护气体的一种焊接技术!氩弧焊把氩气做为保护气体的焊接,弧长一般取1-1.5倍钨电极直径,针尖露出1-1.5cm,焊枪角度为50-60,电流60-90A,氩气流量为5-10,电流要根据焊速来调整,电流大小与焊速成正比。
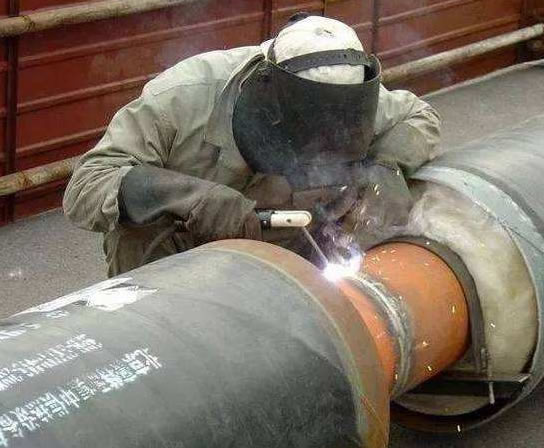
锯齿形运条法,焊接时焊条未端作锯齿形连续摆动及向前移动,并在两边稍停片刻,摆动焊条是为了控制熔化金属的流动和必要的焊缝宽度,特点是操作容易掌握,各种焊接位置基本上均可采用。
对于氩弧焊可能很多人并不是太了解,因为我们平时接触的并不多,而今天要为大家介绍的就是氩弧焊的相关知识,内容有:氩弧焊的焊接方法、常见焊接缺陷及预防、影响人体的有害因素。可能这几点也是很多人都想要掌握的知识,小伙伴们快来围观吧!
第二类是焊工证是职业资格证:是由各省、地市的人力资源与社会保障局(厅)统一组织考试,证书盖有该地市职业资格鉴定的公章,证书样本是全国统一的,但是省、地市并不是统一考试。
弧焊变压器:它实际上是一种特殊的降压变压器。它将220伏或380伏的电源电压降到60—80伏(即焊机的空载电压)以满足引弧的需要。焊接时电压会自动下降到电弧正常工作所需的电压(30—40伏)。输出电流从几十安到几百安,可根据需要调节电流的大小。
气保焊机焊丝的伸出长度,一般的焊丝的伸出长度约为汉斯的直径的10倍左右,并随焊接电流的增加而增加。气体的流量正常的焊接时,200A已下薄板焊接,CO2的流量为10L/min~25L/min.200A以上厚板焊接,CO2的流量为15L/min~25L/min.粗丝大规范自动焊为25L/min~50L/min。希望我们总结的这几点焊接诀窍能给大家带来帮助。
怎么学好电焊技术?如果从头开始的话首先可以到国强电焊工培训机构,期间认识相关技师,有一定基础之后开始寻求练习,然后选择一个技术型的作为良师益友。找到良师益友后坚持操作实践,开始采用请教方式排难解惑,慢慢演变成探讨共进,坚持下来你也可以成为老师。
在石油、化工、天然气、船舶等行业管道焊接安装建设中常用的焊接方法主要有以下几种: ①焊条电弧焊(SMAW),由于其焊接速度慢、焊接质量受操作者影响大在管道建设中应用已经逐渐减少,只在维修及可达性差的地方釆用。②钨极氩弧焊(TIG),焊接质量好,成本高,效率低,一般应用在小口径重要管道焊接和打底层焊缝上。
光控面罩的镜组就可以将紫外线、红外线等射线全部过滤掉,使焊接工人的眼睛得到充分的保护。同时,由于面罩所使用材料有耐热的性能,所以又可以使使用者免受热辐射的危害。公司的光控面罩还在镜组前加上了外保片,这使得镜组不受焊接时飞溅物的损害,而且外保片更换方便,提高了光控电焊面罩的使用寿命。