更新时间:2026-09-18 14:00:02 浏览次数:382 返回列表
焊接方法:按焊接方法不同可分为电弧焊管、高频或低频电阻焊管、气焊管、炉焊管、邦迪管等。电焊钢管:用于石油钻采和机械制造业等。炉焊管:可用作水煤气管等,大口径直缝焊管用于高压油气输送等;螺旋焊管用于油气输送、管桩、桥墩等。
首先,焊接冶金温度高,相界大,反应速度快,当电弧中有空气侵入时,液态金属会发生强烈的氧化、氮化反应,还有大量金属蒸发,而空气中的水分以及工件和焊接材料中的油、锈、水在电弧高温下分解出的氢原子可溶入液态金属中,导致接头塑性和韧度降低(氢脆),以至产生裂纹。
酸性焊条接引弧时可稍将电弧拉长,对坡口根部进行预热,然后压低电弧进行正常焊接。碱性焊条则由于药皮特性对根部熔透有利,不需采用酸性焊条的引弧方式,但不要直接引弧,应在坡口前端一距离引弧后,迅速拉回起焊端,并压低电弧进行焊接。
氩弧是一种左右手同时动作的操作,与我们平时生活中的左手画圆右手画方相同,所以建议在刚开始学习氩弧焊的人员进行类似的训练,对学习氩弧焊有一定的帮助。 送丝:分内填丝和外填丝。
焊接时,熔池中的气泡在凝固时未能逸出而残留在金属中形成的孔穴称为气孔。常见的气孔有三种,氢气孔呈喇叭形;一氧化碳气孔呈链状;氮气孔多呈蜂窝状。焊丝、焊件表面的油污、氧化皮、潮气,保护气体不纯或熔池在高温下氧化等,都是产生气孔的原因。
选择一种遮光号让您能够清楚的看见起弧点,帮助您提高焊接水平。公司的产品——光控面罩,可以根据使用者的喜好自己调节遮光号,而且快速的变光性能能够让您的眼睛不受伤害(起弧反应时间少于0.2毫秒)。
气孔和夹渣 A、气孔 气孔是指焊接时,熔池中的气体未在金属凝固前逸出,残存于焊缝之中所形成的空穴。其气体可能是熔池从外界吸收的,也可能是焊接冶金过程中反应生成的。
焊前准备(1)阅读焊接工艺卡,了解施焊工件的材质、所需要的设备、工具和相关工艺参数,其中包括选用正确的焊机(如焊接铝合金则需要用交流焊机),
焊接工艺适用性强,几乎可以焊接所有的金属材料。焊接参数可精确控制,易于实现焊接过程全自动化。
6G白钢焊接位置中,较大级别的操作焊接位置,这个位置的焊丝和运动手法不同于其它位置焊接。这类位置焊接的难点在于,焊接处于2G和5G口位置之间,容易造成上圈咬边,下圈下坠。因此在焊接中必须重新选择合适的参数,焊接电流中相对于固定口焊接,电流小于10%左右,送丝位置采用内加丝,焊缝平行焊把运丝手法。
碳钢焊条的型号由字母“E”四位数字组成。字母“E”表示焊条;前两位数字表示熔敷金属抗拉强度的较小值,碳钢焊条分E43(熔敷金属抗拉强度≥420Mpa)和E50(熔敷金属抗拉强度≥490Mpa)两个系列;第三位数字表示焊条的焊接位置,“0”及“1”表示焊条适用于全位置焊接(平、立、仰、横焊),“2”表示焊条适用于平焊及平角焊,“4”表示焊条适用于向下立焊;第三位和第四位数字组合时表示焊接电流种类及药皮类型。
所谓高压焊工就是从事高压容器类焊接工作的du焊工,是在工作zhi的过程中不断学习得了的工作技术,到市dao一级技术监督局定点的焊工培训考试机构去学习和考试。电弧放电。这样就完成了引弧过程。引弧时需要高电压击穿电弧空间,为了安全而采用高频或脉冲电压。这样的焊工称高压焊工。
当坡口对口间隙增大或坡口钝边减小时.该作用力增大,电弧向后偏吹严重;而采用定位焊或提高定位焊焊缝密度,使熔池前、后方对电弧空间的分磁能力差距缩小.均有助于克服磁偏吹现象。
焊工培训:气焊火焰 常用的气焊火焰是乙炔与氧气混合燃烧所形成的火焰,也称氧乙炔焰。根据氧气与乙炔混合比的不同,可得三种不同性质的火焰,即碳化焰、中性焰、氧化焰。其构造。
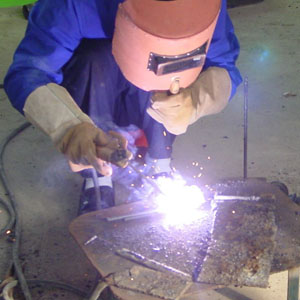
因电弧焊使用电源,其产生的高温电弧容易引发火灾爆炸,危险性较大。电焊人员从事电焊作业时,离焊条离焊件多远的呢? 焊条电弧焊焊接时,焊条端距离工件高度,也就是焊接电弧的长度。
初级电焊怎么开始学,初学电焊者较先学到的就是平焊了,其实平焊是电焊运条中较简单的一种就是入门较基本的基础其次是立旱、仰旱,其实电焊并不是很难学在实际操作中理论基本用不上只是在考证时需要,学电焊我认为较重要的是要练习,多多的练习,不过我相信不管你学什么,只要用心,你学的就很快!
应力腐蚀裂纹:在应力和腐蚀介质共同作用下产生的裂纹。除残余应力或拘束应力的因素外,应力腐蚀裂纹主要与焊缝组织组成及形态有关。
焊接接头的形式有哪些?采用焊接方法连接的接头称为焊接接头,焊接接头的基本形式分为对接接头、搭接接头、角接接头、T形接头、十字接头、端部接头、卷边接头和套管接头共8种,
弧焊变压器结构简单,价格便宜,工作噪声小,使用可靠,维修方便,应用很广。缺点是焊接时电弧不稳定。
自保护药芯焊丝半自动焊。自保护药芯焊丝半自动焊特别适用于户外有风的场合,它不使用CO2,靠药芯产生的气体保护,抗风性好,可用于管道的高熔敷率的全位置焊。目前,以林肯公司生产的自保护药芯焊丝为各国所认同,其品牌有NR-207、NR-204-H、NR-208-H等多种,可适用于X70、X80等管道的立下向焊。但该方法在打底焊时,焊根易出现未熔合的缺陷。