更新时间:2026-09-06 19:09:02 浏览次数:969 返回列表
电焊培训作业注意事项:A在移动电焊机的时候,要先切断电源才能移动。B高处焊接(2米以上)应办理高处作业许可证和遵守高处作业安全操作规程。
干伸长度焊丝伸出导电咀的长度为干伸长度,一般经验公式为I=(10~20)d,尽量保持在10~20mm范围内。规范大时,略大。规范小时,略小。
镀锌电焊网是用优质的低碳铁丝排焊而成,然后再冷镀锌(电镀锌)、热镀锌、PVC包塑等,使其表面钝化、塑化处理网面平整、网目均匀、焊点牢固、局部加工性能良好、稳定、防腐蚀性好。
C电焊机在有水易潮处应垫高于地面,露天放置应设防雨棚,夏季应设在通风处,使用时温度不超过60℃。
D焊接时,工件要放稳,并有防止歪倒和坠落的措施。 E工作中断和下班时要切断电源,整理设备场地,收好工件,熄灭火种。下面小编简要阐述焊接工作环境的要求:1、要保持清洁;2、有固定的焊接位置,而不是随意在地面上进行焊接(除非特殊要求),在这里除了焊接不做其他重要的工作(如数据处理等);3、工作场所不受风扇、自然风、门窗的影响,但应保持适当的空气流通以减少焊接烟尘的吸入;4、光线良好,在自然光下焊接比在灯光下工作要好,因为灯光下的焊缝有反光;5、环境温度应保持在21-27℃,这时焊接完成的焊缝比低温下焊接的焊缝质量好,在环境温度4-14℃范围也能满足使用要求的焊缝,否则应根据焊接规程对工件进行预热;
熔池温度,直接影响焊接质量,熔池温度高、熔池较大、铁水流动性好,易于熔合,但过高时,铁水易下淌,单面焊双面成形的背面易烧穿,形成焊瘤,成形也难控制,且接头塑性下降,弯曲易开裂。熔池温度低时,熔池较小,铁水较暗,流动性差,易产生未焊透,未熔合,夹渣等缺陷。
介绍:电气焊即属于熔焊部分,焊接是用加热或加压,或加热又加压的方法,在使用或不使用填充金属的情况下,使两块金属联接在一起,形成不可拆卸永久联接的一种加工工艺方法。
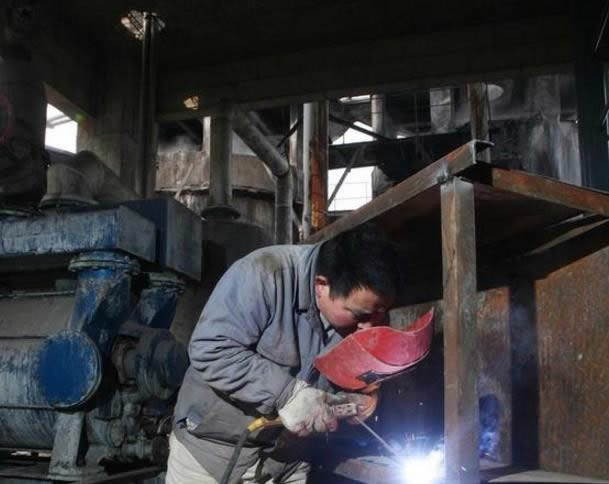
熔渣的更重要作用是与熔化金属产生物理化学反应或添加合金元素,改善焊缝金属能。手弧焊设备简单、轻便,操作灵活。可以应用于维修及装配中的短缝的焊接,特别是可以用于难以达到的部位的焊接。手弧焊配用相应的焊条可适用于大多数工业用碳钢、不锈钢、铸铁、铜、铝、镍及其合金。
因为交流氩弧焊时不需添加其他药品和元素来清除氧化膜,仅仅依靠电弧来清除氧化膜,可在纯净的焊接电弧下,依靠焊件自身金属完成金属连接,这样既不会太多的改变焊缝金属成分,造成焊缝金属与母材金属过大的机械性能差异。同时没有残留的化学药品腐蚀焊缝金属,也不会像氧气乙炔及电焊一样产生很多焊接缺陷。所以氩弧焊是目前所有的焊接方式中,焊接铝镁及其合金的较佳方式。
焊接电压必须与电流形成良好的配合。焊接电压过高或过低都会造成飞溅,焊接电压应伴随焊接电流增大而提高,应伴随焊接电流减小而降低,较佳焊接电压一般在1-2V之间,所以焊接电压应细心调试。
按焊条的用途不同,焊条可分为结构钢焊条(碳钢焊条及低合金焊条)、不锈钢焊条、铸铁电焊条、耐热钢电焊条、低温电焊条、堆焊焊条、铜和铜合金、镍和镍合金、铝及铝合金焊条等,其中结构钢焊条应用较广。
在焊接时要与电、可燃及易爆的气体、易燃的液体、有毒有害的烟尘、电弧光的辐射、焊接热源的高温等接触。若不遵守安全操作规程,就可能引起触电、灼伤、火灾、爆炸和中毒等事故。
相向接头:这是两条焊缝的收尾相接,当后焊的焊缝焊到先焊的焊缝收弧处时,焊接速度应稍慢些,待填满先焊焊缝的坑后,以较快的速度再略向前焊一段,然后熄弧。
问题三:为了在焊接中保护眼睛,应该选择什么样的遮光号呢? 答:一些人认为遮光率是与保护眼睛的程度相联系的,因此数值越大越能更好的保护眼睛。但是实际上光控面罩能过滤掉绝大部分的有害紫外线和红外线,所以遮光号的选择只是舒适不舒适的问题。遮光号的数值只是表示了特定遮光号下所提供的遮光水平,焊接工人应该选择一种较舒适的方式,并且要在特定应用条件下保持好的可见度。
焊接夹渣的危害,点状夹渣的危害与气孔相似,带有尖角的夹渣会产生尖端应力集中,尖端还会发展为裂纹源,危害较大。焊接裂纹,焊缝中原子结合遭到破坏,形成新的界面而产生的缝隙称为裂纹。
学电焊,仅仅是靠实践教学还是远远不够的,我们在进行电焊工培训的过程中,一定要教会学员看懂一些基本的手法图,理论与实践结合,我们才会达到较好的教学效果。