更新时间:2026-10-10 09:09:01 浏览次数:476 返回列表
激光的特点:具有单色性好、方向性好、能量密度高的特点,激光经透射或反射镜聚焦后,可获得直径小于0.01mm、功率密度高达1013W/cm2的能束,可以作为焊接、切割、钻孔及表面处理的热源。产生激光的物质有固体、半导体、液体、气体等,其中用于焊接、切割等工业加工的主要是钇铝石榴石(YAG)固体激光和CO2气体激光。
普通直流氩弧焊机:可以焊接除了铝镁之外的几乎所有金属,因为这种焊接方式是用电弧加热后利用惰性气体来保护焊缝的熔化金属,焊接过程中由于惰性气体的保护,几乎没有其他杂质和元素来参与焊接过程,基本由被焊金属自己熔化再凝结的过程完成,因此可以获得相当高品质的焊缝。
焊缝的收尾是指一条焊缝焊完后如何收弧。焊接结束时,要做好焊缝的收尾。收尾时还要维持正常的熔池温度,以利于焊缝的接头。收尾方式有多种,常用的有反复断弧收尾法、划圈收尾法、回焊收尾法以及转移收尾法等。对于单面焊双面成形,焊缝的收尾则主要采用反复断弧收尾法和回焊收尾法。
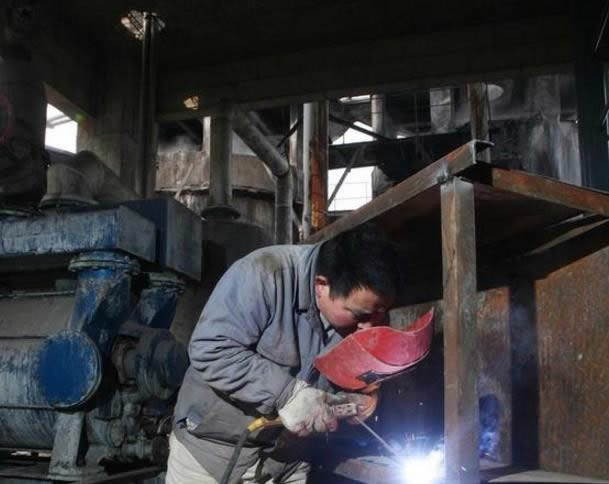
当熔池熔合不好和送丝有送不动的感觉时,要降低焊接速度或加大焊接电流,如果是打底焊目光的注意力应集中在坡口的二侧钝边处,眼角的余光在缝的反面,注意其余高的变化。
焊接冶金过程产生的,焊后残留在焊缝金属中的非金属杂质如氧化物、硫化物等,称为夹渣。钨极电流过大或与焊丝碰撞而使端头熔化落人熔池中,产生夹钨。
加强电焊工个人防护措施,加强个人防护,可以防止焊接时产生的有毒气体和粉尘的危害。作业人员必须使用相应的防护眼镜、面罩、口罩、手套,穿白色防护服、绝缘鞋,决不能穿短袖衣或卷起袖子,若在通风条件差的封闭容器内工作,还要佩戴使用有送风性能的防护头盔。
弧焊变压器:它实际上是一种特殊的降压变压器。它将220伏或380伏的电源电压降到60—80伏(即焊机的空载电压)以满足引弧的需要。焊接时电压会自动下降到电弧正常工作所需的电压(30—40伏)。输出电流从几十安到几百安,可根据需要调节电流的大小。
弧柱电场强度较高比之熔化极气体保护焊有如下特点:(1)设备调节性能好,由于电场强度较高,自动调节系统的灵敏度较高,使焊接过程的稳定性提高;
所有用其它焊接方法能进行熔化焊的金属及合金都可以用电子束焊接。主要用于要求高质量的产品的焊接。还能解决异种金属、易氧化金属及难熔金属的焊接。但不适于大批量产品。
电焊烧穿:烧穿是指焊接过程中,熔深超过工件厚度,熔化金属自焊缝背面流出,形成穿孔性缺。焊接电流过大,速度太慢,电弧在焊缝处停留过久,都会产生烧穿缺陷。工件间隙太大,钝边太小也容易出现烧穿现象。
大家好,我是焊接工艺追梦人,也是一名有着16年焊接经验的天然气管道电焊工,感谢大家的关注和留言,我会一一的回复大家!主页有免费的电焊教学视频,欢迎观看,希望您能提出宝贵的意见。
缺陷返修:不合格的焊缝进行缺陷返修,同一个位置不能返修超过两次。。高压焊工的技术掌握是个循回渐进的过程,只要每道焊接过程的焊缝严格控制和预防各种缺陷,每个焊缝都经过拍片检测,出现缺陷逐渐领悟返修,掌握了高压焊工操作的基本要领,当焊缝合格率较高且比较稳定的时候,就是一名合格的高压焊工了。
氩弧是一种左右手同时动作的操作,与我们平时生活中的左手画圆右手画方相同,所以建议在刚开始学习氩弧焊的人员进行类似的训练,对学习氩弧焊有一定的帮助。 送丝:分内填丝和外填丝。
焊接速度是指单位时间内完成焊缝的长度。在保证所要求的尺寸和外形、熔合良好的原则下,焊接速度由焊工灵活掌握。
③较后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气的流量。Q=(0.8—1.2)D,其中Q表示气体流量(L/min)钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
焊缝金属溶解过多的氢气熔池金属内溶解的氢气量,在结晶时超过它们的较大溶解度,焊缝金属内不可避免的生成气孔。这气孔是由氢气所引起。二氧化碳气体保护焊,当焊前的准备工作做好以后,二氧化碳气体内所含的水汽(即纯度不合格的二氧化碳气体),是引起焊缝金属形成气孔的主要原因。