更新时间:2026-10-15 06:18:02 浏览次数:408 返回列表
问题二:从事焊接工作如果不佩戴面罩会有什么危害呢?答:眼睛和脸部等是人体直接裸露在外界的器官,容易受各种有害因素的伤害,特别是眼睛受伤害的几率较大。据统计,在中国约有1%至3%的工人受眼外伤,工业部门更高达34%。在焊接工作中,对眼睛和面部皮肤造成直接威胁的有:
冷却速度的影响冷却速度增大,一是使结晶偏析加重,二是使结晶温度区间增大,两者都会增加结晶裂纹的出现机会;
焊接气孔问题: 使用不合适的焊接材料(化学成分不合格的焊丝和纯度不合要求的二氧化碳气体)和不正确的焊接工艺进行二氧化碳气体保护焊,焊缝都可能出现气孔。
焊接气孔的形成机理,常温固态金属中气体的溶解度只有高温液态金属中气体溶解度的几十分之一至几百分之一,熔池金属在凝固过程中,有大量的气体要从金属中逸出来。当凝固速度大于气体逸出速度时,就形成气孔。
改善电焊工作业场所的通风状况, 通风方式可分为自然通风和机械通风,其中机械通风是依靠风机产生的压力来换气,除尘、排毒效果较好,因而在自然通风较差的室内,封闭的容器内进行焊接时,必须有机械通风措施。
间断灭弧法主要是通过控制燃弧和熄弧的时间,利用合理的运条动作来控制熔池温度、熔池存在的时间,熔池开关及液态金属层的厚度等,以获得良好的反面成形和内部质量,但不论哪种焊法,就电弧对坡口熔化程度,又分为渗透填满对口间隙。从表面上看,是根部成形但实质上坡口根部并没有真正熔透,不能通过反面弯曲试验,所以已不采用。一般都采用击穿根部的焊法来实现单面焊双面成形。
根焊完成后,应立即进行焊层清理,紧接着进行热焊层及填充层的焊接;填充层的焊接缺陷主要为气孔、夹渣和未熔合。填充焊时保持短弧焊接;采用直线运条或稍作摆动;自上而下不断调整焊枪倾角,使焊丝保持如图2所示角度;每层焊接完毕,必须先用磨光机或电动钢丝刷将熔渣清理干净,再焊下一层;
应用:主要用于重型机械制造业中,制造锻-焊结构件和铸-焊结构件,如重型机床的机座、高压锅炉等,焊件厚度一般为40~450mm,材料为碳钢、低合金钢、不锈钢等。
为提高镀锌电焊网在正常使用环境下生锈,应满足下列条件:生产镀锌电焊网的工艺条件应先焊接再热镀锌,镀锌层厚度不应低于一定的限值;在储存,运输和使用过程中应防止受潮,尽量避免反复弯曲;砂浆保护层内外镀锌电焊网。都应该超过一定的厚度。
管道焊接常用的方法有焊条电弧焊(SMAW)、埋弧焊(SAW)、钨极气体保护焊(GTAW)、熔化极气体保护焊(GMAW)、药芯焊丝电弧焊(FCAW)和下向焊等几种。
焊缝结构对磁偏吹的影响效应:结构效应在简体纵缝焊接或平板堆焊中,当焊枪行至焊缝终端时,由于电弧前方焊件对电弧空间磁场的分磁作用减弱,造成电弧前方的磁力线。
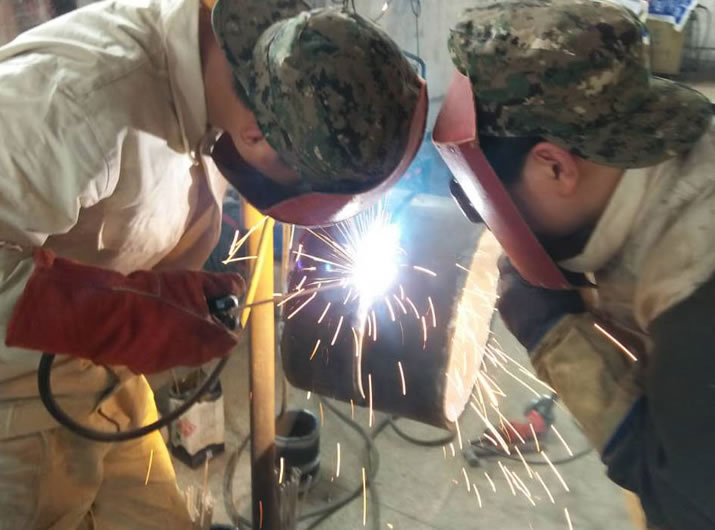
对于氩弧焊可能很多人并不是太了解,因为我们平时接触的并不多,而今天要为大家介绍的就是氩弧焊的相关知识,内容有:氩弧焊的焊接方法、常见焊接缺陷及预防、影响人体的有害因素。可能这几点也是很多人都想要掌握的知识,小伙伴们快来围观吧!
根据焊接工作室(焊件放置处)的真空度不同,电子束焊的分类:(1)高真空电子束焊。工作室与电子枪同在一室,真空度为10-2~10-1Pa,适用于难熔、活性、高纯金属及小零件的精密焊接。
在焊第二层时,先将其一层熔渣清除干净,随后用直径较大的焊条和较大的焊接电流进行焊接。用直线形、幅度较小的月牙形或锯齿形运条法,并应采用短弧焊接。
气焊利用乙炔在氧气中燃烧时3300度的高温来熔化母材局部,促使不同母材之间形成连接。作业时,将氧气和乙炔分别通入喷枪中进行混合,点火后喷嘴处即可形成高温氧炔焰。氧炔焰不仅可以用来实现焊接,也可以通过控制气量对特定的部分进行切割。适用于气焊的材料包括各种钢材以及钛合金等。目前,气焊多用于铸件的修补和作为钎焊的热源。
预压(F>0,I=0)这个阶段包括电极压力的上升和恒定两部分。为保证在通电时电极压力恒定,预压时间必须保证,尤其当需连续点焊时,须充分考虑焊机运动机构动作所需时间,不能无限缩短。
等离子弧焊的主要工艺参数有焊接电流、焊接速度、保护气流量、离子气流量、焊枪喷嘴结构与孔径等。