更新时间:2026-10-17 04:00:02 浏览次数:338 返回列表
在选择钨电极时,一般直流焊接时,尽量选用铈钨极,交流氩弧焊时,因为纯钨级的整流效应小,对消除焊接过程的直流分量更有效,
预压的目的是建立稳定的电流通道,以保证焊接过程获得重复性好的电流密度。对厚板或刚度大的冲压零件,有条件时可在此期间先加大预压力,而后再回复到焊接时的电极力,使接触电阻恒定而又不太小,以提高热效率。
手工钨极氩弧焊时选择电源的种类和极性的方法,手工钨极氩弧焊的电源有直流电源和交流电源,直流电源有直流正接法和直流反接法。
打底焊。氩弧焊打底一般在平焊和两侧立焊位置定位焊三点,长度30~40mm,高度3~4mm。如果采用无高频引弧装置的焊机进行接触引弧,要看准位置,轻轻地点固,不得用力过猛。电弧引燃后移向始焊位置,稍微停顿3~5s,待出现清晰熔池后,即可往熔池内送丝。小直径管道的填丝,应采用靠丝法或内填丝法;大直径管道由于焊丝消耗较多,应采用连续送丝法。送丝速度以充分熔化焊丝和坡口边缘为准,焊丝与喷嘴保持一定角度。
电渣焊的分类及应用,电渣焊的分类:丝极电渣焊、板极电渣焊、熔嘴电渣焊和管极电渣焊等。
管道焊缝怎么样才能焊好?那么今天小编就以较为典型的φ1016×21mmX70钢管斜45°为例,谈谈管道斜焊缝的焊接技巧。 焊前准备,焊接设备:根焊使用ZX7-400-3焊机;填充、盖面使用熊谷ZD-500多功能半自动焊机。
氩弧焊是什么?其实氩弧焊是使用氩气作为保护气体的一种焊接技术!氩弧焊把氩气做为保护气体的焊接,弧长一般取1-1.5倍钨电极直径,针尖露出1-1.5cm,焊枪角度为50-60,电流60-90A,氩气流量为5-10,电流要根据焊速来调整,电流大小与焊速成正比。
喷嘴-工件间距离:喷嘴-工件间距离过大时,容易产生缺陷(气孔,坑等)。一般情况下采用焊丝直径的10倍距离左右(如1.0的焊丝,选用距离为10毫米左右)。
在安装过程中常见的磁偏吹现象,主要是以下原因产生:1)随着电流进入工件并向工件接地点传出时电流流动方向大小的变化,产生感应磁场。 2)在进行大的钢结构件焊接时,磁偏吹主要来自焊件的剩磁场。当焊件有较大的剩磁场时,它与电弧磁场叠加,从而改变了电弧周围磁场的均匀性,使电弧向磁场较强一方偏移,形成磁偏吹。
③较后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气的流量。Q=(0.8—1.2)D,其中Q表示气体流量(L/min)钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
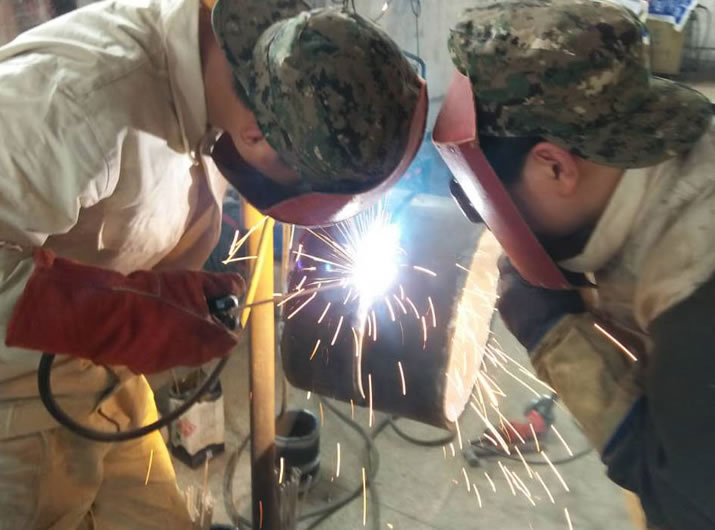
当焊接电流调整好以后,电弧越长电压越高。但电弧太长时,燃烧不稳、飞溅大、容易产生咬边,气孔等缺陷;若电弧太短,容易粘住焊条,一般情况下,电弧长度等于焊条直径的1/2或1倍为好。
在焊接时要与电、可燃及易爆的气体、易燃的液体、有毒有害的烟尘、电弧光的辐射、焊接热源的高温等接触。若不遵守安全操作规程,就可能引起触电、灼伤、火灾、爆炸和中毒等事故。
现场焊接时焊条筒均通电保温;对焊口进行通电预热、精准控温;采用校验合格的红外线测温仪对坡口根部温度进行测温,达到标准规定的预热温度后进行氩弧焊打底焊接。
电焊是工件和焊条接电源的不同极(正极或负极),焊条与工件瞬间接触使空气电离产生电弧,电弧具有很高的温度,约5000-6000K,使工件表面熔化形成熔池,焊条金属熔化后涂敷在工件表面形成冶金结合.
焊缝连接方法:在火口前方引弧后,等电弧稳定下来再返回火口部(接点)进行焊接。气保焊初学者的技巧四:气保焊机参数调整方法:1.较佳焊接规范(电流,电压参数)的主要特征焊缝成型好。焊接过程稳定,飞溅小。焊接时听到沙……沙的声音,(小电流时声音是滋滋声)。焊接时焊机的电流表,电压表的指针稳定,摆动小。
焊接作业的危害和预防由焊接火花引发的燃烧爆炸事故。由焊接火焰或烛件引起的烧伤、烫伤事故。焊接过程中发生的触电事故及高空坠落事故。焊工在作业中会引起血液、眼、皮肤、肺部等发生病变。
随着加热的进行熔化区扩大,而其外围的塑性壳(在金相试片上呈环状故称塑性环)亦向外扩大,较后当输入热量与散失热量平衡时达到稳定状态。当焊接参数适当时,可获得尺寸波动小于15%的熔化核心。
焊接生产的特点:(1)、节省金属材料,结构重量轻。(2)、以小拼大、化大为小,制造重型、复杂的机器零部件,简化铸造、锻造及切削加工工艺,获得较佳技术经济效果。 (3)、焊接接头具有良好的力学性能和密封性。(4)、能够制造双金属结构,使材料的性能得到充分利用。
获得稳定的焊接质量是头等重要的。因此,焊前必须将电极与工件以及工件与工件间的接触表面进行清理。
生产效率高由于焊丝导电长度缩短,电流和电流密度显著提高,使电弧的熔透能力和焊丝的熔敷速率大大提高;又由于焊剂和熔渣的隔热作用,总的热效率大大增加,使焊接速度大大提高。