更新时间:2026-10-13 17:09:03 浏览次数:236 返回列表
平角焊缝的焊接方法分为两种,一种是可以一次焊接成型的薄板,另外一种是两块厚板的对接,这个就需要排焊,一次焊接不能成功。
比方50小管可以选用6号,7号喷嘴打底盖面都可以,159可以选用6号喷嘴打底,8号,10号盖面。手工钨极氩弧焊时氩气的流量及选择原则,手工钨极氩弧焊时,氩气的流量一般为5~15L/min。氩气流量应根据环境不同而不同,如果在室内,氩气流量可小些,为5-7L/min,在室外,当有风时,氩气流量应大些,为7~15L/mn并采取防风措施、防止空气侵入熔池而产生气孔。
首先,要从焊接工艺卡上得知焊接电流的大小等工艺参数。然后选用钨极(一般来说直径2.4mm用的比较多,它的电流造应范围是150A—250A,铝例外)。
锆钨极对必须防止电极污染的基体金属和特定条件下可以选用这种电极。这种电极的尖端易保持半球形,适于交流电源焊接。(白色)
那么在电焊工培训甚至是作业时,有哪些需要注意的呢?在这里,电焊工培训学校给您整理如下:2.严禁焊接未经清洗、置换、分析合格的装过有毒易燃易爆物品的容器、管道等以及带电带压设备。
当熔池熔合不好和送丝有送不动的感觉时,要降低焊接速度或加大焊接电流,如果是打底焊目光的注意力应集中在坡口的二侧钝边处,眼角的余光在缝的反面,注意其余高的变化。
从被焊接的厚度来看,TIG焊特别适用于焊接3mm以下的薄板,不足1mm厚的薄件也可以获得满意的焊接质量。通常,较厚的工件不大采用TIG焊。但是当要求较高时,厚壁件仍然采用TIG焊,例如厚壁管子、阀门法兰盘等的焊接,即可采用填丝TIG焊。这时的生产效率尽管低一些,但是可以保证较高的焊接质量,特别是其漂亮平滑的焊缝外观,通常是熔化极焊接方法所不能达到的。
裂纹是在焊接应力及其它致脆因素作用下,焊接接头中局部区域的金属原子结合力遭到破坏而形成的缝隙,它具有尖锐的缺口和大的长宽比特征。裂纹有热裂纹和冷裂纹之分。焊接过程中,焊缝和热影响区金属冷却到固相线附近的高温区产生的裂纹叫做热裂纹。
电弧引燃后要在焊件开始的地方预热3~5s,形成熔池后开始送丝。焊接时,焊丝焊枪角度要合适,焊丝送入要均匀。焊枪向前移动要平稳、左右摆动 是二边稍慢,中间稍快。要密切注意熔池的变化,池熔池变大、焊缝变宽或出现下凹时,要加快焊速或重新调小焊接电流。
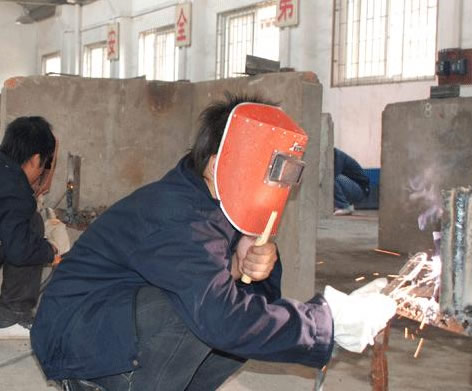
氩弧焊打底要求直流正接,采用小规范,电流不超过150A。为了保护内壁金属在高温时不被氧化,在对高合金钢管道打底焊时,管内要充氩气保护,而对于中、低合金钢管道,管内部充氩气保护也能满足要求。
电气焊培训学校不仅要传授电焊技能,更对电焊作业人员应进行必要的职业安全卫生知识教育,提高其自我防范意识,降低职业病的发病率。同时还应加强电焊作业场所的尘毒危害的监测工作以及电焊工的体检工作,及时发现和解决问题。
回火防止器冻结时,可用热水或蒸气加热,禁止用火烤乙炔气发生器上的零件及其附属工具不能用绝铜制作,以防产生铜而引起爆炸。
电阻焊利用不同金属表面在相互接近时,接触面存在的界面电阻来进行焊接。当上下两个电极从两侧压住想要连接的母材金属板并通以大电流时,两板界面处将由于界面电阻的存在而产生极大的焦耳热,从而局部熔化并实现连接。
臭氧和氮氧化物氩弧焊时,弧柱温度高。紫外线辐射强度远大于一般电弧焊,因此在焊接过程中会产生大量的臭氧和氧氮化物;尤其臭氧其浓度远远超出参考卫生标准。如不采取有效通风措施,这些气体对人体健康影响很大,是氩弧焊较主要的有害因素。
电渣焊的局限性:(1)由于焊接熔池大,加热和冷却缓慢,在焊缝及热影响区容易过热形成粗大组织,因此电渣焊通常焊后用正火处理消除接头中的粗晶。(2)电渣焊总是以立焊方式进行,不能平焊,电渣焊不适于厚度在30mm以下的工件,焊缝也不宜过长。
加强电焊工个人防护措施,加强个人防护,可以防止焊接时产生的有毒气体和粉尘的危害。作业人员必须使用相应的防护眼镜、面罩、口罩、手套,穿白色防护服、绝缘鞋,决不能穿短袖衣或卷起袖子,若在通风条件差的封闭容器内工作,还要佩戴使用有送风性能的防护头盔。
盐田区哪里有管道焊接技术培训班
人气:304
盐田区管道焊接技术培训班推荐
人气:978
盐田区管道焊接技术培训班多少钱
人气:387
盐田区学管道焊接技术选哪个学校
人气:317
盐田区哪里能学管道焊接技术
人气:1041
盐田区管道焊接技术培训班
人气:638