
同时,可解释电弧在焊缝起始端向前(与焊接方向一致)偏吹的现象。一般情况下,当近电弧部位的焊件关于电弧不对称分布时,导致电弧向结构“密度”大的一侧偏吹。
运条的方法很多,选用时应根据焊缝接头的形式、装配间隙、焊缝的空间位置、焊条直径与性能、焊接电流及焊工技术水平等方面因素而定。焊条在运行时应该稍作横向摆动,其目的是能获得均匀一致的焊缝成形,同时也是为了控制熔池温度,防止由于熔池温度过高而产生焊缝的烧穿现象。
焊缝的起头和收尾 1)焊缝的起头提问:为什么要把焊缝的起头和收尾拿出来单讲?焊缝的起头就是指开始焊接的部分,由于引弧后不可能迅速使这部分金属温度升高。所以起点部分的熔深较浅,焊缝余高较高。为了减少这种现象,可以采用较长的电弧对焊缝的起头处进行必要的预热,然后适当地缩短电弧的长度再转入正常焊接。
电焊机的工作电压的调节,除了一次的220/380电压变换,二次线圈也有抽头变换电压,同时还有用铁芯来调节的,可调铁芯的进入多少,就分流磁路,进入越多,焊接电压越低。
氩弧焊常见缺陷产生的原因及防止措施氩弧焊培训中,由于学员的操作不熟练,经常会出现焊接缺陷的现象,常见的焊接缺陷主要有6种,焊缝成形不良、烧穿、未焊透、咬边、气孔和裂纹等。国强电焊专业培训学校来带您了解其中的原因以及防止措施。
直流正接:采用直流焊机当工件接阳极,焊条接阴极时,称为直流正接,此时工件受热较大,适合焊接厚大工件;
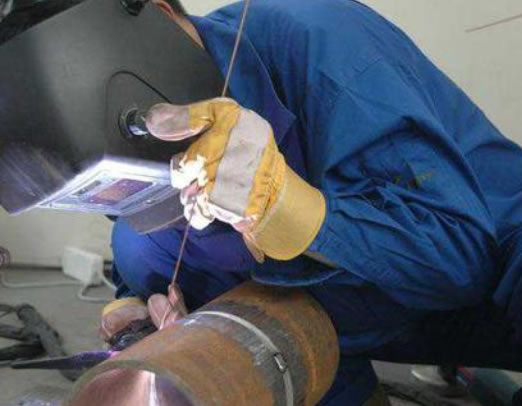
摇把”焊接操作方法与特点? 1.送丝方法就是大拇指与食指、中指紧夹焊丝。用大拇指沿食指指尖方向靠摩擦向前推动焊丝,焊丝从无名指和小拇指中间穿出,起定位作用。摇把送丝法的特点是续丝稳而快,不间断,均匀的摆动加大了氩气的保护圈,更好的保证了焊缝的质量。特别是不锈钢、有色金属材料焊接,熔池均匀、气体保护得当,焊接外观更漂亮。
电渣焊的局限性:(1)由于焊接熔池大,加热和冷却缓慢,在焊缝及热影响区容易过热形成粗大组织,因此电渣焊通常焊后用正火处理消除接头中的粗晶。(2)电渣焊总是以立焊方式进行,不能平焊,电渣焊不适于厚度在30mm以下的工件,焊缝也不宜过长。
喷嘴形状或直径选择不当;喷嘴被堵塞;焊丝伸出太长;(6)操作不熟练,焊接参数选择不当;(7)周围空气对流太大;(8)给定电压过高;
去培训学校学习电焊技术能保证学会真技术吗,学员在校强化市场需求热的气焊、气割技术,熟练不锈钢焊,无色、有色金属焊接实用焊接方法。各类钢管板焊材全部具有,焊接焊条不限量让学员充分练习。
焊接过程中的热变形在冷却后不能完全消除,产生残余变形和热应力。解决方案: a)热处理工艺降低了热应力; b)降低焊接区域周围的刚度,从根本上减少内应力的产生。 较小焊接量 a、较好的焊接方法是较少的焊接,减少焊接数量,减少焊接长度。 b、焊接强度始终低于母材 c、焊接过程中的热应力总是影响材料的性能。
当焊件厚度等于或大于6mm时,因为电弧的热量很难使焊缝的根部焊透,所以应开坡口。
未来电焊工的发展方向将会逐渐地想电焊的自动化发展,所以在这一方面也对我国当前的从事电焊工作的电焊工们提出了新的挑战,但是不管怎么说,电焊工在未来十年之内都将是我国重要的,急需的紧缺人才,就业前景必然是一片光明,工资待遇也将水涨船高!
层状撕裂主要是由于钢材在轧制过程中,将硫化物(MnS)、硅酸盐类等杂质夹在其中,形成各向异性。在焊接应力或外拘束应力的使用下,金属沿轧制方向的杂物开裂。
助水冷喷嘴等措施,可以使电弧的弧柱区横截面积减小,电弧的温度、能量密度、等离子的流速都显著提高,这种用外部拘束使弧柱受到压缩的电弧称为等离子弧。
助水冷喷嘴等措施,可以使电弧的弧柱区横截面积减小,电弧的温度、能量密度、等离子的流速都显著提高,这种用外部拘束使弧柱受到压缩的电弧称为等离子弧。
焊前准备:阅读焊接工艺卡,了解施焊工件的材质、所需要的设备、工具和相关工艺参数,其中包括选用正确的焊机,(如焊接铝合金则需要用交流焊机),正确的选用钨极和气体流量。