更新时间:2026-10-15 20:36:02 浏览次数:231 返回列表
在坡口角度合理的情况下,必须要有适当根部间隙,才能保证焊条送到根部,确保电弧透过北部一部分,熔透根部。为了易于做到透度均匀,一般根部间隙尺寸偏差应在1毫米左右。
焊工必备专业知识,这些你都知道吗1、未经培训并取得上岗证的人员不能烧。2、有易燃物场所,未经批准或未执行“用火证”的不能烧。3、火星飞落路线、场地情况不明,可能引起失火的地方无人监护,未采取措施的不能烧。4、未按规定穿防护用品的不能烧。 5、设备、工具未经检查合格的不能烧。
沿焊趾的母材熔化后,未得到焊缝金属的补充,所留下的沟槽称为咬边。有表面咬边和根部咬边两种。产生咬边的原因:电流过大,焊炬角度错误,填丝过慢或位置不准,焊速过快等。钝边和坡口面熔化过深,使熔化金属难于填充满而产生根部咬边,尤其在横焊的上侧。咬边多产生在立脚点焊、横焊上侧和仰焊部位。富有流动性的金属更容易产生咬边。如含镍较高的低温钢、钛金属等。
获得稳定的焊接质量是头等重要的。因此,焊前必须将电极与工件以及工件与工件间的接触表面进行清理。
热镀锌电焊网的用途:在外墙外保温中作为抗裂防护层增强材料,能显著提高高层保温中贴面砖体系的抗裂抗冲击性能、抗风压和系统安全性。广泛用于工农业建筑,交通及矿业。常用作家禽围栏、鸡蛋篮、家禽围场、排水架、水果汁过滤、护栏等。
电焊网片是一种采用优质Q195低碳钢铁丝排焊而成,然后再冷镀(电镀)、热镀、PVC包塑等表面钝化、塑化处理、网面平整、网目均匀、焊点牢固、局部机加工性能良好、稳定、防腐、防蚀性好网格状丝网产品。在电焊网片成型后进行镀锌(电镀或热镀);
操作要点换焊条时的接头是难点,一方面收弧时易在背面焊道产生冷缩孔,另一方面接头时易产生焊道脱节。其操作要点是:①收弧前在熔池前方做一熔孔后,再将电弧向坡口一侧带10~15mm收弧或往熔池前的一坡口面上给两滴钢水收弧 ②接头时,在距弧坑10~15mm处起弧,运条至弧坑根部,将焊条沿已有的熔孔下压,听到“噗”声后,停顿2s左右,提起焊条正常焊接③焊接时,焊件背面应保持1/2的弧柱.
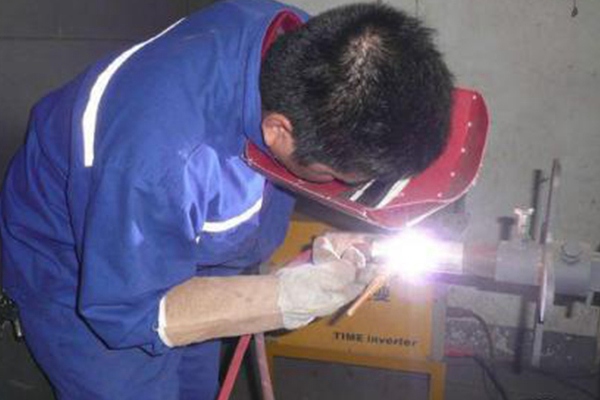
当焊件厚度等于或大于6mm时,因为电弧的热量很难使焊缝的根部焊透,所以应开坡口。
弧光辐射、射线、高频电磁场和热辐射。其中,弧光辐射在所有有害因素中居于第三位,对工人的危害十分大。工业焊接过程中,热源在1000度以上,能产生强光、紫外线、红外线等射线,而人的眼睛中的水晶体对射线较为敏感,受到X射线辐射后,数小时就令眼睛充血,长时间接触强烈紫外线,可产生电光性眼炎并有眼痛、流泪、怕光、异物感等,严重者可导致白内障。
打底焊,采用内添丝法,可以利用镜子观察对口间隙和熔池情况完成打底焊缝下半部分;操作过程中,焊嘴要始终保持在焊缝中心区域,正确的氩弧焊枪角度是关键,焊枪要随着熔池均匀地左右摆动向前移动。
焊接速度是指单位时间内完成焊缝的长度。在保证所要求的尺寸和外形、熔合良好的原则下,焊接速度由焊工灵活掌握。
焊工证一般分为三类:安监局IC卡焊工证,人劳局的职业资格焊工证,质监局的特种设备作业人员焊工证。
如今电焊高级人才需求量大, 随着我国社会和经济的发展,我国的制造业也将逐渐地向高端制造业发展,高端制造业中很多的都将是重工业,所以在未来,我国需要的人才将从简单的生产线工人向具有一定专业技能的制造业人才发展,而在任何一个重工业制造业中,电焊工都将是里面极其需要的人才。
焊接的介绍焊接:通常是指金属的焊接。是通过加热或加压,或两者同时并用,使两个分离的物体产生原子间结合力而连接成一体的成形方法。分类:根据焊接过程中加热程度和工艺特点的不同,焊接方法可以分为三大类。
预压的目的是建立稳定的电流通道,以保证焊接过程获得重复性好的电流密度。对厚板或刚度大的冲压零件,有条件时可在此期间先加大预压力,而后再回复到焊接时的电极力,使接触电阻恒定而又不太小,以提高热效率。
直流正接法:焊件接正极,钨极接负极,这样焊接时,电子高速冲向焊件,焊接温度高,熔池深而窄。正离子冲向钨极,钨极热量低损耗小。该方法适用于耐热钢、合金钢、不锈钢、铜、钛等金属的焊接。