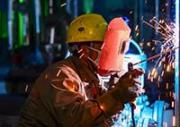

压焊:是在加压条件下,使两工件在固态下实现原子间结合,又称固态焊接。常用的压焊工艺是电阻对焊,当电流通过两工件的连接端时,该处因电阻很大而温度上升,当加热至塑性状态时,在轴向压力作用下连接成为一体。
焊接中焊工常受到的辐射危害有强光、红外线、紫外线等。焊接中的电子束产生的X射线,会影响焊工的身体健康。
防止措施: (1)彻底清除焊件上的油,锈,水;(2)更换气体; (3)检查或串接预热器; (4)清除附着喷嘴内壁的飞溅物;(5)检查气路有无堵塞和折弯处;(6)加强操作工人的培训; (7)采取挡风措施减少空气对流;(8)选择合理电压;
在起弧时,保持干伸长度稳定。起弧处由于工件温度较低,又无法象手工焊那样拉长电弧预热,所以应采用倒退引弧法,使焊道充分熔和。收弧工艺:CO2焊收弧时,应保持干伸长度不变,并把燃烧点拉到熔池边缘处停弧,焊机自完成回烧、消球、延时气保护的收弧过程。
热裂纹的产生是冶金因素和焊接应力共同作用的结果。多发生在杂质较多的碳钢、纯奥氏体钢、镍基合金和铝合金的焊缝中。预防的对策比较少,主要是减少母材中和焊丝中易形成低熔点共晶的元素,特别是硫和磷。变质处理,即在钢中加入细化晶粒元素钛、钼、钒、铌、铬和稀土等,能细化一次结晶组织,减少高温停留时间和改善焊接应力。
氩电联焊是采用氩弧焊焊接焊缝底部,再用电弧焊填充盖面的焊接方法。焊接时首先对管材环向对接焊缝定出各焊接区角度及位置,再确定各区参数:如预热温度、焊接温度、电流、焊接脉冲、氩气流量等,它综合了两种焊接方式的优点,更能保证工程质量。
氩弧是一种左右手同时动作的操作,与我们平时生活中的左手画圆右手画方相同,所以建议在刚开始学习氩弧焊的人员进行类似的训练,对学习氩弧焊有一定的帮助。 送丝:分内填丝和外填丝。
需要管内充氩气保护进行焊接的钢管(如高合金钢管)要采取有效的充氩措施。对于可不充氩气保护的管道(中、低合金钢)可不采取充氩措施,但要采取措施防止空气在管内流动。
当然,在下向焊焊接时,施工过程中还是有很多缺陷的。主要有:未焊透、未熔合、内凹、夹渣、气孔、裂纹等缺陷。在立焊与仰焊位置,裂纹、内凹的出现几率较多,尤其裂纹更集中地出现在仰焊位置,这与起初定位焊后过早撤除外对口器关系密切;而内凹则是因为根焊时,电弧吹力不够,另外铁水受重力作用而导致,这与焊工的技能水平有一定关系;
铈钨极电子逸出功低,化学稳定性高,允许的电流密度大,无放射性,是目前普遍采用的一种电极。(灰色)
(4)钝边焊件开坡口时,沿焊件接头坡口根部的端面直边部分叫钝边,见图1—12。钝边的作用是防止根部烧穿。(5)根部半径在J形、U形坡口底部的圆角半径叫根部半径(见图1—12)。它的作用是增大坡口根部的空间,以便焊透根部。
将工件焊接处局部加热到熔化状态,形成熔池(通常还加入填充金属),冷却结晶后形成焊缝,被焊工件结合为不可分离的整体。常见的熔焊方法有气焊、电弧焊、电渣焊、等离子弧焊、电子束焊、激光焊等。
高热输入窄间隙焊,主要用于普通碳钢,目的是提高生产效率。一般焊丝直经为2.4——4.8mm,采用大电流;由于直流反极性易造成梨形熔深而产生裂纹,为此使用直流正接或脉冲电流焊接法,能获得良好的效果。由于受干伸长限制,板厚小于40mm且只能平焊;如果板厚超过40mm,则也应该采用导电嘴深入到间隙中去的结构,同时间隙增大至11——15mm。在横向和高度方向的跟踪系统,目前以接触式的机城——电气系统传感器为主。
焊条作横向摆动是为了获得一定宽度的焊缝,特别是当焊件开坡口时,由于焊口较宽,常采用摆动焊条使两侧金属能够焊透。
相背接头:两焊缝的起头相接,要求先焊缝的起头略低些,后焊的焊缝必须在前条焊缝始端稍前处起弧,然后稍拉长电弧将电弧逐渐引向前条焊缝的始端,并覆盖前焊缝的端头,待焊平后,再向焊接方向移动。

因为交流氩弧焊时不需添加其他药品和元素来清除氧化膜,仅仅依靠电弧来清除氧化膜,可在纯净的焊接电弧下,依靠焊件自身金属完成金属连接,这样既不会太多的改变焊缝金属成分,造成焊缝金属与母材金属过大的机械性能差异。同时没有残留的化学药品腐蚀焊缝金属,也不会像氧气乙炔及电焊一样产生很多焊接缺陷。所以氩弧焊是目前所有的焊接方式中,焊接铝镁及其合金的较佳方式。
运条操作的禁忌:1)运条时采用敲击法对初学者较难掌握,一般容易发生电弧熄灭或造成短路现象,这是没有掌握好离开焊件时速度和保持一定距离的原因。 2)采用划擦法运条比较容易掌握,如果操作时焊条上拉太快或提得太高,都不能引燃电弧或电弧只燃烧一瞬间就熄灭。相反,动作太快则可能使得焊条与焊件粘在一起,造成焊接回路短路。
焊接作业的危害和预防由焊接火花引发的燃烧爆炸事故。由焊接火焰或烛件引起的烧伤、烫伤事故。焊接过程中发生的触电事故及高空坠落事故。焊工在作业中会引起血液、眼、皮肤、肺部等发生病变。
焊接时,焊道与母材之间,未完全熔化结合的部分称未熔合。往往与未焊透同时存在,两者的区别在于:未焊透总是有缝隙,而未熔合是一种平面状态的缺陷,其危害犹如裂纹,对承载要求高和塑性差的材料危害更大,所以未熔合是不允许存在的缺陷。