更新时间:2026-09-12 18:00:05 浏览次数:84 返回列表
一般都是压力容器焊工和管道焊工。比如焊什么氩电联,向下焊之类的容器管道,承受压力比较大,焊缝拍片的。、都是高压焊工。
大纲重点1、焊接的基本概念,手弧焊机的种类、构造、性能、特点和使用方法;2、焊接电弧的组成及溶池的组成; 3、焊条的组成和作用,常用的结构焊条的种类、牌号、含义及应用;4、手弧焊机接线方法;5、手工电弧焊的电流的调节,引弧与灭弧,运条及平堆焊焊接方法;6、常见的焊接接头形式,坡口及焊接的空间位置;7、手工电弧焊的安全技术。
焊接时,焊道与母材之间,未完全熔化结合的部分称未熔合。往往与未焊透同时存在,两者的区别在于:未焊透总是有缝隙,而未熔合是一种平面状态的缺陷,其危害犹如裂纹,对承载要求高和塑性差的材料危害更大,所以未熔合是不允许存在的缺陷。
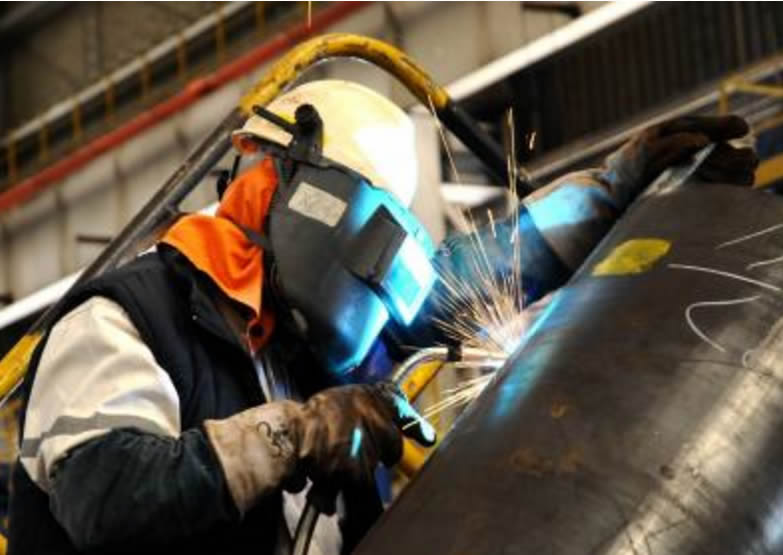
电渣焊是以熔渣的电阻热为能源的焊接方法。焊接过程是在立焊位置、在由两工件端面与两侧水冷铜滑块形成的装配间隙内进行。焊接时利用电流通过熔渣产生的电阻热将工件端部熔化。根据焊接时所用的电极形状,电渣焊分为丝极电渣焊、板极电渣焊和熔嘴电渣焊。
提高焊接技术,改进焊接工艺和材料,通过提高焊接技术,使焊接操作实现机械化、自动化、人与焊接环境相隔离,从根本上消除电焊作业对人体的危害。在社会经济迅猛发展的今天,电焊作业几乎涉及到所有的工业领域,电焊工的数量急剧上升,电焊中的职业危害也日趋突出。
焊工不了解焊、割现场周围情况,不得进行焊、割。焊工不了解焊件内部是否安全时,不得进行焊、割。各种装过可燃气体、易燃液体和有毒物质的容器。未经清洗、排除危险性之前,不准进行焊、割。用可燃材料作保温层、冷却层、隔热设备的部位,或火星能飞溅到的地方,在未采取切实可靠的措施之前,不准焊、割。
所谓气焊,就是利用可燃气体与助燃气体混合燃烧生成的火焰为热源,融化焊件和焊接材料使其达到原子结合的一种焊接方法。国强电焊专业培训学校拥有专业的气焊设备,师资雄厚,技术精良,为社会培养了一批又一批的焊工人才。下面小编来给大家普及气焊火焰和工艺的相关知识。
产品系选用优质的镀锌铁丝通过精密的自动化机械焊接制成。具有焊点牢固,结构合理,网孔均匀等特点,网面平整、结构坚固、整体性强,具有较强的耐腐蚀性也可以用于建筑业地板采暖的专用网片.现已在国内很多地区被广用。
对焊接熔池进行冶金处理,主要通过在焊接材料(焊条药皮、焊丝、焊剂)中加入一定量的脱氧剂(主要是锰铁和硅铁)和一定量的合金元素,在焊接过程中排除熔池中的FeO,同时补偿合金元素的烧损。
大家好,我是焊接工艺追梦人,也是一名有着16年焊接经验的天然气管道电焊工,感谢大家的关注和留言,我会一一的回复大家!主页有免费的电焊教学视频,欢迎观看,希望您能提出宝贵的意见。
焊缝的收尾是指一条焊缝焊完后如何收弧。焊接结束时,要做好焊缝的收尾。收尾时还要维持正常的熔池温度,以利于焊缝的接头。收尾方式有多种,常用的有反复断弧收尾法、划圈收尾法、回焊收尾法以及转移收尾法等。对于单面焊双面成形,焊缝的收尾则主要采用反复断弧收尾法和回焊收尾法。
以方便调节起弧电流大小,而不受焊接电流调节旋钮的控制。这样在小电流焊接过程中,就能获得很大推力,从而达到模拟旋转直流焊机的效果。的通风,可以对焊机更好工作和保证更长的使用寿命是非常重要的。
将工件焊接处局部加热到熔化状态,形成熔池(通常还加入填充金属),冷却结晶后形成焊缝,被焊工件结合为不可分离的整体。常见的熔焊方法有气焊、电弧焊、电渣焊、等离子弧焊、电子束焊、激光焊等。
氩弧焊打底要求直流正接,采用小规范,电流不超过150A。为了保护内壁金属在高温时不被氧化,在对高合金钢管道打底焊时,管内要充氩气保护,而对于中、低合金钢管道,管内部充氩气保护也能满足要求。
对接接头是应用较多的接头形式。当被焊工件较薄(板厚小于6毫米)时,在焊接接头处只要留有一定间隙就能保证焊透。当焊件厚度大于6毫米时,为了保证能焊透按板厚的不同,需要在接头处开处一定形状的坡口。对接接头常见的坡口形状。
划擦法:先将焊条末端对准焊件,然后将焊条在焊件表面划擦一下,当电弧引然后趁金属还没有开始大量熔化的一瞬间,立即使焊条末端与被焊表面的距离维持在2~4mm的距离,电弧就能稳定地燃烧。
酸性焊条接引弧时可稍将电弧拉长,对坡口根部进行预热,然后压低电弧进行正常焊接。碱性焊条则由于药皮特性对根部熔透有利,不需采用酸性焊条的引弧方式,但不要直接引弧,应在坡口前端一距离引弧后,迅速拉回起焊端,并压低电弧进行焊接。
弧焊整流器:近年来,弧焊整流器也得到了普遍应用。它是通过整流器把交流电转变直流电。它即弥补了交流电焊机电弧稳定性不好的缺点,又比一般直流弧焊发电机结构简单,维修容易,噪声小。