
更新时间:2026-10-23 05:45:01 浏览次数:771 返回列表
主要控制焊接电流、焊接速度、氩气流量三个参数。与手工焊相比,电弧和熔池可见,操作方便;可焊接活性金属的薄板结构;焊缝质量好,接头强度可达母材的80%~90%。1930年美国发明惰性气体保护焊,1957年中国开始使用钨极氩弧焊。可焊接不锈钢、高温合金、钛合金、铝合金等材料,用于核能、航空航天、船舶、电子、冶金等工业。
C电焊机在有水易潮处应垫高于地面,露天放置应设防雨棚,夏季应设在通风处,使用时温度不超过60℃。
D焊接时,工件要放稳,并有防止歪倒和坠落的措施。 E工作中断和下班时要切断电源,整理设备场地,收好工件,熄灭火种。高热输入窄间隙焊,主要用于普通碳钢,目的是提高生产效率。一般焊丝直经为2.4——4.8mm,采用大电流;由于直流反极性易造成梨形熔深而产生裂纹,为此使用直流正接或脉冲电流焊接法,能获得良好的效果。由于受干伸长限制,板厚小于40mm且只能平焊;如果板厚超过40mm,则也应该采用导电嘴深入到间隙中去的结构,同时间隙增大至11——15mm。在横向和高度方向的跟踪系统,目前以接触式的机城——电气系统传感器为主。
熔焊:是在焊接过程中将工件接口加热至熔化状态,不加压力完成焊接的方法。熔焊时,热源将待焊两工件接口处迅速加热熔化,形成熔池。熔池随热源向前移动,冷却后形成连续焊缝而将两工件连接成为一体。
③较后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气的流量。Q=(0.8—1.2)D,其中Q表示气体流量(L/min)钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
双面单点焊所有的通用焊机均采用这个方案。从焊件两侧馈电,适用于小型零件和大型零件周边各焊点的焊接。
月牙形运条法,焊接时焊条末端沿着焊接方向作朋牙形的左、右摆动,特点是金属熔化良好,有较长的保温时间,气体容易析出,熔渣易上浮,焊缝质量较高。
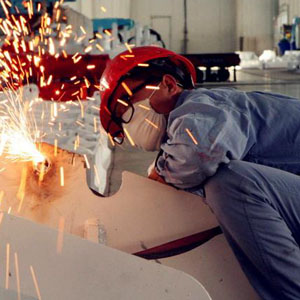
焊接作业对周围工作环境的要求,?焊接是制造业中的一个重要组成部分,并且发展迅速,因此给焊接产业带来了新的发展机遇,氩弧焊、气保焊、下向焊等技术类工种在就业日趋艰难的情况下,仍然是一枝独秀。因为很多人都看到了焊接这个行业的就业和发展前途,所以越来越多的人进入到了焊接行业。
焊条没焊接方向的纵向移动,此动作使焊条熔敷金属与熔化的母材金属形成焊缝。焊条的横向摆动。焊条横向摆动的作用是为获得一定宽度的焊缝,并保证焊缝两侧熔合良好。其摆动幅度应根据焊缝宽底与焊条直径决定。横向摆动力求均匀一致,才能获得所要求的焊缝宽底和速度的焊缝。正常的焊缝宽度一般不超过焊条直径的2--5倍。
被气割的金属材料应具备下列条件: 1.纯氧中能剧烈燃烧,其燃点和熔渣的熔点须低于材料本身的熔点。熔渣具有良好的流动性,易被气流吹除。2.导热性小。在切割过程中氧化反应能产生足够的热量,使切割部位的预热速度超过材料的导热速度,以保持切口前方的温度始终高于燃点,切割才不致中断。
电弧:一种强烈而持久的气体放电现象,正负电极间具有一定的电压,而且两电极间的气体介质应处在电离状态。引燃焊接电弧时,通常是将两电极(一极为工件,另一极为填充金属丝或焊条)接通电源,短暂接触并迅速分离,两极相互接触时发生短路,形成电弧。这种方式称为接触引弧。电弧形成后,只要电源保持两极之间一定的电位差,即可维持电弧的燃烧。
一步提升,另外这个行业技术性也比较强,这也是由这个工种决定的,工资待遇一般也都比较好,主要可从事于大型钢构企业、机加工企业、路桥工程等企业,并且技术比较好的话也可以独立创业。
电焊网片就是优质低碳钢丝经过调直截断再由电焊设备焊接而成的网片,电焊网片的应用非常广泛因为它具有结构简单、生产快速、美观实用、便于运输等优点。主要用于超市货架,建筑网筋,育苗养殖等。
冶金特性:(1)、合金元素的氧化CO2焊时,在电弧高温作用下,CO2会分解成CO、O2和O,在焊接条件下,CO不溶于金属,也不参与反应,而CO2和O都有强烈的氧化性,使Fe及其它合金元素氧化。(2)、脱氧及焊缝金属的合金化?通常在焊丝中加入一定量的脱氧剂进行脱氧,此外,剩余的脱氧剂作为合金元素留在焊缝中,以弥补氧化烧损损失并保证焊缝的化学成分要求。
钨极氩弧焊和等离子弧焊,影响这两种方法电弧稳定燃烧的主要焊接参数是焊接电流,为了在焊接过程中减小弧长变化对焊接电流大小的影响,宜采用下降特性弧焊电源。
电弧电压主要影响焊缝的宽窄。焊条电弧焊时,主要靠焊条的横向摆动来控制,因此电弧电压的影响并不大。
在焊第二层时,先将其一层熔渣清除干净,随后用直径较大的焊条和较大的焊接电流进行焊接。用直线形、幅度较小的月牙形或锯齿形运条法,并应采用短弧焊接。
现场焊接时焊条筒均通电保温;对焊口进行通电预热、精准控温;采用校验合格的红外线测温仪对坡口根部温度进行测温,达到标准规定的预热温度后进行氩弧焊打底焊接。
今天以12mm厚碳钢,坡口角度30°的对接板为例进行讲解,选用小口瓷嘴进行打底,今天选用7号瓷嘴,小瓷嘴能够更好的保护坡口内部,防止破口内部保护不良。
