更新时间:2026-09-17 00:54:01 浏览次数:94 返回列表
金属焊接作业人员,必须经专业安全技术培训,考试合格,持《特种作业操作证》(外埠来从事电焊作业的人员,必须持原所在地地(市)级以上劳动安全监察机关核发的特种作业证明,并申请换领《特种作业临时操作证》)方准上岗独立操作。非电焊工严禁进行电焊作业。
焊条角度,焊条与焊接方向的夹角在90度时,电弧集中,熔池温度高,夹角小,电弧分散,熔池温度较低,如12mm平焊封底层,焊条角度:50-70度,使熔池温度有所下降,避免了背面产生焊瘤或起高。又如,在12mm板立焊封底层换焊条后,接头时采用90-95度的焊条角度,使熔池温度迅速提高,熔孔能够顺利打开,背面成形较平整,有效地控制了接头点内凹的现象。
焊接时要注意对熔池的观察,熔池的亮度反映熔池的温度,熔池的大小反映焊缝的宽窄;注意对熔渣和熔化金属的分辨。 2、焊道的起头、运条、连接和收尾的方法要正确。3、正确使用焊接设备,调节焊接电流。 4、焊接的起头和连接处基本平滑,元局部过高、过宽现象,收尾处无缺陷。
运焊把,分为摇把和拖把。 ①摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
引弧一般采用引弧器(高频振荡器或高频脉冲发生器),钨极与焊件不接触引燃电弧,没有引弧器时采用接触引弧(多用于工地安装,特别高空安装),可用紫铜或石墨放在焊件坡口上引弧,但此法比较麻烦,使用较少,一般用焊丝轻轻一划,使焊件和钨极直接短路又快速断开而引燃电弧。
盖面焊,盖面焊与填充焊一样首先检查填充焊缝表面的平整度,清理表面氧化物和杂质,使焊缝周向和横向平滑均匀,为盖面焊创造良好的条件。操作时应以两侧坡口线为基准,熔池向母材侧扩展0.5~1.5mm,使焊缝的宽度增加1~3mm,并尽量始终保持这一宽度;焊缝的余高应显弧形,即两侧低,中间稍高些,并在周向保持这一高度,这样就能焊出优质优美的焊缝。
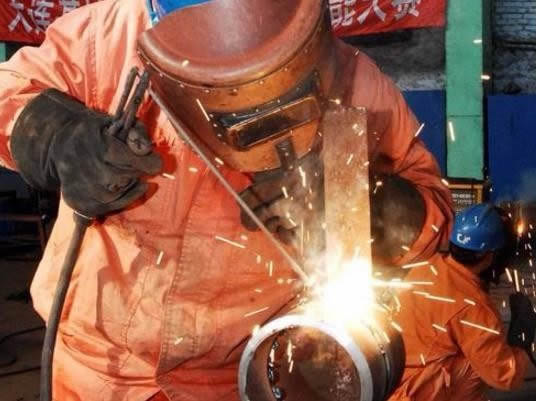
熔池温度与焊接电流、焊条直径、焊条角度、电弧燃烧时间等有着密切关系,针对有关因素采取以下措施来控制熔池温度。
镀锌电焊网即使在采矿业中也有较高的表现,由于采用优质的低碳材质做原料使其具有一般铁质网类不具有的柔韧性,确定了其在使用中的可塑性,从而可以使用在五金工艺品方面的深加工制造,负责的墙体抹灰,底细防漏防裂等等。其轻型网体,较低的成本,更能让消费者体会到它的经济实惠。
焊缝连接方法:在火口前方引弧后,等电弧稳定下来再返回火口部(接点)进行焊接。气保焊初学者的技巧四:气保焊机参数调整方法:1.较佳焊接规范(电流,电压参数)的主要特征焊缝成型好。焊接过程稳定,飞溅小。焊接时听到沙……沙的声音,(小电流时声音是滋滋声)。焊接时焊机的电流表,电压表的指针稳定,摆动小。
为此,通过摆动导电嘴或导电嘴倾斜法、将焊丝制成波浪弯曲、麻花状以达到摆幼焊丝的目的。焊钢时常采用Ar+20%CO2的混合气;焊铝时常采用30%He+70%Ar的混合气。
还有由于镜面里的影像与实际是相反的,手的动作与眼睛看到的也相反,很容易造成操作动作做反,这种错觉只有多练才能慢慢消除;再者镜面图像没有立体效果,表现为操作时熔易产生夹钨。
随着我国经济和社会的发展,我国需要的人才将从简单的生产线工人向具有一定专业技能的制造业人才发展,而在任何一个重工业制造业中,电焊工都将是业内非常需要的人才。然而学员须通过专门的职业技术培训达到一定水平,通过职业资格认定获取焊工上岗操作证后方能上岗就业。国强电焊给您提供专业的电焊工培训平台,帮您进入焊工行业。
为充分发挥每种焊接方法的优势,建设中往往采用几种焊接方法组合施工的工艺,如:TIG焊接打底+SMAW填充盖面焊;TIG焊接打底+FCAW填充盖焊;TIG焊接打底+CO2MAG实心焊丝填充盖焊;CO2实心焊丝打底+FCAW填充盖面焊;纤维素焊条下向焊打底十药芯自保焊丝填充盖面焊。
前两种方法都是在真空室内进行。焊接准备时间(主要是抽真空时间)较长,工件尺寸受真空室大小限制。电子束焊与电弧焊相比,主要的特点是焊缝熔深大、熔宽小、焊缝金属纯度高。它既可以用在很薄材料的精密焊接,又可以用在很厚的(较厚达300mm)构件焊接。
焊接是用加热或加压,或加热又加压的方法,在使用或不使用填充金属的情况下,使两块金属连接在一起的一种加工工艺方法。
常用直流焊机以弧焊整流器为主。在直流电焊机的发展过程中,经历了从弧焊发电机(AX系列)到弧焊整流器(ZX系列)再到逆变式弧焊整流器共五代的发展。其中弧焊整流器包括ZX1/ZX3系列动铁心/动圈式硅整流器、ZXG或ZX系列磁放大器式硅整流器、晶闸管式硅整流器三代发展。弧焊发电机(AX系列)由于能耗高、噪声大、成本高,所以国家已明确宣布淘汰。
焊接中突然出现故障应及时察看主机有无异常,若主机异常则应立即关闭焊机电源,由于二氧化碳焊机大都有异常保护如温度异常、电压保护异常等,如发现主机面板异常灯亮,经过5-10分钟的冷却等待或开关机后仍未排除,则需电工维修解决。
镀锌电焊网生产工艺与用途有哪些:镀锌新疆电焊网生产通常选用优质的低碳铁丝,通过精密准确的自动化电焊设备加工而成后,采用的镀锌工艺表面处理。产品完成后网面平滑整齐,整体性好,结实坚固,即使局部剪裁或承受压力也不会出现松散的现象。
电弧电压的选择(电弧长度的选择)电弧电压的大小是由弧长来决定。电弧长则电压高,电弧短则电压低。在焊接过程中应采用不超过焊条直径的短电弧。否则会出现电弧燃烧不稳、保护不好,飞溅大,熔深小,还会使焊缝产生未焊透、咬边和气孔等缺陷。