更新时间:2026-10-29 18:54:02 浏览次数:63 返回列表
在施焊过程中,当电焊机发生故障而需要检查电焊机时,须切断电源后才能进行。禁止在通电情况下用手触动电焊机的任何部分,以免发生事故。
气孔在铝焊中很常见。在母材中,在焊丝中都存在着一定量的气孔,所以需要在焊接的时候避免大的气孔,确保气孔不超标。当湿度超80℅时,一定要停止焊接,气孔超标的几率也是80℅,很容易出返片。
(一)对接接头两件表面构成大于或等于135°,小于或等于180°夹角的接头,叫做对接接头。在各种焊接结构中它是采用较多的一种接头型式。钢板厚度在6mm以下,除重要结构外,一般不开坡口。
将工件焊接处局部加热到熔化状态,形成熔池(通常还加入填充金属),冷却结晶后形成焊缝,被焊工件结合为不可分离的整体。常见的熔焊方法有气焊、电弧焊、电渣焊、等离子弧焊、电子束焊、激光焊等。
我们在电焊培训过程中,不仅要能够正确得当的适用电焊机,同时还要日常的维护电焊机,电焊机日常维护有哪些技巧呢?下面氩电联焊培训老师为大家总结以下几点内容。
从被焊接材质上看,除了熔点很低的铅、锌难以焊接以外,大多素金属和合金都可以采用TIG焊。例如:碳钢、合金钢、不锈钢、镍及镍合金、铝及铝合金、镁及镁合金、铜及铜合金、钛合金、锆合金、难熔金属等等、
电弧焊利用电极和母材间产生的高温电弧热将工件局部直接熔化,从而实现不同工件间的连接。《啥是佩奇》这部短片中,爷爷就用到了这种目前生活中较为常见的焊接方法。接通电源,将焊条电极接近工件后产生电弧,电弧六千度左右的高温将令电极和工件局部迅速熔化,形成熔池。此时缓慢移动焊枪,就可以完成焊接了。
断弧焊的应用及操纵要领 1.当管道环焊缝在平焊、仰焊位置及根焊打磨较薄处进行热焊时,发现熔池温度过高(熔池增大)即可采用断弧焊进行焊接过渡直至离开危险区域。这样即可有效避免烧穿及内凹现象的发生。
焊道内外表面有严重的氧化物。产生的原因:气体保护效果差,气体不纯,流量小等,熔池温度过高,如电流大,焊速慢,填丝缓慢等。焊前清理不干净,钨极外伸过长,电弧长度过大,钨极及喷嘴不同心等。焊接铬镍奥氏体钢时,内部产生花状氧化物,说明内部充气不足或密封性不好。
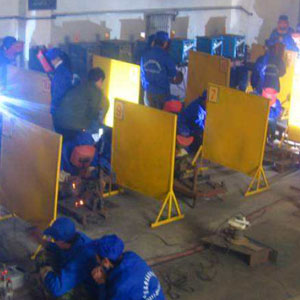
熔孔形成即表示根部已焊透。熔孔尺寸的大小,即标志背面焊缝的尺寸。一般控制熔孔直径为对口间隙的1.1——1.5倍左右。具体尺寸要根据工件厚度、焊接位置、规范参数及根部间隙、钢种等诸因素综合调整。一般先进行工艺试验,摸索出规律后,再进行焊接,以保证焊接质量。
焊接:电弧引燃后要在焊件开始的地方预热3—5秒,形成熔池后开始送丝。焊接时,焊丝焊枪角度要合适,焊丝送入要均匀。焊枪向前移动要平稳、左右摆动是二边稍慢,中间稍快。要密切注意熔池的变化,池熔池变大、焊缝变宽或出现下凹时,要加快焊速或重新调小焊接电流。
其他表面缺陷:(1)成形不良指焊缝的外观几何尺寸不符合要求。有焊缝超高,表面不光滑,以及焊缝过宽,焊缝向母材过渡不圆滑等。(2)错边指两个工件在厚度方向上错开一定位置,它既可视作焊缝表面缺陷,又可视作装配成形缺陷。
在低碳钢和低合金钢焊接其一层时几乎都采用间断灭弧焊。这种焊法能使用较大电流,具有较大的穿透力,并能控制熔池温度和开关,能够做到根部焊透,而连续焊法即不间断电弧的连续焊接则必须使用较小的焊接电流,在起焊时温度低,可是焊接一段焊件后工件温度升高了,就不容易控制熔池温度和熔池大小,因此很难保证根部焊透和不出现焊瘤,所以,其一层很少采用,而用于第二层以后的焊接。
分段退焊接头:这是先焊焊缝的起头和后焊的收尾相接,要求后焊缝焊至靠近前焊焊缝的始端时,应改变焊条角度,使焊条指向前焊缝的后端,拉长电弧,待形成熔池后,再压低电弧,往回移动,较后返回原来熔池处收弧。接头连接的平整与否,与焊工的操作技术有关,同时还与接头处温度高低有关。温度高,接的越平整。
二保焊机收弧,在熔池边缘处收弧。起弧与收弧工艺,虽然说CO2的起弧与收弧工艺简单,但若达到一定的质量要求,掌握规范的操作工艺是很必要的。起弧工艺:起弧之前在焊丝端头与母材之间保持一定距离的情况下,按下焊枪开关。
单面焊双面成形的操作方法,不论对碳素钢、低合金钢或不锈钢的焊接,以及采用直流电源或交流电源,尽管焊接性能有很大差别,但其操作要领是一致的,主要要控制以下3个方面。
6G白钢焊接位置中,较大级别的操作焊接位置,这个位置的焊丝和运动手法不同于其它位置焊接。这类位置焊接的难点在于,焊接处于2G和5G口位置之间,容易造成上圈咬边,下圈下坠。因此在焊接中必须重新选择合适的参数,焊接电流中相对于固定口焊接,电流小于10%左右,送丝位置采用内加丝,焊缝平行焊把运丝手法。
CO2焊接的特点:(1)在焊接电弧高温作用下CO2会分解成CO、O2和O,对电弧具有叫强烈的压缩作用,从而导致该焊接方法的电弧形态具有弧柱直径较小,弧跟面积小且往往难于覆盖焊丝端部全部熔滴的特点,因此熔滴受到的过渡阻力(斑点力)较大而使熔滴粗化,过渡路径轴向性变差,飞溅率大;