更新时间:2026-09-26 13:45:01 浏览次数:217 返回列表
焊缝成形不良主要表现为外形尺寸超过规定的范围、高低宽窄不一、背面下凹等。焊缝成形差会影响焊接接头的强度,并造成应力集中等危害。 主要原因为:焊接参数选择不当;操作不熟练;送丝方法不当或不熟练;焊枪运走不均匀;熔池温度控制不好等。
而交流氩弧焊机,在电流负半波时,工件作为电极,向外发射电子,会形成一种叫做阴极破碎的物理现象,把工件表面的难熔氧化层破碎掉。同时由于有惰性气体的保护,新的氧化层不会很快生成;所以在电弧热量的作用下,依靠融化的液态金属自身表面张力,就很容易的把焊缝金属融合在一起。
焊瘤常伴有未熔合、夹渣缺陷,易导致裂纹。同时,焊瘤改变了焊缝的实际尺寸,会带来应力集中。管子内部的焊瘤减小了它的内径,可能造成流动物堵塞。
电焊工工作时必须穿上防护服穿上防护服主要是防止电焊时产生的火花灼伤脸部皮肤,同时减少所产生的强光对眼睛的刺激。电弧光的光谱分析表明,它的紫外线的强度是非常大的,而这种射线对人的皮肤特别是眼睛有非常大的伤害,对于眼睛来说,可以灼伤眼底,造成失明同时也必须穿防护服,因为它的穿透力和热效应也非常强烈,可以隔着一般衣服将皮肤烧伤,因此,不但要戴面罩,还应该穿防护服。
采用熔点低于被焊金属的钎料(填充金属)熔化之后,填充接头间隙,并与被焊金属相互扩散实现连接。钎焊过程中被焊工件不熔化,且一般没有塑性变形。
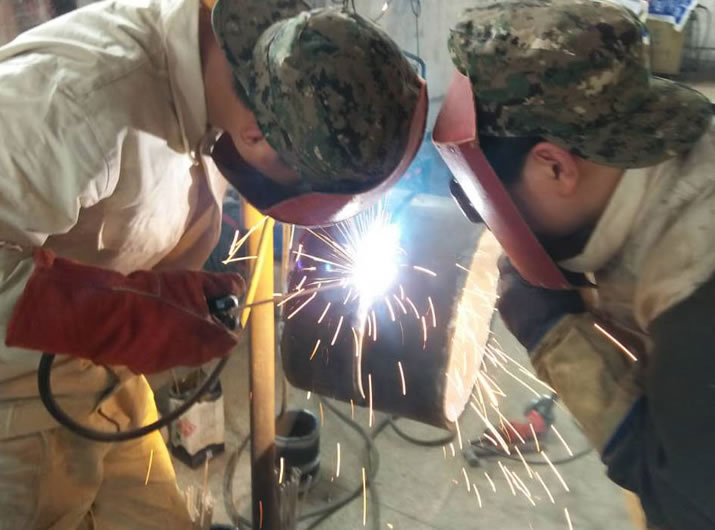
电焊培训作业注意事项:A在移动电焊机的时候,要先切断电源才能移动。B高处焊接(2米以上)应办理高处作业许可证和遵守高处作业安全操作规程。
填充焊,填充层选用林肯E81T8-Gφ2.0药芯自保护焊丝,采用手工半自动焊。X70级钢材有一定的裂纹倾向,为防止产生裂纹,必须保证层间温度达到80℃以上,冬季焊接施工必须采取适当的加热措施。
检查工件是否合格:是否有油、锈等脏物(焊缝20mm内必须干净、干燥) 坡口角度、间隙、钝边是否合适。坡口角度、间隙大、则曾大焊接量大,易产生焊瘤。坡口角度小、间隙小、钝边厚则容易产生未熔合和焊不透。一般来说坡口角度为30°~32°,间隙为0~4mm,钝边为0~1mm。定位焊的长度、点数是否达到要求,定位焊本身要没有缺陷。
等离子弧是电弧的一种特殊形式,是一种具有高能量密度的电弧,仍然是气体导电现象。等离子弧焊接是利用等离子弧的热量加热&熔化工件和母材实现焊接的方法。
这就说明具有铁磁性的厚壁管材20#,在制造、加工过程中产生了剩磁,管线越长,剩磁积累越多,在管道焊接接头处表现出来,造成磁偏吹。
手工电弧常用的运条方法: 1)直线形运条法由于焊条不作横向摆动,电弧较稳定能获得较大的熔深,但焊缝的宽度较窄。 2)锯齿形运条法锯齿形运条法是焊条端部要作锯齿形摆动。并在两边稍作停留(但要注意防止要边)以获得合适的熔宽。3)环形运条法环形运条法是焊条端部要作环形摆动。
管口组对:管口组对直接影响根焊质量,必须严格按焊接工艺参数进行,控制坡口钝边控制在0.5~2.0mm范围内;坡口间隙严格控制在2.5~3.5mm,管口顶部为2.5mm,管口底部为3.5mm。如图1所示。
熔化极气体保护电弧焊属于用电弧作为热源的熔化焊方法,其电弧建立在连续送进的焊丝与熔池之间熔化的焊丝金属与母材金属混合而成的熔池在电弧热源移走后结晶形成焊缝并把分离的母材通过冶金方式连接起来。
而交流氩弧焊机,在电流负半波时,工件作为电极,向外发射电子,会形成一种叫做阴极破碎的物理现象,把工件表面的难熔氧化层破碎掉。同时由于有惰性气体的保护,新的氧化层不会很快生成;所以在电弧热量的作用下,依靠融化的液态金属自身表面张力,就很容易的把焊缝金属融合在一起。
焊接材料:根焊采用伯乐φ3.2E6010纤维素焊条;填充、盖面采用林肯E81T8-Gφ2.0药芯自保护焊丝。坡口清理:组对前,首先进行坡口清理。用角向磨光机或电动钢丝刷清除坡口及正反面边缘25mm范围内的油、锈、水及其它污物,直至全部露出金属光泽。
6G白钢焊接位置中,较大级别的操作焊接位置,这个位置的焊丝和运动手法不同于其它位置焊接。这类位置焊接的难点在于,焊接处于2G和5G口位置之间,容易造成上圈咬边,下圈下坠。因此在焊接中必须重新选择合适的参数,焊接电流中相对于固定口焊接,电流小于10%左右,送丝位置采用内加丝,焊缝平行焊把运丝手法。