
更新时间:2026-10-20 00:36:01 浏览次数:659 返回列表
随焊条继续熔化,击穿的熔孔被焊上,此时采取适当的灭弧手法,使之冷却形成焊缝。然后再击穿、熔化钝边,再形成熔孔,再焊上以此往复达到背面焊缝成形。
钨极惰性气体保护焊,自有的特点: 1)电弧热量集中,可精确控制焊接热输入,焊接热影响区窄。2)焊接过程不产生溶渣、无飞溅,焊缝表面光洁。3)焊接过程无烟尘,熔池容易控制,焊缝质量高。
气割是电焊工培训常见的项目之一。气割是利用可燃气体和氧气混合燃烧所产生的火焰分离材料的一种热切割的方式,又称为氧气切割或者火焰切割。气割时,火焰在起割点将材料预热到燃点,然后喷射氧气流,使金属材料剧烈氧化燃烧,生成的氧化物熔渣被气流吹除,形成切口。气割用的氧纯度应大于99%;可燃气体一般用乙炔气,也可用石油气、天然气或煤气。用乙炔气的切割效率高,质量较好,但成本较高。
产生气孔的主要原因:母材或填充金属表面有锈、油污等,焊条及焊剂未烘干会增加气孔量,因为锈、油污及焊条药皮、焊剂中的水分在高温下分解为气体,增加了高温金属中气体的含量。焊接线能量过小,熔池冷却速度大,不利于气体逸出。焊缝金属脱氧不足也会增加氧气孔。
焊缝收弧时要保证熔池内部的气体充分排出,并防止因收弧太快,熔池暴露造成空气侵入,从而产生冷缩孔、内部气孔等缺陷。
镜面焊简单地讲就是通过观察镜子内的熔池进行焊接的新型操作方法。即根据镜面成像原理,在肉眼无法观察到焊口位置附近放置一面镜子,通过观察镜子内的熔池来控制焊接操作的一种方法。主要用于密排管、墙面管、地面管、障碍物管等的焊接;在实际操作过程中,常用的焊接方法是焊条电弧焊、钨极氩弧焊、钎焊等;
“摇把”实操演示焊嘴轻轻挨着坡口(起支撑作用)一侧停留并引燃电弧形成熔池,靠大拇指与食指摩擦送丝,随着焊嘴(热源及氩气气流保护迁移的方向)的摆动。熔滴在牵引力和表面张力作用下从坡口另一侧与该侧母材相连,等熔滴与另一侧母材形成稳定的熔池、焊缝后再摇摆回到母材原来一侧。月牙形锯齿形T型接头摇摆前进T型接头摇摆后退?如此反复,形成的焊缝两侧熔合良好,不易产生咬边及未焊透、未熔台,由于焊丝一直没有脱离氩气的保护圈,故焊缝内部、表面质量都能够保证。
焊接冶金过程产生的,焊后残留在焊缝金属中的非金属杂质如氧化物、硫化物等,称为夹渣。钨极电流过大或与焊丝碰撞而使端头熔化落人熔池中,产生夹钨。
氩弧焊焊接技术在化工生产中,钛设备、管道用于广泛,它具有良好的抗高、低温性能及抗腐蚀性能,钛材料在焊接时经常出现裂纹及脆化等其它现象,主要有以下内容与大家分享:1)钛金属的金属性能和焊接参数。2)钛焊接的实际操作技能。3)钛设备的制造工艺和维护。
熔滴过渡:(1)、短路过渡(短弧、细丝、小电流)适用于薄板全位置焊接;(2)、细颗粒过渡,粗丝、长弧、大电流焊接;(3)、潜弧射滴过渡(很少用)。
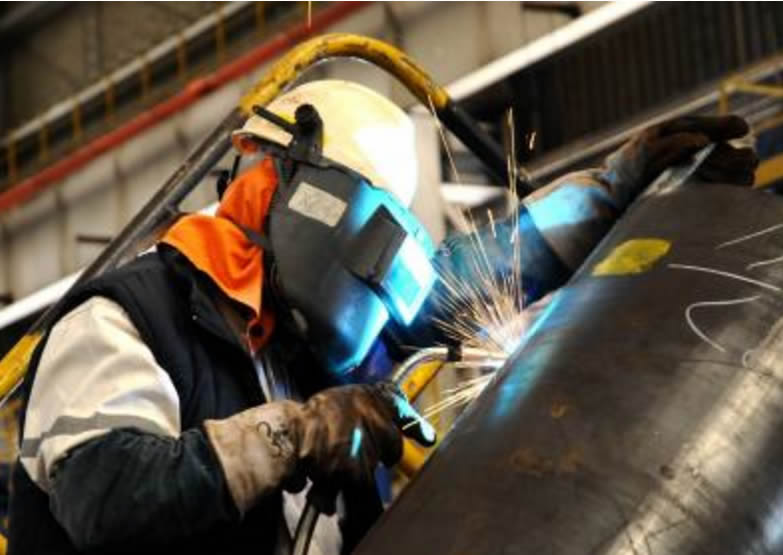
电焊培训作业注意事项:A在移动电焊机的时候,要先切断电源才能移动。B高处焊接(2米以上)应办理高处作业许可证和遵守高处作业安全操作规程。
其他表面缺陷:(1)成形不良指焊缝的外观几何尺寸不符合要求。有焊缝超高,表面不光滑,以及焊缝过宽,焊缝向母材过渡不圆滑等。(2)错边指两个工件在厚度方向上错开一定位置,它既可视作焊缝表面缺陷,又可视作装配成形缺陷。
学电焊技术好就业吗?专业的培训技师手把手指导,不怕你是零基础学员,让你练就扎实的基本功,加上强化的焊接训练课程,毕业根本不用担心就业难的问题,现在有很多校企合作保你就业,技术过硬了薪资根本不是问题。
激光的特点:具有单色性好、方向性好、能量密度高的特点,激光经透射或反射镜聚焦后,可获得直径小于0.01mm、功率密度高达1013W/cm2的能束,可以作为焊接、切割、钻孔及表面处理的热源。产生激光的物质有固体、半导体、液体、气体等,其中用于焊接、切割等工业加工的主要是钇铝石榴石(YAG)固体激光和CO2气体激光。
激光焊时能进行精确的能量控制,因而可以实现精密微型器件的焊接。它能应用于很多金属,特别是能解决一些难焊金属及异种金属的焊接。
产生咬边的主要原因:是电弧热量太高,即电流太大,运条速度太小所造成的。焊条与工件间角度不正确,摆动不合理,电弧过长,焊接次序不合理等都会造成咬边。直流焊时电弧的磁偏吹也是产生咬边的一个原因。某些焊接位置(立、横、仰)会加剧咬边。咬边减小了母材的有效截面积,降低结构的承载能力,同时还会造成应力集中,发展为裂纹源。
焊缝倾角,即焊缝轴线与水平面之间的夹角,焊缝转角,即焊缝中心线(焊根和盖面层中心连线)和水平参照面Y轴的夹角,见图1—14。(1)平焊位置焊缝倾角0°,焊缝转角90°的焊接位置,见图1—15(a)。(a)平焊(b)横焊(c)立焊(d)仰焊(e)平角焊(f)仰角焊 (2)横焊位置焊缝倾角0°,180°;焊缝转角0°,180°的对接位置,见图1—15(b)。
气孔在铝焊中很常见。在母材中,在焊丝中都存在着一定量的气孔,所以需要在焊接的时候避免大的气孔,确保气孔不超标。当湿度超80℅时,一定要停止焊接,气孔超标的几率也是80℅,很容易出返片。
盖面层(加强焊层)焊接时,应先进行“填平补齐”,使焊肉高低一致,并不超过坡口面,保留坡口轮廓,调整好焊接电流,一次盖面,做到外型美观。
管道的焊接过程中出现磁偏吹现象,使手工氩弧焊封底焊接难以进行,发现这种磁偏吹主要出现在管道的对接接头,而且是在管道即将封闭的几个焊口处检测结果显示出未熔合现象更为严重。
