更新时间:2026-10-03 22:54:02 浏览次数:174 返回列表
电焊培训作业注意事项:A在移动电焊机的时候,要先切断电源才能移动。B高处焊接(2米以上)应办理高处作业许可证和遵守高处作业安全操作规程。
氩弧焊常见缺陷产生的原因及防止措施氩弧焊培训中,由于学员的操作不熟练,经常会出现焊接缺陷的现象,常见的焊接缺陷主要有6种,焊缝成形不良、烧穿、未焊透、咬边、气孔和裂纹等。国强电焊专业培训学校来带您了解其中的原因以及防止措施。
初学电焊者,先学到的就是平焊了,其实平焊是电焊运条中简单的一种,就是入门基本的基础,其次是立旱、仰旱,其实电焊并不是很难学在实际操作中理论基本用不上,只是在考证时需要,学电焊小编认为重要的是要练习,多多的练习,不过我相信不管学什么,只要用心,学的就很快!
弧焊电源功率的选择:选择弧焊电源的容量时,要根据使用电流及负载持续率合理地选用。电源的容量标在型号的后面,直接以数字表示。如ZXG-400,数字400表示额定焊接电流为400A。
避免水或水汽进入焊机内部。如果出现此种情况,应对焊机内部进行干燥处理,并用兆欧表测量焊机绝缘情况。证实无异常,方可正常使用。如果长期不使用焊机,应将焊机放回原包装箱,存放于干燥环境中。 1、氩弧焊的原理 氩弧焊是使用惰性气体氩气作为保护气体的焊接方法。
焊接速度是指单位时间内完成焊缝的长度。在保证所要求的尺寸和外形、熔合良好的原则下,焊接速度由焊工灵活掌握。
冷却速度的影响冷却速度增大,一是使结晶偏析加重,二是使结晶温度区间增大,两者都会增加结晶裂纹的出现机会;
焊后检查:检查焊缝表面是否有缺陷,标准的焊缝表面不能有气孔,夹渣,焊瘤等,如果有以上情况,则焊接不合格。探伤拍片:焊接完成以后,应该交给探伤拍片人员进行焊缝拍片检测,以检测国标4730为标准,2级为合格。
当焊接电流调整好以后,电弧越长电压越高。但电弧太长时,燃烧不稳、飞溅大、容易产生咬边,气孔等缺陷;若电弧太短,容易粘住焊条,一般情况下,电弧长度等于焊条直径的1/2或1倍为好。
弧焊电源功率的选择:选择弧焊电源的容量时,要根据使用电流及负载持续率合理地选用。电源的容量标在型号的后面,直接以数字表示。如ZXG-400,数字400表示额定焊接电流为400A。
焊接过程中的热变形在冷却后不能完全消除,产生残余变形和热应力。解决方案: a)热处理工艺降低了热应力; b)降低焊接区域周围的刚度,从根本上减少内应力的产生。 较小焊接量 a、较好的焊接方法是较少的焊接,减少焊接数量,减少焊接长度。 b、焊接强度始终低于母材 c、焊接过程中的热应力总是影响材料的性能。
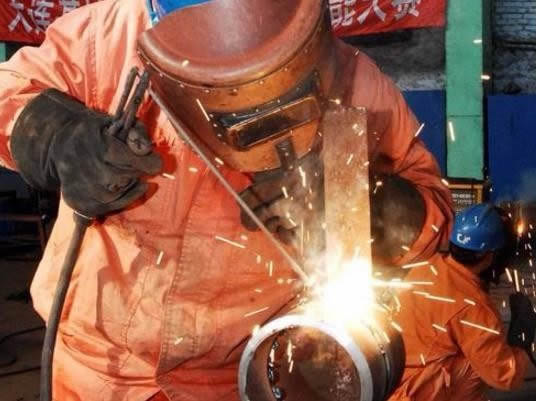
电焊时焊条离焊件多远电焊的原理是通过常用的220V或380V电压,通过电焊机里的变压器降低电压,增强电流,并使电能产生巨大的电弧热量融化焊条和钢铁,而焊条熔融使钢铁之间的融合性更高。电弧焊是应用较广泛的焊接方法,包括手弧焊、埋弧焊、钨极气体保护电弧焊、等离子弧焊、熔化极气体保护焊等。
气保焊初学者的技巧二:焊接操作流程焊接开始:先打开配电盘开关,再打开焊机电源开关。(注意:再打开电源开关时,应侧身操作,避免因电器短路造成烧伤等)。缓慢打开储气瓶阀门。调节合适的气压。调节合适的电流,电压。
焊接电弧电压不稳定(变电)a、电源线与分电箱连接部分松动或网络电压波动异常。 b、焊接电缆(+)、(-)输出部分松动,或与二氧化碳焊枪连接处接触不良、松动。二氧化碳焊枪导电嘴磨损严重或与导电连杆接触不良,二氧化碳枪弯管(鹅头)与焊枪本体接触不良。
大家好,我是焊接工艺追梦人,也是一名有着16年焊接经验的天然气管道电焊工,感谢大家的关注和留言,我会一一的回复大家!主页有免费的电焊教学视频,欢迎观看,希望您能提出宝贵的意见。
专业的焊工培训学校,旨在培养专业的实用型技术人才,超前的培训理念,理论实践并重的教学模式,注重学员的实际动手操作能力,学习即实践,培训即工作,短期内确保你迅速入门,学完后,可快速上岗,培训与实际工作零距离,保证你轻松就业,快速工作,欢迎前来考察学习!
焊接(F=Fω,I=Iω)这个阶段是焊件加热熔化形成熔核的阶段。焊接电流可基本不变(指有效值),亦可为渐升或阶跃上升。在此期间焊件焊接区的温度分布经历复杂的变化后趋向稳定。起初输入热量大于散失热量,温度上升,形成高温塑性状态的连接区,并使中心与大气隔绝,保证随后熔化的金属不氧化,而后在中心部位首先出现熔化区。
电焊网片是一种采用优质Q195低碳钢铁丝排焊而成,然后再冷镀(电镀)、热镀、PVC包塑等表面钝化、塑化处理、网面平整、网目均匀、焊点牢固、局部机加工性能良好、稳定、防腐、防蚀性好网格状丝网产品。在电焊网片成型后进行镀锌(电镀或热镀);
虽然在焊接过程中存在这样那样的职业危害影响焊工身体健康,但是只要采取防护措施是可以将危害程度减轻或削弱的。