
单元4、常见的焊接缺陷及其产生的原因在焊接过程中,由于焊接规范选择、焊前准备和操作不当,会产生各种焊接缺陷,常见的有。(一)焊缝尺寸不符合要求主要是指焊缝过高或过低、过宽或过窄及不平滑过渡的现象。产生的原因是: 1、焊接坡口不合适。2、操作时运条不当。3、焊接电流不稳定。4、焊接速度不均匀。 5、焊接电弧高低变化太大。
电焊、气割,严禁遵守十不规程操作。 1、焊工须持证上岗,无特种作业安全操作证的人员,不准进行焊、割作业。2、凡属一、二、三级动火范围的焊、割作业,未经办理动火审批手续,不准进行焊、割。
支撑点焊枪的瓷嘴轻轻靠挨焊接坡口焊枪悬空“摇把”弧长容易控制,对打底技能要求低。并且“摇把”劳动疲劳程度要低些。手法操作用手腕摆动焊把,更准确的说法应该是滚动(以弧长为直径的圆球)焊把。?不摆动或稍摆动“摇把”无需刻意的去熔化焊丝,并且摆动更容易熔化坡口,更容易避免未融合、内咬边。
气保焊初学者的技巧二:焊接操作流程焊接开始:先打开配电盘开关,再打开焊机电源开关。(注意:再打开电源开关时,应侧身操作,避免因电器短路造成烧伤等)。缓慢打开储气瓶阀门。调节合适的气压。调节合适的电流,电压。
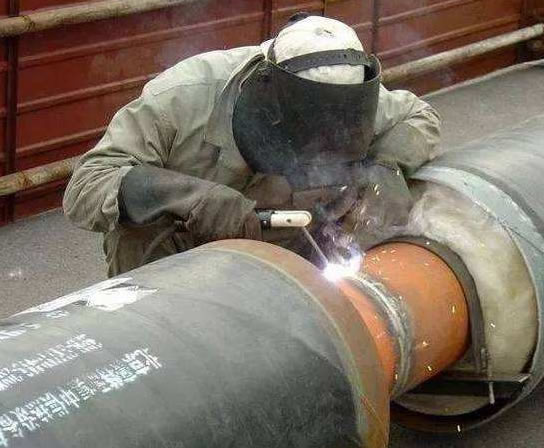
没有形成良好的二氧化碳气体保护层二氧化碳气体保护层若没有使电弧区和熔池与空气完全隔离,则焊接熔池溶解大量的氮气,在焊缝金属结晶时,随着焊缝熔池金属温度的下降,氮气在液态金属中的溶解度便会迅速降低,氮气便从熔池金属中析出,因而生成气孔。
电焊烧穿:烧穿是指焊接过程中,熔深超过工件厚度,熔化金属自焊缝背面流出,形成穿孔性缺。焊接电流过大,速度太慢,电弧在焊缝处停留过久,都会产生烧穿缺陷。工件间隙太大,钝边太小也容易出现烧穿现象。
焊工证一般分为三类:安监局IC卡焊工证,人劳局的职业资格焊工证,质监局的特种设备作业人员焊工证。
电弧焊利用电极和母材间产生的高温电弧热将工件局部直接熔化,从而实现不同工件间的连接。《啥是佩奇》这部短片中,爷爷就用到了这种目前生活中较为常见的焊接方法。接通电源,将焊条电极接近工件后产生电弧,电弧六千度左右的高温将令电极和工件局部迅速熔化,形成熔池。此时缓慢移动焊枪,就可以完成焊接了。
近代以来,随着人类对电、热、超声波、激光等能量形式的掌握水平极大提升,焊接技术也空前繁荣起来。从工艺路径角度来说,目前工业上四种用途较广的钢铁焊接技术分别是电弧焊、气焊、电阻焊和激光焊。
熔焊:是在焊接过程中将工件接口加热至熔化状态,不加压力完成焊接的方法。熔焊时,热源将待焊两工件接口处迅速加热熔化,形成熔池。熔池随热源向前移动,冷却后形成连续焊缝而将两工件连接成为一体。
由于埋弧焊熔深大、生产率高、机械操作的程度高,因而适于焊接中厚板结构的长焊缝。在造船、锅炉与压力容器、桥梁、超重机械、核电站结构、海洋结构、武器等制造部门有着广泛的应用,是当今焊接生产中较普遍使用的焊接方法之一。埋弧焊除了用于金属结构中构件的连接外,还可在基体金属表面堆焊耐磨或耐腐蚀的合金层。
埋弧焊的主要特点如下:1、电弧性能独特(1)焊缝质量高熔渣隔绝空气保护效果好,电弧区主要成分为CO2,焊缝金属中含氮量、含氧量大大降低,焊接参数自动调节,电弧行走机械化,熔池存在时间长,冶金反应充分,抗风能力强,所以焊缝成分稳定,力学性能好;
在焊接大直径厚壁管道时,应尽量由两名焊工对称焊接,如果由一人施焊,要注意采取一定的焊接顺序,以减少焊接应力。焊接结束时,要逐渐减小电流,并将电弧慢慢转移到坡口侧收弧,不允许突然断弧,以防止焊缝形成裂纹而开裂。
直线往复运条法,焊接时焊条末端沿焊缝的纵向作来凹直线形摆动,特点是焊接速度快、焊缝窄、散热快,适一薄板和接头间隙较大的多层焊的其一层焊道。
锆钨极对必须防止电极污染的基体金属和特定条件下可以选用这种电极。这种电极的尖端易保持半球形,适于交流电源焊接。(白色)
三角形运条方法:焊条末端向前连续均匀的三角形运运。该运条方法适用于厚板的焊接,焊接根部时有利于熔化金属焊缝的接头良好。焊缝的接头是单面焊双面成形打底焊较难掌握的环节。
手弧焊是以焊条和焊件作为两个电极,被焊金属称为焊件或母材。焊接时因电弧的高温和吹力作用使焊件局部熔化。在被焊金属上形成一个椭圆形充满液体金属的凹坑,这个凹坑称为熔池。随着焊条的移动熔池冷却凝固后形成焊缝。焊缝表面覆盖的一层渣壳称为熔渣。焊条熔化末端到熔池表面的距离称为电弧长度。从焊件表面至熔池底部距离称为熔透深度。
提高焊接技术,改进焊接工艺和材料,通过提高焊接技术,使焊接操作实现机械化、自动化、人与焊接环境相隔离,从根本上消除电焊作业对人体的危害。在社会经济迅猛发展的今天,电焊作业几乎涉及到所有的工业领域,电焊工的数量急剧上升,电焊中的职业危害也日趋突出。