更新时间:2026-11-06 05:00:02 浏览次数:278 返回列表
第二类是焊工证是职业资格证:是由各省、地市的人力资源与社会保障局(厅)统一组织考试,证书盖有该地市职业资格鉴定的公章,证书样本是全国统一的,但是省、地市并不是统一考试。
电焊和二保焊比较:1、由于电焊二保焊采用的是二氧化碳气体对焊缝进行保护,焊接完成后只有少量有飞溅物,几乎不会产生焊渣,焊接完成后清渣比较容易,手工焊是通过包在焊条外面的焊药,在高温电弧作用下熔化,然后覆盖熔池的方式对焊缝进行保护,焊接完成后,会在焊缝上留下一层较难清除的焊渣,在焊缝周围也会有不少飞溅物,焊接完成后清渣比较难;
盖面焊,盖面焊与填充焊一样首先检查填充焊缝表面的平整度,清理表面氧化物和杂质,使焊缝周向和横向平滑均匀,为盖面焊创造良好的条件。操作时应以两侧坡口线为基准,熔池向母材侧扩展0.5~1.5mm,使焊缝的宽度增加1~3mm,并尽量始终保持这一宽度;焊缝的余高应显弧形,即两侧低,中间稍高些,并在周向保持这一高度,这样就能焊出优质优美的焊缝。
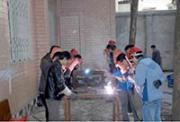
高级焊工培训项目里:管道向下焊,半自动向下焊也是热门。国内石油管道,一般采用管道向下焊技术:STT焊,RMD焊,纤维素下向焊,药心自保护向下焊等。下图,电焊学校学员练习管道向下焊技术。
镀锌电焊网是铁质筛网中防腐蚀性能较高的,同样也是铁质网类中用途较广的网类之一,其高效的防腐蚀性能在养殖业,建筑业等多方面都倍受喜爱。其平滑整齐的网面,不但增加了本身的美感,而且也能起到一定的装饰作用。
直线形运条法焊接时焊条不作横向摆动,沿焊接方向作直线运动,常用于开I形坡口的对接平焊、多层焊的其一层焊道或多层多道焊。
电焊、气割,严禁遵守十不规程操作。 1、焊工须持证上岗,无特种作业安全操作证的人员,不准进行焊、割作业。2、凡属一、二、三级动火范围的焊、割作业,未经办理动火审批手续,不准进行焊、割。
焊接电弧电压不稳定(变电)a、电源线与分电箱连接部分松动或网络电压波动异常。 b、焊接电缆(+)、(-)输出部分松动,或与二氧化碳焊枪连接处接触不良、松动。二氧化碳焊枪导电嘴磨损严重或与导电连杆接触不良,二氧化碳枪弯管(鹅头)与焊枪本体接触不良。

错边不能过大,一般在1mm内。4.定位焊的长度、点数是否达到要求,定位焊本身要没有缺陷。
当二氧化碳焊机发生异常情况如无法焊接,电弧不稳定,焊接效果不好,出现气孔等异常现象时,不要过早断定是二氧化碳焊机发生故障,上述故障或异常现象的发生,往往有下列因素:如保险丝熔断、紧固部分的松脱、忘记开关、设定的错误、电缆的断线、气体胶管的龟裂漏气、二氧化碳焊枪损坏等,这些故障和异常现象是可以由操作者自己排除的。
电气焊培训学校不仅要传授电焊技能,更对电焊作业人员应进行必要的职业安全卫生知识教育,提高其自我防范意识,降低职业病的发病率。同时还应加强电焊作业场所的尘毒危害的监测工作以及电焊工的体检工作,及时发现和解决问题。
氩弧焊根据电极材料的不同可分为钨极氩弧焊(不熔化极)和熔化极氩弧焊。根据其操作方法可分为手工、半自动和自动氩弧焊。根据电源又可以分为直流氩弧焊、交流氩弧焊和脉冲氩弧焊。
焊接时未完全熔透的现象称为未焊透,如坡口的根部或钝边未熔化,焊缝金属未透过对口间隙则称为根部未焊透;多层多道焊时,后焊的焊道与先焊的焊道没有完全熔合在一起,则称为层间未焊透。其危害是减少了焊缝的有效截面积,降低了接头的强度和耐用腐蚀性能。这在钨极氩弧焊中是不允许的。
未来电焊工的发展方向将会逐渐地想电焊的自动化发展,所以在这一方面也对我国当前的从事电焊工作的电焊工们提出了新的挑战,但是不管怎么说,电焊工在未来十年之内都将是我国重要的,急需的紧缺人才,就业前景必然是一片光明,工资待遇也将水涨船高!
检查工件是否合格:1.是否有油、锈等脏物(焊缝20mm内必须干净、干燥)2.坡口角度、间隙、钝边是否合适。坡口角度、间隙大、则曾大焊接量大,易产生焊瘤。坡口角度小、间隙小、钝边厚则容易产生未熔合和焊不透。一般来说坡口角度为30—32度,间隙为0—4mm,钝边为0—1mm。3.错边不能过大,一般在1mm内。4.定位焊的长度、点数是否达到要求,定位焊本身要没有缺陷。
目地是把铁素体化的铸铁件淬火成马氏体,进而提升钢的强度、抗压强度和耐磨性能,充分发挥钢才的特性发展潜力。但淬火马氏体并不是调质处理规定的*终机构。因而在淬火后,务必配上适度的回火。淬火马氏体在不一样的回火温度下,能够有不一样的物理性能,以考虑各种专用工具或零件的应用规定。