
根据焊接工作室(焊件放置处)的真空度不同,电子束焊的分类:(1)高真空电子束焊。工作室与电子枪同在一室,真空度为10-2~10-1Pa,适用于难熔、活性、高纯金属及小零件的精密焊接。
电焊是一项技术活,同时也是一项风险活,想成为一个好的焊工,就须去专业的焊工培训学校学习焊工培训。首先说焊接有一百多种焊接方式,主要有手工电焊(就是烧焊条的那种);有电阻碰焊;气保熔接焊(二氧化碳和氩弧焊等);火焰焊;超声波焊,摩擦焊等。
其次,焊接熔池小,冷却快,使各种冶金反应难以达到平衡状态,焊缝中化学成分不均匀,且熔池中气体、氧化物等来不及浮出,容易形成气孔、夹渣等缺陷,甚至产生裂纹。
选择何种焊缝形式,要遵循有利于焊接过程的原则1、氩弧焊电弧温度一般介于等离子电弧和手工电弧焊电弧之间,电弧温度为9000-10000K,等离子弧为16000-32000K,手工电弧为5000-6000K,熔化极氩弧焊电弧温度为10000-14000K,氧乙炔焰为3100-3200K主要是焊接粉尘造成呼吸道感染、肺部感染;电焊弧光造成眼睛近视;噪音造成听力下降。
坡口效应在开坡口的平板对接焊中.由于熔池前方存在坡口对口间隙,因而对电弧前方磁场的分磁作用减弱,使电弧前方的磁力线密度高于后方.从而使电弧受到一个与焊接方向相反的磁场力作用。
怎样能让铁水不向下坠呢?方法只有很多,较直接就是调小焊接电流控制溶化铁水的面积,做导体的钨极端部在焊接处来回摆动,也就是所谓的摇把,让钨极所到之处铁水小面积的溶化.钨极离开的地方瞬间凝固.电流过小会形成粗糙的鱼鳞纹.电流恰当就会形成平滑有规律的鱼鳞花纹.方法有很多决定成型好坏的因素也很多,主要是要灵活掌握,熟能生巧。
电弧特点:电压低、电流大、温度高、能量密度大、移动性好等,一般20~30V的电压即可维持电弧的稳定燃烧,而电弧中的电流可以从几十安培到几千安培以满足不同工件的焊接要求,电弧的温度可达5000K以上,可以熔化各种金属。
焊缝收弧时要保证熔池内部的气体充分排出,并防止因收弧太快,熔池暴露造成空气侵入,从而产生冷缩孔、内部气孔等缺陷。
介绍:电气焊即属于熔焊部分,焊接是用加热或加压,或加热又加压的方法,在使用或不使用填充金属的情况下,使两块金属联接在一起,形成不可拆卸永久联接的一种加工工艺方法。
进入二十一世纪后,焊接是制造业中的一个重要组成部分,并且发展迅速,因此给焊接产业带来了前所未有的发展机遇,水电焊、氩弧焊、数控等技术类工种在就业日趋艰难的大形势下仍是一枝独秀,因此吸引了很多人选择进入焊接这一行业。因为人们都看到焊接这个行业的就业和发展的光明,电焊专业的就业前景一片大好!
焊接过程中,熔化金属自背面流出,形成的穿孔缺陷称为烧穿。产生的原因与未焊透正好相反。熔池温度过高和焊丝送给不及时是主要原因。烧穿能降低焊缝强度,引起应力集中和裂纹。烧穿是不允许的缺陷,必须补焊。预防方法是工艺参数合适,装配尺寸准确,操作技术熟练。
气孔的危害是降低接头强度和致密性,造成应力集中,可能会是裂纹的起源。预防的措施是:焊丝和焊件应清理并干燥,保护气应符合标准要求,送丝及时,熔滴的过渡要快而准,焊炬移动平稳,防止熔池过热沸腾,焊炬的摆幅不能过大,焊丝、焊炬和焊件间要保持合适的相对位置和焊速。
所有用其它焊接方法能进行熔化焊的金属及合金都可以用电子束焊接。主要用于要求高质量的产品的焊接。还能解决异种金属、易氧化金属及难熔金属的焊接。但不适于大批量产品。
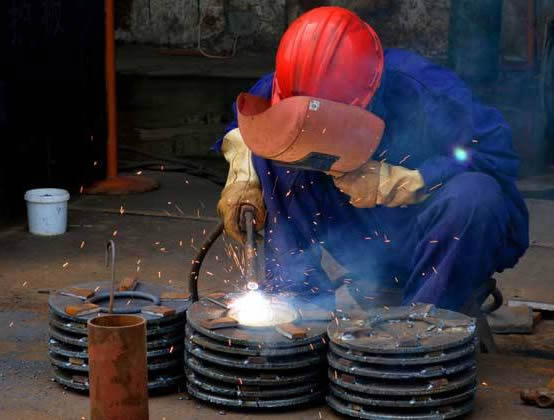
激光的特点:具有单色性好、方向性好、能量密度高的特点,激光经透射或反射镜聚焦后,可获得直径小于0.01mm、功率密度高达1013W/cm2的能束,可以作为焊接、切割、钻孔及表面处理的热源。产生激光的物质有固体、半导体、液体、气体等,其中用于焊接、切割等工业加工的主要是钇铝石榴石(YAG)固体激光和CO2气体激光。
焊接是用加热或加压,或加热又加压的方法,在使用或不使用填充金属的情况下,使两块金属连接在一起的一种加工工艺方法。
钨极惰性气体保护焊,自有的特点: 1)电弧热量集中,可精确控制焊接热输入,焊接热影响区窄。2)焊接过程不产生溶渣、无飞溅,焊缝表面光洁。3)焊接过程无烟尘,熔池容易控制,焊缝质量高。
特点:热镀锌电焊网网面平整、网孔均匀、经纬丝平直、对角线精度在3-5毫米之内。其网面结构坚固、整体性强,具有较强的耐腐蚀性、美观性、用途广泛等特点。
电弧焊技术主要包括:手弧焊技术、埋弧焊技术、钨极气体保护电弧焊技术、等离子弧焊技术、熔化极气体保护电弧焊技术、管状焊丝电弧焊技术。电阻焊主要是以电阻热为能源的一类焊接方法,包括以熔渣电阻热为能源的电渣焊和以固体电阻热为能源的电阻焊。