更新时间:2026-10-29 21:45:03 浏览次数:188 返回列表
丝极电渣焊是较常用的电渣焊方法,它采用焊丝作电极,根据焊件厚度的不同,可采用一根或多根焊丝,单丝焊能够焊接的焊件厚度为40~60mm,当焊件厚度大于60mm时,焊丝要作横向摆动;三丝摆动可以焊接450mm厚的焊件。丝极电渣焊主要用于焊接厚度为40~450mm的焊件及较长焊缝的焊件,也可用于大型焊件的环焊缝。
穿孔型等离子弧:焊接电流在100~300A,接头无需开坡口,不要留间隙。焊接时,等离子弧可以将焊件完全熔透并形成一个小通孔,熔化金属被排挤在小孔的周围,电弧移动,小孔随之移动,并在后方形成焊缝,从而实现单面焊双面一次成形。这种方法可以焊接的板厚上限为:碳钢7mm,不锈钢10mm。
氩弧焊影响人体的有害因素 1、放射性钍钨极中的钍是放射性元素,但钨极氩弧焊时钍钨极的放射剂量很小,在允许范围之内,危害不大。如果放射性气体或微粒进入人体做为内放射源,则会严重影响身体健康。
缺陷返修:不合格的焊缝进行缺陷返修,同一个位置不能返修超过两次。。高压焊工的技术掌握是个循回渐进的过程,只要每道焊接过程的焊缝严格控制和预防各种缺陷,每个焊缝都经过拍片检测,出现缺陷逐渐领悟返修,掌握了高压焊工操作的基本要领,当焊缝合格率较高且比较稳定的时候,就是一名合格的高压焊工了。
气压焊和气焊一样,气压焊也是以气体火焰为热源。焊接时将两对接的工件的端部加热到一定温度,后再施加足够的压力以获得牢固的接头。是一种固相焊接。气压焊时不加填充金属,常用于铁轨焊接和钢筋焊接。
焊后控制措施,采用多点加热的方式矫正薄板焊后的凹凸变形,加热点直径一般不小于15mm,加热时点与点的距离应随着变形量的大小而定,一般在50——100mm之间,配合使用专业的调平设备真空调平机效果更佳;
今天和大家分享一下平角角焊缝的焊接方式和焊接方法。所谓的平角角焊缝,就是两块板对接成90度,在水平位置焊接的平角焊缝。首先,咱们要点焊,固定好。有很多的角焊缝,它的长度特别长,这个时候我们还要采用跳焊或者花焊的方式,防止变形,要不然后期安装会特别困难!
氩弧焊焊接技术在化工生产中,钛设备、管道用于广泛,它具有良好的抗高、低温性能及抗腐蚀性能,钛材料在焊接时经常出现裂纹及脆化等其它现象,主要有以下内容与大家分享:1)钛金属的金属性能和焊接参数。2)钛焊接的实际操作技能。3)钛设备的制造工艺和维护。
焊条沿焊接方向的移动速度,即手弧焊的焊接速度。太快时,电弧来不及熔化中够的焊条和母材,造成焊缝断面太小以及容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易烧穿。
综上,在焊接实习教学中,让学生学会观察熔池温度的变化,掌握有效控制焊池温度的方法,是学好焊接技术的基础,打好这个坚实的基础,才能有所突破,才能成为一名优秀的焊接技术工人。
可燃气:乙炔、液化石油气等。以乙炔为例,其在氧气中燃烧时的火焰温度可达3200℃。氧乙炔火焰有三种: ①中性焰:氧气与乙炔体积混合比为1~1.2,乙炔充分燃烧,适合焊接碳钢和非铁合金。②碳性焰:氧气和乙炔体积混合比小于1,乙炔过剩,适用于焊接高碳钢、铸铁和高速钢。③氧化焰:氧气与乙炔体积混合比大于1.2,氧气过剩,适用于黄铜和青铜的钎焊。
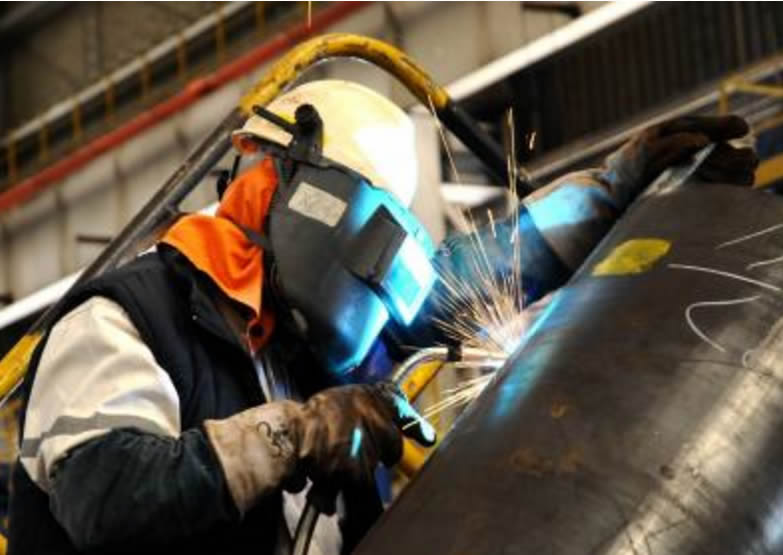
内填丝只能用于打底焊,是用左手拇指、食指或中指配合送丝动作,小指和无名指夹住焊丝控制方向,其焊丝则紧贴坡口内侧钝边处,与钝边一起熔化进行焊接,要求坡口间隙大于焊丝直径,是板材的话可以将焊丝弯成弧形。
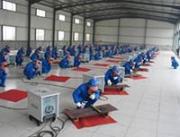
普通电焊工培训流程较为简单,一般就是焊条手把平焊立焊。高级焊工也叫高压焊工,培训内容:管道氩电联焊,向下焊,自动焊这种高要求的焊工技术。一般待遇在9千到1万五,比普通焊工高2倍以上。随着国家经济建设,对高压焊工的社会需求量越来越多了。招工单位原则上都是以招高压焊工为准,来确定生产率。如图:洛阳某电焊学校招工热闹场面。
断弧焊的操纵要领:断弧与起弧间隔时间极其短暂(不超过1秒钟),因此动作一定要迅速,假如熔池冷却时间过长(熔池呈暗红色),再起弧,焊道极有可能产生夹渣。另外,两焊波间距不易过大,要使相邻两焊波相叠,形成密鳞片状,否则会使焊波脱节,外观成型不够美观。
以后各层焊接,均可采用月牙形或锯齿形运条法,不过其摆动幅度应随焊接层数的增加而逐渐加宽。焊条摆动时,必须在坡口两边稍作停留,否则容易产生边缘熔合不良及夹渣等缺陷。
比较常用的焊接技术是:氩弧焊,二氧化碳焊接和手工电焊。都需要经过正规的焊工培训后取得焊工证方可上岗操作。