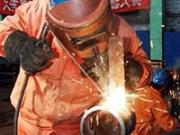

所有用其它焊接方法能进行熔化焊的金属及合金都可以用电子束焊接。主要用于要求高质量的产品的焊接。还能解决异种金属、易氧化金属及难熔金属的焊接。但不适于大批量产品。
钢铁接触到氧炔焰很快就会熔化。利用这一性质,生产上常用氧炔焰来焊接或切割金属,通常称作气焊和气割。气焊;是利用氧炔焰的高温将两块金属熔接在一起,关键是要使高温下的金属不被空气中的氧气氧化。
电焊培训作业注意事项:A在移动电焊机的时候,要先切断电源才能移动。B高处焊接(2米以上)应办理高处作业许可证和遵守高处作业安全操作规程。
C电焊机在有水易潮处应垫高于地面,露天放置应设防雨棚,夏季应设在通风处,使用时温度不超过60℃。
D焊接时,工件要放稳,并有防止歪倒和坠落的措施。 E工作中断和下班时要切断电源,整理设备场地,收好工件,熄灭火种。纯钨极熔点和沸点高,不容易溶化和发挥、烧损,尖端污染少,但电子发射较差,不利于电弧的稳定燃烧。(绿色)
氩弧焊拉焊焊法培训拉焊技术用是专门从事工厂厚材料不锈钢的焊接技术工艺,如焊不锈钢厨具、不锈钢机器台等,是一条不锈钢焊条用拉焊工艺焊接出来。拉焊是针对在工厂专门焊接机器和不锈钢厨具厂用的拉焊技术工艺培训。
焊接中突然出现故障应及时察看主机有无异常,若主机异常则应立即关闭焊机电源,由于二氧化碳焊机大都有异常保护如温度异常、电压保护异常等,如发现主机面板异常灯亮,经过5-10分钟的冷却等待或开关机后仍未排除,则需电工维修解决。
其优点因为焊丝在坡口的反面,可以清晰地看清钝边和焊丝的熔化情况,眼睛的余光也可以看见反面余高的情况,所以焊缝熔合好,反面余高和未熔合可得到很好的控制。缺点是操作难度大,要求焊工有较为熟练的操作技能,因为间隙大,因此焊接量有相应增加,间隙较大所以电流偏低,工作效率比外填丝要慢。
第二层以后的焊接采用连续焊法,要注意减少工艺缺陷,焊接电流要适中,对于碳素钢和低合金钢焊件,焊后要控制缓慢冷却,为获得组织性能好的接头和为气体逸出创造条件,对于奥氏体不锈钢焊件,则要求选择较小的焊接工艺规范,焊后自然冷却或使之快冷,防止因过热产生晶间腐蚀的倾向。
大约二三十年前,补锅匠还是一个非常受欢迎的手工艺职种,他们走街串巷,利用熔融的金属液体来填补破损金属器皿的孔洞和裂缝,化腐朽为神奇。只是随着时代的发展,补锅匠也逐渐消失了,如今补锅匠这个词的引申义被用来代指临危受命接管局面的领导、教练等。
焊接技术主要应用在金属母材上。焊工培训学校常见的培训项目有高压焊培训、氩电联焊培训、下向焊培训、氩弧焊培训、气保焊培训等,塑料等非金属材料也可以进行焊接。金属焊接方法有40种以上,但是主要分为熔焊、压焊和钎焊三大类。
分类:焊接分为:压焊,熔焊和钎焊。我们日常中所说的电气焊即属于熔焊部分。电气焊熔焊主要包括气焊,手工电弧焊,埋弧焊,氩弧焊,CO2气体保护焊,等离子焊接,电渣焊,电子束焊和激光焊。在下面我们主要通过讲述手工电弧焊和CO2气体保护焊阐述电气焊的定义。
焊条沿焊接方向的移动速度,即手弧焊的焊接速度。太快时,电弧来不及熔化中够的焊条和母材,造成焊缝断面太小以及容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易烧穿。
直流弧焊发电机:是由交流电动机和直流发电机组成,电动机带动发电机旋转,发出满足焊接要求的直流电。直流弧焊发电机焊接时电弧稳定焊接质量较好,但结构复杂,噪声大,价格高,不易维修。因此,只应用在对电流有要求的场合。另外,因耗材多,耗电大,故这种以电动机驱动的弧焊发电机我国已不再生产。
激光焊的主要优点是:(1)激光可通过光导纤维、棱镜等光学方法弯曲传输,适用于微型零部件及其它焊接方法难以达到的部位的焊接,还能通过透明材料进行焊接。(2)能量密度高,可实现高速焊接,热影响区和焊接变形都很小,特别适用于热敏感材料的焊接。(3)激光不受电磁场的影响,不产生X射线,无需真空保护,可以用于大型结构的焊接。
窄间隙焊就是厚板对接接头在焊前不开坡口或只开小角度坡口,并留有窄而深的间隙,采用熔化极气体保护焊或埋孤焊完成整条焊缝的高效焊接方法。在碳钢、低合金钢和铝合金钛合金等应用较广。其优点有:①减少填充金属的用量,降低了成本。②减少变形,并容易控制。③焊接热量输入较低,焊缝金属与热影响区的力学性能较好。④采用射流过渡的熔滴过渡形式,可以进行全位置焊。⑤对设备的可靠性要求很高,价格昂贵。⑥焊丝位置要很准确,而且对电弧的任何不稳定现象都很敏感。⑦容易产生缺陷(应及时修补)。
熔池温度,直接影响焊接质量,熔池温度高、熔池较大、铁水流动性好,易于熔合,但过高时,铁水易下淌,单面焊双面成形的背面易烧穿,形成焊瘤,成形也难控制,且接头塑性下降,弯曲易开裂。熔池温度低时,熔池较小,铁水较暗,流动性差,易产生未焊透,未熔合,夹渣等缺陷。