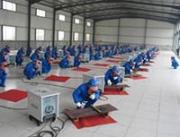

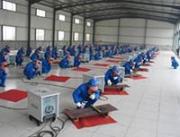
高压焊工培训班,所谓高压焊工就是从事高压容器类焊接工作的焊工,是在工作的过程中不断学习得了的工作技术,到市一级技术监督局定点的焊工培训考试机构去学习和考试。
手工钨极氩弧焊焊接前试气方法,若氩气皮带与氩气表、氩弧把接口漏气,氩弧把皮带有破损及钨极偏心、夹心鼓胀,氩气流量过大或过小,都会使氩气纯度低于99.99%,这样会增加气孔产生的概率,降低焊口合格率,因此焊前必须试气。
电焊工培训学校焊工技术: 淬火1、界定将铸铁件加温到AC3或AC1左右某一温度,维持一定時间,随后以融入速率水冷却(做到或超过临界水冷却速率),以得到马氏体或贝氏体机构的热处理方法称之为淬火。
手工电弧焊(焊条电弧焊)是用手工操纵焊条进行焊接的一种方法。实现手工电弧焊的能量是利用气体介质中的放电过程产生的能量。
连弧焊法与断弧焊法的应用,焊条电弧焊单面焊双面成形打底焊工艺,按手法的不同可分为连弧焊法和断弧焊法两种连弧焊法连弧焊法即采用较小的焊接电流和较小的直径的焊条,在焊接过程中,电弧保持持续稳定的燃烧,要较小的坡口间隙内向前均匀地摆动,使焊件背面形成均匀焊缝的方法。
镜子的放置,放置镜子要考虑两个因素,首先要能通过镜子反射清楚看到焊缝的、熔池、坡口,其次要不影响焊枪摆放位置及焊接过程中焊枪操作;镜面焊时,由于强烈的弧光反射,对熔池的观察肯定没有正常焊接时清楚;
微束等离子弧:焊接电流为0.1~30A,焊接厚度为0.025~2.5mm。此外,还有适用于铜及铜合金焊接的熔入型等离子弧焊,可用于厚板深熔焊或薄板高速焊以及堆焊的熔化极等离子弧焊,可解决铝合金等离子弧焊的交流(变极性)等离子弧焊等工艺方法。
普通电焊工培训流程较为简单,一般就是焊条手把平焊立焊。高级焊工也叫高压焊工,培训内容:管道氩电联焊,向下焊,自动焊这种高要求的焊工技术。一般待遇在9千到1万五,比普通焊工高2倍以上。随着国家经济建设,对高压焊工的社会需求量越来越多了。招工单位原则上都是以招高压焊工为准,来确定生产率。如图:洛阳某电焊学校招工热闹场面。
据说男人学会一项技术会让所有人眼前一亮,你猜到是什么技能了吗?没错,就是电焊。焊工培训学校在这里告诉你们,想要学会如此闪亮的技能,焊工培训是必不可少的。而且,我们还须牢记电焊工的安全施工细则。
激光焊是利用大功率相干单色光子流聚焦而成的激光束为热源进行的焊接。这种焊接方法通常有连续功率激光焊和脉冲功率激光焊。激光焊优点是不需要在真空中进行,缺点则是穿透力不如电子束焊强。
运焊把,分为摇把和拖把。 ①摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
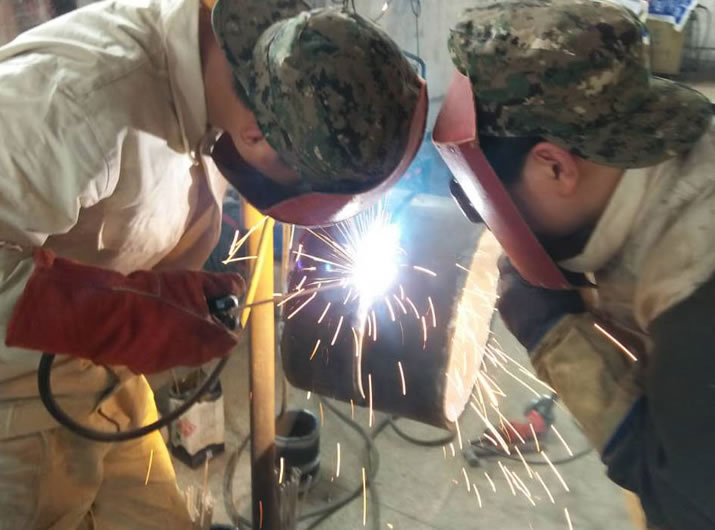
白钢氩弧药芯焊丝也是自保焊丝的一种,如TGF308这类焊材标号相对于实心的ER开头的焊丝,内部充满了药粉。焊丝铁水量很少,和普通实心打底焊接有很大的区别,这种焊丝内部的的药粉占很大的比例。在建立融池后,铁水和药渣一起流动。焊缝融池不好观察,在焊接时候不能采用实心氩弧焊丝的单边点送丝焊接了。
对焊接熔池进行冶金处理,主要通过在焊接材料(焊条药皮、焊丝、焊剂)中加入一定量的脱氧剂(主要是锰铁和硅铁)和一定量的合金元素,在焊接过程中排除熔池中的FeO,同时补偿合金元素的烧损。
大纲重点1、焊接的基本概念,手弧焊机的种类、构造、性能、特点和使用方法;2、焊接电弧的组成及溶池的组成; 3、焊条的组成和作用,常用的结构焊条的种类、牌号、含义及应用;4、手弧焊机接线方法;5、手工电弧焊的电流的调节,引弧与灭弧,运条及平堆焊焊接方法;6、常见的焊接接头形式,坡口及焊接的空间位置;7、手工电弧焊的安全技术。
弧焊电源:焊接电弧所使用的电源称为弧焊电源,通常可分为四大类:交流弧焊电源、直流弧焊电源、脉冲弧焊电源和逆变弧焊电源。
氩弧焊中常见焊接缺陷及预防 一、几何形状不符合要求 1、焊缝外形尺寸超出规定要求,高低和宽窄不一,焊波脱节,凸凹不平,成形不良。其危害是减弱焊缝强度,或造成应力集中,降低动载强度。
从被焊件的形状来看,形状复杂而焊缝较短时,通常易于采用半自动TIG焊;形状规律性强、焊缝又较长时,例如直线或环形的长缝,宜于采用自动化焊接方法。毫无疑问,自动焊由于可靠的焊缝跟踪与稳定的控制系统的合理配合,能够得到手工焊所无法达到的焊接质量。下降时间、收弧电流和后送气时间。将焊枪的钨极与工件距离2-4mm。
等离子弧焊的主要工艺参数有焊接电流、焊接速度、保护气流量、离子气流量、焊枪喷嘴结构与孔径等。
碳钢焊条的型号由字母“E”四位数字组成。字母“E”表示焊条;前两位数字表示熔敷金属抗拉强度的较小值,碳钢焊条分E43(熔敷金属抗拉强度≥420Mpa)和E50(熔敷金属抗拉强度≥490Mpa)两个系列;第三位数字表示焊条的焊接位置,“0”及“1”表示焊条适用于全位置焊接(平、立、仰、横焊),“2”表示焊条适用于平焊及平角焊,“4”表示焊条适用于向下立焊;第三位和第四位数字组合时表示焊接电流种类及药皮类型。
焊条电弧焊时,由于受到焊条长度的限制或操作姿势的变化,不可能一根焊条完成一条焊缝,因而出现了焊道前后两段的连接。焊道连接一般有以下几种方式。1.焊焊缝的起头与先焊焊缝结尾相接。2.后焊焊缝的起头与先焊焊缝起头相接,。3.焊焊缝的结尾与先焊焊缝结尾相接。