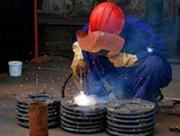

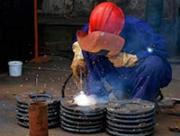
操作时将焊丝弯成合适的弧状,便于拿焊丝的手选择相对开阔的位置,使动作灵活,容易将焊丝送到熔池,还可防止焊丝干扰焊工的视线。对于厚壁管宜采用多层多道焊弧形状焊丝紧贴焊缝坡口一侧减小摆动幅度和送丝动作,使焊道较薄。焊完一道再焊另一道这样可以降低焊缝层间温度,防止焊缝夹渣及因温度过高引起根部焊缝二次熔化。
大家好,我是焊接工艺追梦人,也是一名有着16年焊接经验的天然气管道电焊工,感谢大家的关注和留言,我会一一的回复大家!主页有免费的电焊教学视频,欢迎观看,希望您能提出宝贵的意见。
③内填丝只能用于打底焊,是用左手拇指、食指或中指配合送丝动作,小指和无名指夹住焊丝控制方向,其焊丝则紧贴坡口内侧钝边处,与钝边一起熔化进行焊接,要求坡口间隙大于焊丝直径,是板材的话可以将焊丝弯成弧形。
直线往复运条法,焊接时焊条末端沿焊缝的纵向作来凹直线形摆动,特点是焊接速度快、焊缝窄、散热快,适一薄板和接头间隙较大的多层焊的其一层焊道。
焊接前的清理:材料用滚角机打好坡口,用钢丝刷打磨两侧25mm以内的氧化皮、油脂、毛刺、灰尘等,再用丙酮或乙醇擦试。
立焊 焊接电流:70~80A①做击穿动作时,焊条倾角应稍大于90°,出现熔孔后立即恢复到70°~80° ②横向摆动时,向上的幅度不宜过大 ③接头时,须先将焊道端部修磨成缓坡后,再进行接头操作 ④焊接时,焊件背面应保持1/2的弧柱 ⑤在保证背面成形的前提下,焊道越薄越好。
第五步,将上一层焊缝表面进行再一次填丝焊接,如果氩气不纯或有些部位漏气,试气时就会出现气孔,自熔是指把母材或焊缝表面熔化,但不需要填充焊丝。
摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
二保焊5种手法,二保焊机起弧(1)保持干伸长不变。(2)倒退引弧法,在焊道前端10—20mm处引弧。(3)接头处磨薄,防止接头未熔和。

焊接时,焊道与母材之间,未完全熔化结合的部分称未熔合。往往与未焊透同时存在,两者的区别在于:未焊透总是有缝隙,而未熔合是一种平面状态的缺陷,其危害犹如裂纹,对承载要求高和塑性差的材料危害更大,所以未熔合是不允许存在的缺陷。
窄间隙焊就是厚板对接接头在焊前不开坡口或只开小角度坡口,并留有窄而深的间隙,采用熔化极气体保护焊或埋孤焊完成整条焊缝的高效焊接方法。在碳钢、低合金钢和铝合金钛合金等应用较广。其优点有:①减少填充金属的用量,降低了成本。②减少变形,并容易控制。③焊接热量输入较低,焊缝金属与热影响区的力学性能较好。④采用射流过渡的熔滴过渡形式,可以进行全位置焊。⑤对设备的可靠性要求很高,价格昂贵。⑥焊丝位置要很准确,而且对电弧的任何不稳定现象都很敏感。⑦容易产生缺陷(应及时修补)。
高压焊工指符合承压焊缝焊接要求的焊工。通常为压力容器焊工,压力管道焊工,氩电联焊工,下向焊焊工等。高压焊工因为焊接要求高,操作难度较大,施工焊接时的监管比较严格,一直以来,是焊工行业里面技术要求高的项目之一,同时也是待遇比较高的一种焊工。所以,要想进行高压焊工作业,须首先进行高压焊工培训的考核。
利用焊接电缆线绕在接头两侧,通过焊接引弧时,焊接电流通过电缆绕组产生的感应磁场,来抵消剩磁,从而克服磁偏吹。
气保焊机焊丝的伸出长度,一般的焊丝的伸出长度约为汉斯的直径的10倍左右,并随焊接电流的增加而增加。气体的流量正常的焊接时,200A已下薄板焊接,CO2的流量为10L/min~25L/min.200A以上厚板焊接,CO2的流量为15L/min~25L/min.粗丝大规范自动焊为25L/min~50L/min。希望我们总结的这几点焊接诀窍能给大家带来帮助。
安全为上。焊前要拿稳,焊点要看准,引弧成败在一瞬,平焊、立焊、对角焊,埋弧、氩弧全展现。那么焊工入门哪里学呢?
二保焊5种手法,二保焊机起弧(1)保持干伸长不变。(2)倒退引弧法,在焊道前端10—20mm处引弧。(3)接头处磨薄,防止接头未熔和。
在长输管道半自动焊接中,假如能够熟练把握上述焊接方法并公道加以运用,就能够达到控制熔池温度,保证焊接质量的目的。 一、焊接接头的种类及接头型式焊接中,由于焊件的厚度、结构及使用条件的不同,其接头型式及坡口形式也不同。焊接接头型式有:对接接头、T形接头、角接接头及搭接接头等。
进入现场须要遵守安全生产六大纪律:1、进入现场须戴好安全帽,扣好帽带;并正确使用个人劳动防护用品。 2、2m以上的高处、悬空作业,无防护设施的、须戴好安全带、扣好保险钩。 3、高处作业时,不准往下或向上乱抛材料和工具等物件。 4、各种电动机械设备须有可靠安全接地和防雷装置,方能开动使用。
对于开坡口的单面对接焊焊缝的焊接,坡口的形状、尺寸、定位焊焊缝间距及坡口对口间隙对电弧磁偏吹程度均有一定影响。减薄钝边或增加对口间隙都会使电弧偏吹程度加剧。电弧在逾越定位焊缝后,立即出现后拖情况,并在接近下一个定位焊缝时逐渐消失。提高定位焊缝密度,偏吹程度减弱。
特点:热镀锌电焊网网面平整、网孔均匀、经纬丝平直、对角线精度在3-5毫米之内。其网面结构坚固、整体性强,具有较强的耐腐蚀性、美观性、用途广泛等特点。