更新时间:2026-09-08 16:54:02 浏览次数:893 返回列表
熔化两侧坡口边缘1.5mm~2mm为宜,采用摆动运条,有利于气体析出和熔渣上浮,可防止气孔和夹渣产生;施焊时宜要先排上道,再排下道,这样不仅可适当减少排焊道数,且易于控制焊缝咬边、焊道超高及焊道之间出现沟槽等现象,焊道之间过渡平缓,成型美观,利于提高焊缝质量和效率。
焊缝连接方法:在火口前方引弧后,等电弧稳定下来再返回火口部(接点)进行焊接。气保焊初学者的技巧四:气保焊机参数调整方法:1.较佳焊接规范(电流,电压参数)的主要特征焊缝成型好。焊接过程稳定,飞溅小。焊接时听到沙……沙的声音,(小电流时声音是滋滋声)。焊接时焊机的电流表,电压表的指针稳定,摆动小。
焊接夹渣的危害,点状夹渣的危害与气孔相似,带有尖角的夹渣会产生尖端应力集中,尖端还会发展为裂纹源,危害较大。焊接裂纹,焊缝中原子结合遭到破坏,形成新的界面而产生的缝隙称为裂纹。
按裂纹产生的原因分,又可把裂纹分为:(1)再热裂纹:接头冷却后再加热至500~700℃时产生的裂纹。再热裂纹产生于沉淀强化的材料(如含Cr、Mo、V、Ti、Nb的金属)的焊接热影响区内的粗晶区,一般从熔合线向热影响区的粗晶区发展,呈晶间开裂特征。
检查工件是否合格:是否有油、锈等脏物(焊缝20mm内必须干净、干燥) 坡口角度、间隙、钝边是否合适。坡口角度、间隙大、则曾大焊接量大,易产生焊瘤。坡口角度小、间隙小、钝边厚则容易产生未熔合和焊不透。一般来说坡口角度为30°~32°,间隙为0~4mm,钝边为0~1mm。定位焊的长度、点数是否达到要求,定位焊本身要没有缺陷。
水中环境下,焊接时产生的飞溅物和熔渣会产生大量气泡,使水变浑浊。同时气泡表面又会大量反射电弧辉光,令焊接过程中确认焊点情况变得异常困难。因此,水下焊接也被称为是与锅炉焊接、高压焊接、高空焊接等并列的高难度焊接,需要具有极高技术水平的专门从业人员。
大直径和厚壁管打底焊后的焊接,其工艺、技术与焊条电弧焊相同。电焊工是一个高危行业,焊接过程中产生的光和有害气体会对焊工的身体健康造成较大危害。电焊作业时,常见的危害主要有:容易引起触电事故、容易引起火灾、容易引起爆炸事故、容易引起中毒、窒息等。
电极工作面尺寸其工作面尺寸参见下表。目前点焊时主要采用锥台形和球面形两种电极。锥台形的端面直径d或球面形的端部圆弧半径R的大小,决定了电极与焊件接触面积的多少,在同等电流时,它决定了电流密度大小和电极压强分布范围。一般应选用比期望获得熔核直径大20%左右的工作面直径所需的端部尺寸。
随着生产的发展和科学技术的进步,电焊技术焊接已成为一门独立的学科,并广泛应用于宇航、航空、核工业、造船、建筑及机械制造等工业部门,在我国的国民经济发展中,尤其是制造业发展中,焊接技术是一种不可缺少的加工手段。电焊工是一个机械制造和机械加工的工种,在加工和制造行业是一个很重要的工种,目前我国的加工制造业缺少很多这方面的人才,蓝领的待遇相比白领还要高。
焊缝的起头是指刚开始焊接处的焊缝。这部分焊缝的余高容易增高,这是由于开始焊接时焊件温度较低,引弧后不能迅速使这部分金属温度升高,因此熔深较浅,余高较大。为减少避免这种情况,可在引燃电弧后先将电弧稍微拉长些,对焊件进行必要的预热,然后适当压低电弧转入正常焊接.
敲击法:使焊条与焊件表面垂直地接触,当焊条的末端与焊件的表面轻轻一碰,便迅速提起焊条并保持一定的距离,立即引燃了电弧。操作时焊工必须掌握好手腕上下动作的时间和距离。
干伸过长:焊丝伸出长度太长时,焊丝的电阻热越大,焊丝熔化速度加快,易造成焊丝成段熔断,飞溅大,熔深浅,电弧燃烧不稳。同时气保护效果不好。
操作前应首先检查焊机和工具,如焊钳和焊接电缆的绝缘、焊机外壳保护接地和焊机的各接线点等,确认安全合格方可作业。高压焊工及高压焊工培训指焊工及学员焊的焊缝达到焊缝.
由于焊接时产生强烈火的可见光和大量不可见的紫外线,对人的眼睛有很强的刺激伤害作用,长时间直接照射会引起眼睛疼痛、畏光、流泪、怕风等,易导致眼睛结膜和角膜发炎(俗称电光性眼炎)。
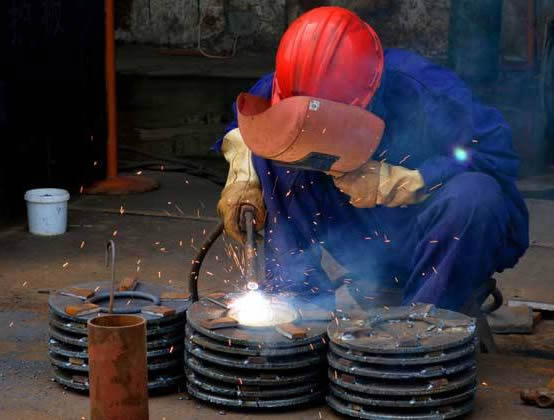
CO2气体保护焊是利用CO2气体作为电弧介质并保护焊区电弧焊,是熔化极气体保护焊。因其生产效率高、成本低、熔透性好、焊接变形小、焊接质量高、适应范围广以及操作方便等优点,因而被广泛应用于港口起重机械,汽车和船舶等机械制造行业。然而其带来的优点的同时,由于焊接人员、焊接设备、焊接材料、焊接工艺和焊接环境等的原因,焊接缺陷也伴随而生。
V形和Y形坡口的加工和施焊方便(不必翻转焊件),但焊后容易产生角变形。