
主要是指熔化金属自坡口背面流出,形成穿孔的缺陷。产生的原因是:1、焊件装配不当,如坡口尺寸不合要求,间隙过大。 2、焊接电流太大。3、焊接速度太慢。 4、操作技术不佳。
第二层以后的焊接采用连续焊法,要注意减少工艺缺陷,焊接电流要适中,对于碳素钢和低合金钢焊件,焊后要控制缓慢冷却,为获得组织性能好的接头和为气体逸出创造条件,对于奥氏体不锈钢焊件,则要求选择较小的焊接工艺规范,焊后自然冷却或使之快冷,防止因过热产生晶间腐蚀的倾向。
弧焊变压器:它实际上是一种特殊的降压变压器。它将220伏或380伏的电源电压降到60—80伏(即焊机的空载电压)以满足引弧的需要。焊接时电压会自动下降到电弧正常工作所需的电压(30—40伏)。输出电流从几十安到几百安,可根据需要调节电流的大小。
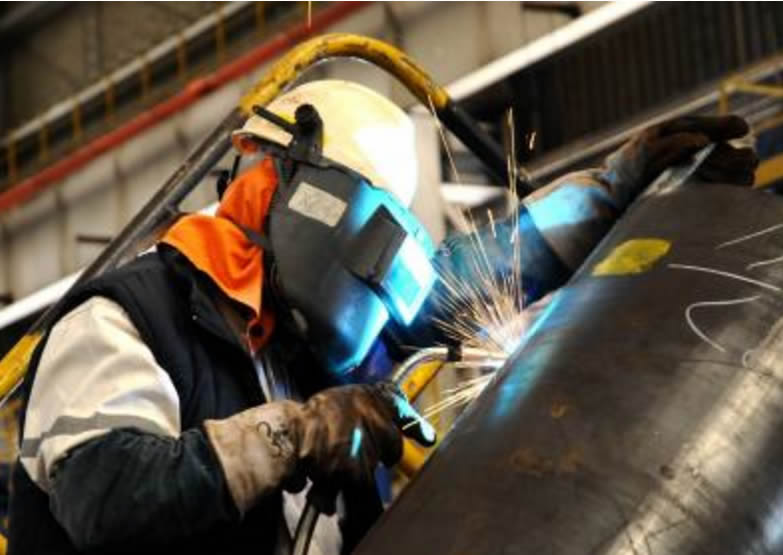
比较常用的焊接技术是:氩弧焊,二氧化碳焊接和手工电焊。都需要经过正规的焊工培训后取得焊工证方可上岗操作。
焊条角度,焊条与焊接方向的夹角在90度时,电弧集中,熔池温度高,夹角小,电弧分散,熔池温度较低,如12mm平焊封底层,焊条角度:50-70度,使熔池温度有所下降,避免了背面产生焊瘤或起高。又如,在12mm板立焊封底层换焊条后,接头时采用90-95度的焊条角度,使熔池温度迅速提高,熔孔能够顺利打开,背面成形较平整,有效地控制了接头点内凹的现象。
加强电焊工个人防护措施,加强个人防护,可以防止焊接时产生的有毒气体和粉尘的危害。作业人员必须使用相应的防护眼镜、面罩、口罩、手套,穿白色防护服、绝缘鞋,决不能穿短袖衣或卷起袖子,若在通风条件差的封闭容器内工作,还要佩戴使用有送风性能的防护头盔。
焊丝采用与管道化学成分相同或相当的焊丝,焊丝直径以Φ1.6~Φ2.0mm为宜,焊丝表面不得有锈蚀和油污等。
同时,由于直流钨极氩弧焊的稳定焊接电流可调节的极为微小,3-5A即可稳定焊接,所以能焊接其他常见焊接方式无法焊接的极薄板材,包括普通金属及其合金。
氩弧焊有一定的帮助。外填丝可以用于打底和填充,是用较大的电流,其焊丝头在坡口正面,左手捏焊丝,不断送进熔池进行焊接,其坡口间隙要求较小或没有间隙。
问题三:为了在焊接中保护眼睛,应该选择什么样的遮光号呢? 答:一些人认为遮光率是与保护眼睛的程度相联系的,因此数值越大越能更好的保护眼睛。但是实际上光控面罩能过滤掉绝大部分的有害紫外线和红外线,所以遮光号的选择只是舒适不舒适的问题。遮光号的数值只是表示了特定遮光号下所提供的遮光水平,焊接工人应该选择一种较舒适的方式,并且要在特定应用条件下保持好的可见度。
目地是把铁素体化的铸铁件淬火成马氏体,进而提升钢的强度、抗压强度和耐磨性能,充分发挥钢才的特性发展潜力。但淬火马氏体并不是调质处理规定的*终机构。因而在淬火后,务必配上适度的回火。淬火马氏体在不一样的回火温度下,能够有不一样的物理性能,以考虑各种专用工具或零件的应用规定。
检查电缆连接处的螺钉紧固,螺丝规格为六角螺栓M10×30,平垫、弹垫齐全,无生锈氧化等不良现象; 三、焊机冷却风扇转动是否灵活、正常。四、检查接线处电缆裸露长度小于10mm。
采用短弧操作,防止产生气孔,利于坡口根部熔透,防止产生未焊透和未熔合,同时要防止产生内凹和塌陷,并做到更换焊条时接头处饱满。根焊焊完后,应彻底清除表面熔渣和飞溅,尤其是焊缝与坡口表面交界处应清理干净,避免在下层焊道焊接时产生夹渣。
焊接的分类方法很多,若按焊接过程中金属所处的状态不同,可把焊接方法分为熔焊、压焊和钎焊三大类,每一类又包括许多焊接方法。熔焊是在焊接过程中,将焊件接头加热至融化状态而不加压力完成的焊接方法。如气焊、手工电弧焊等。
裂纹的分类, 根据裂纹尺寸大小,分为三类:宏观裂纹:肉眼可见的裂纹。(2)微观裂纹:在显微镜下才能发现。(3)超显微裂纹:在高倍数显微镜下才能发现,一般指晶间裂纹和晶内裂纹。
问题一:什么是电弧?自动变光电焊帽能防止电弧对眼睛的伤害吗?答:电弧是在焊接过程中眼睛较不愿意直接接触到的。电弧释放的几种射线包括:紫外线、红外线和高强度的可见光。紫外线和红外线会对人的眼睛造成较久性的伤害;
电极工作面尺寸其工作面尺寸参见下表。目前点焊时主要采用锥台形和球面形两种电极。锥台形的端面直径d或球面形的端部圆弧半径R的大小,决定了电极与焊件接触面积的多少,在同等电流时,它决定了电流密度大小和电极压强分布范围。一般应选用比期望获得熔核直径大20%左右的工作面直径所需的端部尺寸。