更新时间:2026-10-31 19:27:02 浏览次数:546 返回列表
直流正接法:焊件接正极,钨极接负极,这样焊接时,电子高速冲向焊件,焊接温度高,熔池深而窄。正离子冲向钨极,钨极热量低损耗小。该方法适用于耐热钢、合金钢、不锈钢、铜、钛等金属的焊接。
焊接时,焊缝要留有足够的间隙3-5mm,便于形成弧坑,右手拿焊枪尽量压低焊枪钨极,左手拿焊丝,使用拇指和中指夹住焊丝往前送,送焊丝时要保持连续性和稳定性,两手之间要配合好,保持焊缝平整,眼睛要时刻观察到熔池的深浅和焊液的流动,电流要按规定调整,禁止电流过大。喷嘴氩气保持在5ml,保护气保持在25ml,背面保持在20ml,保证保护罩过后焊缝不变色。两遍焊接时,要留一定的冷却时间,使表层温度降到200℃以下 ,否则极易产生裂纹脆化,焊接位置尽量采用平焊和管口转动焊。焊接时屋内要干燥无尘土,风速小于2米/秒,风大易造成电弧不稳,封顶焊接时尽量采用脉冲装置,使焊缝成型美观。
第三类是压力容器焊工证:是中华人民共和国特种设备作业人员证的一个工种,由国家质量监督检验检疫总局监制,省级质量技术监督部门决定具体的发证分级范围,负责对考核发证工作的日常监督管理。
立焊位置焊缝倾角90°(立向上),270°(立向下)的焊接位置,见图1—15(c)。(4)仰焊位置对接焊缝倾角0°,180°;转角270°的焊接位置,如图1—15(d)。
学员每天上下午全日训练,确保实用的练习实践和内容项目与企业用工完全一致。学员毕业前教练选择岗前模拟项目进行现场考核。按企业标准训练,按企业工作要求进行现场考核。学员毕业前组织学员进行企业用工考核和焊工操作证考试。
因为有一定的技术性和技能要求,不同水平的焊工所焊接产品的效果和质量区别较大。高水平的焊工工资是很高的。一般水平的焊工在江苏地区的较低收入在3000元左右,如果是记件工资可能会更高些。
因焊接过程中会产生电弧、金属熔渣,如果焊工焊接时没有穿戴好电焊专用的防护工作服、手套和皮鞋,尤其是在高处进行焊接时,因电焊火花飞溅,若没有采取防护隔离措施,易造成焊工自身或作业面下方施工人员皮肤灼伤。
普通直流氩弧焊机:可以焊接除了铝镁之外的几乎所有金属,因为这种焊接方式是用电弧加热后利用惰性气体来保护焊缝的熔化金属,焊接过程中由于惰性气体的保护,几乎没有其他杂质和元素来参与焊接过程,基本由被焊金属自己熔化再凝结的过程完成,因此可以获得相当高品质的焊缝。
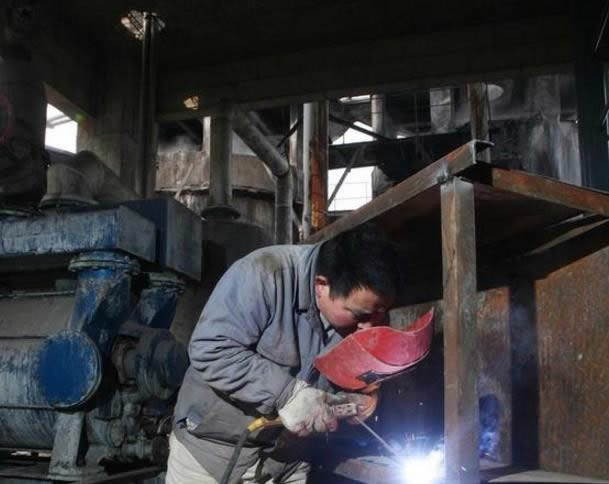
气焊通常只适用于焊接厚度小于5mm的薄板。为避免产生较大的变形,焊接接头主要采用对接接头。由于气焊对接头表面的油污、铁锈以及水分等比较敏感,因此,须重视对焊件的焊前清理工作。
干伸过长:焊丝伸出长度太长时,焊丝的电阻热越大,焊丝熔化速度加快,易造成焊丝成段熔断,飞溅大,熔深浅,电弧燃烧不稳。同时气保护效果不好。
我个人认为焊接速度要快,不然速度慢的话,焊缝高温氧化了。颜色就会很难看。当然电流要大,这就要看个人技术水平。温度要控制好保护再好些其实碳钢也能焊接出来黄色的或者是带点紫红色。
焊接能力训练点,通过对简单工件进行焊接,培养学生的焊接工艺分析能力,动手操作能力,为今后从事生产技术工作打下坚实的基础。
一类是IC卡焊工证:焊工作业须有的焊工证是各省安全生产监督管理局(简称省安监局)颁发的IC卡焊工证,凡从事焊工作业,这个IC卡焊工证就是须持有的证件,否则查到无证将会被依法处理。
盖面焊。氩弧焊打底后应立即进行盖面焊,若不及时进行,再次焊接时应注意检查打底焊表面是否有污物和锈蚀等,如果有,应先清除。通常,打底焊缝的高度为3mm左右,对于薄壁管来说,占总体壁厚的50%~80%。这时的盖面焊既要填满低于表面部分的焊道,又要焊出一定的加强高度,难度较大。
产生气孔的原因有以下三方面:焊丝内脱氧元素不足在研究二氧化碳气体保护焊的初期,曾因为焊丝内没有足够的脱氧元素,而在焊缝内出现气孔。如用H08焊丝在低碳钢板上堆焊,整条焊缝都有外部气孔,焊缝表面呈现出氧化颜色这些气孔是由CO2气体而引起。当焊丝中含有足够的脱氧元索,就可以完全避免产生此种气孔。
为克服弧坑缺陷,可采用下述方法收尾: 1)反复断弧收尾法:焊条移到焊缝终点时,在弧坑处反复熄弧、引弧数次,直到填满弧坑为止。此方法适用于薄板和大电流焊接时的焊缝收尾,但不适于碱性焊条的收尾。2)划圈收尾法:焊条移到焊缝终点时,在弧坑处作圆圈运动,直到填满弧坑再拉断电弧,此方法适用于厚板的收尾。
CO2气体保护焊是利用CO2气体作为电弧介质并保护焊区电弧焊,是熔化极气体保护焊。因其生产效率高、成本低、熔透性好、焊接变形小、焊接质量高、适应范围广以及操作方便等优点,因而被广泛应用于港口起重机械,汽车和船舶等机械制造行业。然而其带来的优点的同时,由于焊接人员、焊接设备、焊接材料、焊接工艺和焊接环境等的原因,焊接缺陷也伴随而生。
管道运输在国民经济发展中有巨大的推动作用,因为它具备费用低、运输量大等优点。焊接是管道安装的主要工序,焊接质量的好坏直接关系到管道能否可靠运行,对焊工提出较高的要求。既要保证质量,又要保证工期,那么氩电联焊将是良好的选择。