更新时间:2026-10-11 16:36:02 浏览次数:216 返回列表
正确的选用钨极和气体流量。 首先,要从焊接工艺卡上得知焊接电流的大小等工艺参数。然后选用钨极(一般来说直径2.4mm用的比较多,它的电流适应范围是150~250A,铝例外)。 再根据钨极的直径选用多大的喷嘴,钨极直径的2.5~3.5倍是喷嘴的内径。之后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气体的流量。钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
焊接冶金过程产生的,焊后残留在焊缝金属中的非金属杂质如氧化物、硫化物等,称为夹渣。钨极电流过大或与焊丝碰撞而使端头熔化落人熔池中,产生夹钨。
焊接气孔的形成机理,常温固态金属中气体的溶解度只有高温液态金属中气体溶解度的几十分之一至几百分之一,熔池金属在凝固过程中,有大量的气体要从金属中逸出来。当凝固速度大于气体逸出速度时,就形成气孔。
滤光玻璃的外面应安装保护板,保护滤光玻璃不被飞溅颗粒打坏。保护板一般采用玻璃板或塑料板。滤光板后面还可安装放大镜,用来更清晰地观察熔池,而滤光玻璃应具有足够的韧性,以防止被飞行物体碰撞后破裂。
弧光辐射、射线、高频电磁场和热辐射。其中,弧光辐射在所有有害因素中居于第三位,对工人的危害十分大。工业焊接过程中,热源在1000度以上,能产生强光、紫外线、红外线等射线,而人的眼睛中的水晶体对射线较为敏感,受到X射线辐射后,数小时就令眼睛充血,长时间接触强烈紫外线,可产生电光性眼炎并有眼痛、流泪、怕光、异物感等,严重者可导致白内障。
电气焊培训学校不仅要传授电焊技能,更对电焊作业人员应进行必要的职业安全卫生知识教育,提高其自我防范意识,降低职业病的发病率。同时还应加强电焊作业场所的尘毒危害的监测工作以及电焊工的体检工作,及时发现和解决问题。
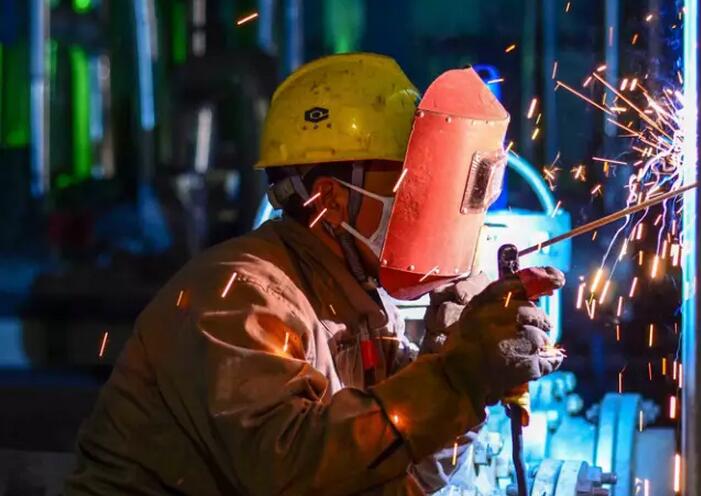
凹坑指焊缝表面或背面局部的低于母材的部分。 凹坑多是由于收弧时焊条(焊丝)未作短时间停留造成的(此时的凹坑称为弧坑),仰立、横焊时,常在焊缝背面根部产生内凹。凹坑减小了焊缝的有效截面积,弧坑常带有弧坑裂纹和弧坑缩孔。
焊前准备(1)阅读焊接工艺卡,了解施焊工件的材质、所需要的设备、工具和相关工艺参数,其中包括选用正确的焊机(如焊接铝合金则需要用交流焊机),
安全为上。焊前要拿稳,焊点要看准,引弧成败在一瞬,平焊、立焊、对角焊,埋弧、氩弧全展现。那么焊工入门哪里学呢?
防止措施: (1)彻底清除焊件上的油,锈,水;(2)更换气体; (3)检查或串接预热器; (4)清除附着喷嘴内壁的飞溅物;(5)检查气路有无堵塞和折弯处;(6)加强操作工人的培训; (7)采取挡风措施减少空气对流;(8)选择合理电压;
是指沿着焊趾,在母材部分形成的凹陷或沟槽,它是由于电弧将焊缝边缘的母材熔化后没有得到熔敷金属的充分补充所留下的缺口。
细节细节细节!焊前再准备,焊接工艺卡封塑后张贴在焊口附近便于焊工查看工艺参数;对施焊的焊口进行项目、材质、规格、焊口号、焊材进行标注;焊前再次确认焊材牌号,谨防错用焊材;
怎样能让铁水不向下坠呢?方法只有很多,较直接就是调小焊接电流控制溶化铁水的面积,做导体的钨极端部在焊接处来回摆动,也就是所谓的摇把,让钨极所到之处铁水小面积的溶化.钨极离开的地方瞬间凝固.电流过小会形成粗糙的鱼鳞纹.电流恰当就会形成平滑有规律的鱼鳞花纹.方法有很多决定成型好坏的因素也很多,主要是要灵活掌握,熟能生巧。
焊条的移动速度对焊缝质量、焊接生产率有很大的影响。如果焊条移动速度太快,则电弧来不及熔化掉足够的焊条与母材金属,易产生未焊透或焊缝较窄;若焊条移动速度太慢,则会使熔池温度过高,从而烧穿焊件,还引起焊瘤、焊道太宽、金属堆积、焊缝过高、外形不整齐等现象。在焊接较薄焊件时容易焊穿。故要求焊条的移动速度必须适当才能使焊缝均匀。
其优点因为焊丝在坡口的反面,可以清晰地看清钝边和焊丝的熔化情况,眼睛的余光也可以看见反面余高的情况,所以焊缝熔合好好,反面余高和未熔合可得到很好的控制。缺点是操作难度大,要求焊工有较为熟练的操作技能,因为间隙大,因此焊接量有相应增加,间隙较大所以电流偏低,工作效率比外填丝要慢。动幅度大,所以无法在有障碍处施焊。
CO2焊接的特点:(1)在焊接电弧高温作用下CO2会分解成CO、O2和O,对电弧具有叫强烈的压缩作用,从而导致该焊接方法的电弧形态具有弧柱直径较小,弧跟面积小且往往难于覆盖焊丝端部全部熔滴的特点,因此熔滴受到的过渡阻力(斑点力)较大而使熔滴粗化,过渡路径轴向性变差,飞溅率大;
主要控制焊接电流、焊接速度、氩气流量三个参数。与手工焊相比,电弧和熔池可见,操作方便;可焊接活性金属的薄板结构;焊缝质量好,接头强度可达母材的80%~90%。1930年美国发明惰性气体保护焊,1957年中国开始使用钨极氩弧焊。可焊接不锈钢、高温合金、钛合金、铝合金等材料,用于核能、航空航天、船舶、电子、冶金等工业。