
氩气表中的流量计的刻度1格为1MP,1格表示氩气流量1L/min,浮球所指的刻度为流量值开关的旋转方向:顺时针旋转为关,逆时针旋转为开。氩气表(氩气流量计).
氩气保护可隔绝空气中氧气、氮气、氢气等对电弧和熔池产生的不良影响,减少合金元素的烧损,以得到致密、无飞溅、质量高的焊接接头;氩弧焊的电弧燃烧稳定,热量集中,弧柱温度高,焊接生产效率高,热影响区窄,所焊的焊件应力、变形、裂纹倾向小;
盖面焊。氩弧焊打底后应立即进行盖面焊,若不及时进行,再次焊接时应注意检查打底焊表面是否有污物和锈蚀等,如果有,应先清除。通常,打底焊缝的高度为3mm左右,对于薄壁管来说,占总体壁厚的50%~80%。这时的盖面焊既要填满低于表面部分的焊道,又要焊出一定的加强高度,难度较大。
由于自己的特点,其应用也有一定的局限性,主要为:(1)焊接位置的限制,由于焊剂保持的原因,如不采用特殊措施,埋弧焊主要用于水平俯位置焊缝焊接,而不能用于横、立、仰焊;(2)焊接材料的局限,不能焊接铝、钛等氧化性强的金属及其合金,主要用于焊接黑色金属;(3)只适合于长焊缝焊接切,且不能焊接空间位置有限的焊缝;(4)不能直接观察电弧;(5)不适用于薄板、小电流焊。
气割设备主要是割炬和气源。割炬是产生气体火焰、传递和调节切割热能的工具,其结构影响气割速度和质量。采用快速割嘴可提高切割速度,使切口平直,表面光洁。手工操作的气割割炬,用氧和可燃气体的气瓶或发生器作为气源。半自动和自动气割机还有割炬驱动机构或坐标驱动机构、仿形切割机构、光电跟踪或数字控制系统。大批量下料用的自动气割机可装有多个割炬和计算机控制系统。
当然,有把握的话也可以采用药芯焊丝进行免充氩保护的焊接。由于仰焊位质采用内添丝法焊接,定位焊的位置在3点或9点,这样在氩弧焊打底的过程中,能够方便地通过平焊位置的坡口间隙观测仰焊部位焊缝根部的熔池,这与常规焊接有点不同。
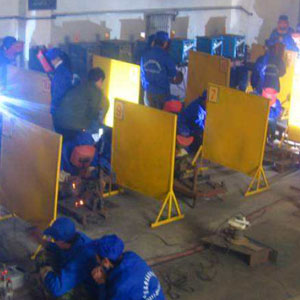
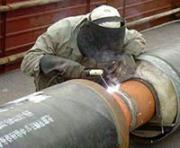
氩电联焊具有焊接质量高、焊接速度快、射线探伤合格率高、焊工易于掌握等特点,而被管道安装单位广泛应用。下面,氩电联焊培训国强电焊简要介绍其工艺原理及特点。
挠性焊枪,为了在狭窄看不到的空间施焊,必须要将焊枪(通常为钨极氩弧焊焊枪,为的是氩弧焊打底焊时使用)弯曲,便出现了挠性钨极氩弧焊焊枪;目前在焊机焊材店都有卖,也可以自己改装。其它准备工作与平时焊接管道相似。
氩弧焊是什么?其实氩弧焊是使用氩气作为保护气体的一种焊接技术!氩弧焊把氩气做为保护气体的焊接,弧长一般取1-1.5倍钨电极直径,针尖露出1-1.5cm,焊枪角度为50-60,电流60-90A,氩气流量为5-10,电流要根据焊速来调整,电流大小与焊速成正比。
产生气孔的主要原因:母材或填充金属表面有锈、油污等,焊条及焊剂未烘干会增加气孔量,因为锈、油污及焊条药皮、焊剂中的水分在高温下分解为气体,增加了高温金属中气体的含量。焊接线能量过小,熔池冷却速度大,不利于气体逸出。焊缝金属脱氧不足也会增加氧气孔。
半自动焊常出现的焊接缺陷,管道环焊缝平焊、仰焊两处位置经常是在进行热焊时由于熔池温度过高,焊道熔深增大,且因受重力作用,铁水下滴,造成焊道烧穿或在仰焊位置形成根焊内凹。
增大焊接电流能提高生产效率。使熔深增大,但电流过大易造成焊缝咬边和烧穿等缺陷,降低接头的机械性能。焊接时,焊接电流的选择可以从以下几个方面考虑: 1)根据焊条直径和焊件厚度选择。焊条直径越大,焊件越厚,要求焊接电流越大。平焊低碳钢时,焊接电流I(单位A)与焊条直径d(单位mm)的关系式为: I=(35---55)d 。
适用范围:目前CO2气体保护焊广泛应用于机车制造、船舶制造、汽车制造、采煤机械制造等领域。适用于焊接低碳钢、低合金钢、低合金高强钢,但是不适合于焊接有色金属、不锈钢。尽管有资料显示CO2气体保护焊可以用于不锈钢的焊接,但不是焊接不锈钢的首选。
普通电焊工培训流程较为简单,一般就是焊条手把平焊立焊。高级焊工也叫高压焊工,培训内容:管道氩电联焊,向下焊,自动焊这种高要求的焊工技术。一般待遇在9千到1万五,比普通焊工高2倍以上。随着国家经济建设,对高压焊工的社会需求量越来越多了。招工单位原则上都是以招高压焊工为准,来确定生产率。如图:洛阳某电焊学校招工热闹场面。
比较常用的焊接技术是:氩弧焊,二氧化碳焊接和手工电焊。都需要经过正规的焊工培训后取得焊工证方可上岗操作。
焊接夹渣的危害,点状夹渣的危害与气孔相似,带有尖角的夹渣会产生尖端应力集中,尖端还会发展为裂纹源,危害较大。焊接裂纹,焊缝中原子结合遭到破坏,形成新的界面而产生的缝隙称为裂纹。
焊接速度对焊缝内部与外观的质量都有重要影响,当电流电压一定时:焊速过快:熔深、熔宽、余高减小,成凸型或驼峰焊道,焊趾部咬肉。焊速过快时,会使气体保护作用受到破坏,易产生气孔。同时焊逢的冷却速度也会相应加快,因而降低了焊逢金属的塑性和韧性。并会使焊逢中间出现一条棱,造成成型不良。
焊接的介绍焊接:通常是指金属的焊接。是通过加热或加压,或两者同时并用,使两个分离的物体产生原子间结合力而连接成一体的成形方法。分类:根据焊接过程中加热程度和工艺特点的不同,焊接方法可以分为三大类。
焊接是现代工业生产中不可缺少的先进制造技术,随着科学技术的发展,焊接技术越来越受到各行各业的密切关注,广泛应用于机构、冶金、电力、锅炉和压力容器。建筑、桥梁、船舶、汽车、电子、航空航天、军工和军事装备等生产部门。