使用焊炬和割炬安全事项,使用焊炬必须先检查吸射性能和气密性,焊炬的各连接部位、气体能道及调节阀等处,不得沾有油脂。焊炬点火时,应先开乙炔阀点燃,后开氧气阀调节火焰;关火时,应先关乙炔,后关氧气。停止使用时,严禁将焊炬、胶管和气源做永久性连接使用割炬时,应清理干净工作表面的漆皮、锈层等,而且不能在水泥地上作业,以防锈水和水泥遇高温爆溅伤人。
碳钢焊条的型号由字母“E”四位数字组成。字母“E”表示焊条;前两位数字表示熔敷金属抗拉强度的较小值,碳钢焊条分E43(熔敷金属抗拉强度≥420Mpa)和E50(熔敷金属抗拉强度≥490Mpa)两个系列;第三位数字表示焊条的焊接位置,“0”及“1”表示焊条适用于全位置焊接(平、立、仰、横焊),“2”表示焊条适用于平焊及平角焊,“4”表示焊条适用于向下立焊;第三位和第四位数字组合时表示焊接电流种类及药皮类型。
咬边的危害是降低接头的强度,容易形成应力集中。预防的对策是:选择工艺参数要合适,操作技术要熟练,严格控制熔池形状和大小,熔池应填满,焊速合适,位置准确。
操作时将焊丝弯成合适的弧状,便于拿焊丝的手选择相对开阔的位置,使动作灵活,容易将焊丝送到熔池,还可防止焊丝干扰焊工的视线。对于厚壁管宜采用多层多道焊弧形状焊丝紧贴焊缝坡口一侧减小摆动幅度和送丝动作,使焊道较薄。焊完一道再焊另一道这样可以降低焊缝层间温度,防止焊缝夹渣及因温度过高引起根部焊缝二次熔化。
常用直流焊机以弧焊整流器为主。在直流电焊机的发展过程中,经历了从弧焊发电机(AX系列)到弧焊整流器(ZX系列)再到逆变式弧焊整流器共五代的发展。其中弧焊整流器包括ZX1/ZX3系列动铁心/动圈式硅整流器、ZXG或ZX系列磁放大器式硅整流器、晶闸管式硅整流器三代发展。弧焊发电机(AX系列)由于能耗高、噪声大、成本高,所以国家已明确宣布淘汰。
检查工件是否合格:是否有油、锈等脏物(焊缝20mm内必须干净、干燥) 坡口角度、间隙、钝边是否合适。坡口角度、间隙大、则曾大焊接量大,易产生焊瘤。坡口角度小、间隙小、钝边厚则容易产生未熔合和焊不透。一般来说坡口角度为30°~32°,间隙为0~4mm,钝边为0~1mm。定位焊的长度、点数是否达到要求,定位焊本身要没有缺陷。
电阻焊利用不同金属表面在相互接近时,接触面存在的界面电阻来进行焊接。当上下两个电极从两侧压住想要连接的母材金属板并通以大电流时,两板界面处将由于界面电阻的存在而产生极大的焦耳热,从而局部熔化并实现连接。
所谓焊补,就是将熔化的金属液体浇注于需要连接的部件边缘处,等金属液体遇冷凝固后再通过锻打、研磨去除外观毛刺的焊接手法。这些专业术语听起来未免有些生硬,可是说到利用焊补这门手艺来吃饭的补锅匠,大家可能就会恍然大悟了。
一步提升,另外这个行业技术性也比较强,这也是由这个工种决定的,工资待遇一般也都比较好,主要可从事于大型钢构企业、机加工企业、路桥工程等企业,并且技术比较好的话也可以独立创业。
凹坑指焊缝表面或背面局部的低于母材的部分。 凹坑多是由于收弧时焊条(焊丝)未作短时间停留造成的(此时的凹坑称为弧坑),仰立、横焊时,常在焊缝背面根部产生内凹。凹坑减小了焊缝的有效截面积,弧坑常带有弧坑裂纹和弧坑缩孔。
电焊培训作业注意事项:A在移动电焊机的时候,要先切断电源才能移动。B高处焊接(2米以上)应办理高处作业许可证和遵守高处作业安全操作规程。
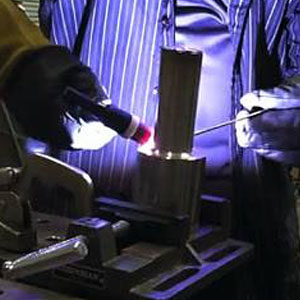
学员每天上下午全日训练,确保实用的练习实践和内容项目与企业用工完全一致。学员毕业前教练选择岗前模拟项目进行现场考核。按企业标准训练,按企业工作要求进行现场考核。学员毕业前组织学员进行企业用工考核和焊工操作证考试。
镀锌电焊网是铁质筛网中防腐蚀性能较高的,同样也是铁质网类中用途较广的网类之一,其高效的防腐蚀性能在养殖业,建筑业等多方面都倍受喜爱。其平滑整齐的网面,不但增加了本身的美感,而且也能起到一定的装饰作用。
直流正接法:焊件接正极,钨极接负极,这样焊接时,电子高速冲向焊件,焊接温度高,熔池深而窄。正离子冲向钨极,钨极热量低损耗小。该方法适用于耐热钢、合金钢、不锈钢、铜、钛等金属的焊接。
难点化解办法1、对一些基础概念,仔细、重点地讲解;2、通过画一些示意图,讲解那些不容易观察和注意的情况;3、通过实际操作,使理论和实践有机地结合在一起。
气保焊初学者的技巧三:焊枪操作基础:引弧及焊接完成时的操作:因为引弧及焊接完成时容易出现缺陷,所以操作焊枪时一定要遵守喷嘴-工件间距离及焊枪角度。在引弧前的间隔,受到焊丝接触时的冲击而回升,注意勿使焊枪因冲击而会升。
电弧焊往往会在工件表面形成烧蚀的痕迹,同时也会产生突出的焊缝。对整体造型平滑度有要求的场合,还需要对焊缝表面进行细致的打磨,这样涂上油漆后焊接的痕迹就非常不明显了。爷爷制作的这只“佩奇”由于进行过涂装,因此看不太出焊缝。不过作为眼睛的螺栓下部还是有烧蚀的痕迹,可见爷爷的做工还有改进之处。
检查焊机机壳接地牢靠,检查焊机外观是否良好、无严重变形。、电源开关、电源指示灯及调节手柄旋纽是否保持完好,电流表,电压表指针是否灵活、准确,表面清楚无裂纹。表盖完好且开关自如。
氩弧的特点(1)焊缝质量高,由于氩气是一种惰性气体,不与金属起化学反应,合金元素不会被烧损,而氩气也不熔于金属,焊接过程基本上是金属熔化和结晶的过程,因此,保护较果好,能获得较为纯净及高质量的焊缝。
虽然在焊接过程中存在这样那样的职业危害影响焊工身体健康,但是只要采取防护措施是可以将危害程度减轻或削弱的。