
成本低:经综合测定,发现氩电联焊比手工电弧焊可以降低施工综合成本10%——20%,比氩弧焊可以降低施工综合成本5%——15%,而且焊口成型好,返修率低,降低了综合成本。
焊缝的起头是指刚开始焊接处的焊缝。这部分焊缝的余高容易增高,这是由于开始焊接时焊件温度较低,引弧后不能迅速使这部分金属温度升高,因此熔深较浅,余高较大。为减少避免这种情况,可在引燃电弧后先将电弧稍微拉长些,对焊件进行必要的预热,然后适当压低电弧转入正常焊接.
一般来说,焊接是一种利用加热或加压的方式接合金属或其他热塑性塑料,在焊接接头处形成冶金结合,使之连接为整体的工艺技术。相互连接的材料可以是同种金属,也可能是异种金属,甚至是金属和陶瓷。
直流反接:当工件接阴极,焊条接阳极时,称为直流反接,此时工件受热较小,适合焊接薄小工件。采用交流焊机焊接时,因两极极性不断交替变化,故不存在正接或反接问题。
预压(F>0,I=0)这个阶段包括电极压力的上升和恒定两部分。为保证在通电时电极压力恒定,预压时间必须保证,尤其当需连续点焊时,须充分考虑焊机运动机构动作所需时间,不能无限缩短。

半自动焊常出现的焊接缺陷,管道环焊缝平焊、仰焊两处位置经常是在进行热焊时由于熔池温度过高,焊道熔深增大,且因受重力作用,铁水下滴,造成焊道烧穿或在仰焊位置形成根焊内凹。
焊道过烧能严重降低接头的使用性能,必须找出产生原因,制定预防措施。
虽然在焊接过程中存在这样那样的职业危害影响焊工身体健康,但是只要采取防护措施是可以将危害程度减轻或削弱的。
低真空电子束焊。工作室与电子枪被分为两个真空室,工作室的真空度为10-1~15Pa,适用于较大型的结构件,和对氧、氮不太敏感的难熔金属。非真空电子束焊。需另加惰性气体保护罩或喷嘴,焊件与电子束流出口的距离应控制在10mm左右,以减少电子束与气体分子碰撞造成的散射。非真空电子束焊适用于碳钢、低合金钢、不锈钢、难熔金属及铜、铝合金等的焊接,焊件尺寸不受限制。
首先,焊接冶金温度高,相界大,反应速度快,当电弧中有空气侵入时,液态金属会发生强烈的氧化、氮化反应,还有大量金属蒸发,而空气中的水分以及工件和焊接材料中的油、锈、水在电弧高温下分解出的氢原子可溶入液态金属中,导致接头塑性和韧度降低(氢脆),以至产生裂纹。
大纲重点1、焊接的基本概念,手弧焊机的种类、构造、性能、特点和使用方法;2、焊接电弧的组成及溶池的组成; 3、焊条的组成和作用,常用的结构焊条的种类、牌号、含义及应用;4、手弧焊机接线方法;5、手工电弧焊的电流的调节,引弧与灭弧,运条及平堆焊焊接方法;6、常见的焊接接头形式,坡口及焊接的空间位置;7、手工电弧焊的安全技术。
从仰焊位置到立焊位置的打底焊采用内添丝断续添丝法,当焊丝末端送入熔池边缘被熔化后,即将焊丝移离熔池,稍停一会儿,再将焊丝末端送入熔池边缘,按照这样的顺序断续地点滴送入熔池。从立焊位置到平焊位置时,将内添丝改为外添丝焊丝端部紧贴在钝边位置用连续添丝法均匀地将焊丝送入熔池,这样打底焊缝反面成形比较平整美观。
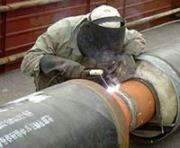
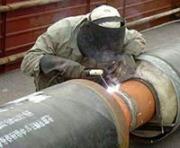
氩电联焊具有焊接质量高、焊接速度快、射线探伤合格率高、焊工易于掌握等特点,而被管道安装单位广泛应用。下面,氩电联焊培训国强电焊简要介绍其工艺原理及特点。
激光焊时能进行精确的能量控制,因而可以实现精密微型器件的焊接。它能应用于很多金属,特别是能解决一些难焊金属及异种金属的焊接。
预压(F>0,I=0)这个阶段包括电极压力的上升和恒定两部分。为保证在通电时电极压力恒定,预压时间必须保证,尤其当需连续点焊时,须充分考虑焊机运动机构动作所需时间,不能无限缩短。