更新时间:2026-09-01 04:54:02 浏览次数:141 返回列表
焊接时外观缺陷(表面缺陷)是指不用借助于仪器,从工件表面可以发现的缺陷。常见的外观缺陷有咬边、焊瘤、凹陷及焊接变形等,有时还有表面气孔和表面裂纹。单面焊的根部未焊透等。
按裂纹产生的原因分,又可把裂纹分为:(1)再热裂纹:接头冷却后再加热至500~700℃时产生的裂纹。再热裂纹产生于沉淀强化的材料(如含Cr、Mo、V、Ti、Nb的金属)的焊接热影响区内的粗晶区,一般从熔合线向热影响区的粗晶区发展,呈晶间开裂特征。
学员每天上下午全日训练,确保实用的练习实践和内容项目与企业用工完全一致。学员毕业前教练选择岗前模拟项目进行现场考核。按企业标准训练,按企业工作要求进行现场考核。学员毕业前组织学员进行企业用工考核和焊工操作证考试。
随着焊接冶金技术与焊接材料生产技术的发展,埋弧焊能焊的材料已从碳素结构钢发展到低合金结构钢、不锈钢、耐热钢等以及某些有色金属,如镍基合金、钛合金、铜合金等。
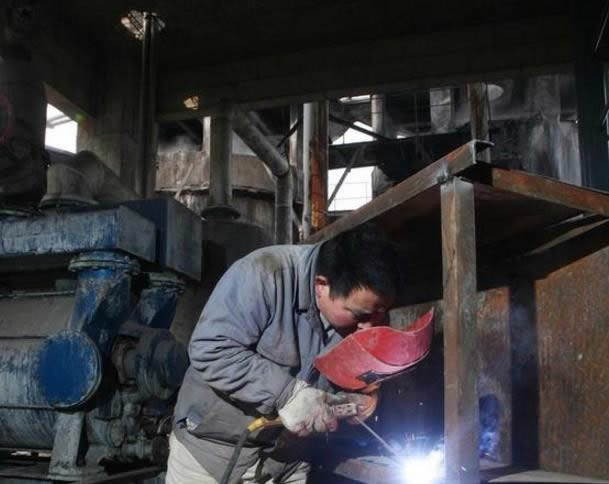
未焊满是指焊缝表面上连续的或断续的沟槽。填充金属不足是产生未焊满的根本原因。规范太弱,焊条过细,运条不当等会导致未焊满。未焊满同样削弱了焊缝,容易产生应力集中,同时,由于规范太弱使冷却速度增大,容易带来气孔、裂纹等。防止未焊满的措施:加大焊接电流,加焊盖面焊缝。
引弧一般采用引弧器(高频振荡器或高频脉冲发生器),钨极与焊件不接触引燃电弧,没有引弧器时采用接触引弧(多用于工地安装,特别高空安装),可用紫铜或石墨放在焊件坡口上引弧,但此法比较麻烦,使用较少,一般用焊丝轻轻一划,使焊件和钨极直接短路又快速断开而引燃电弧。
从仰焊位置到立焊位置的打底焊采用内添丝断续添丝法,当焊丝末端送入熔池边缘被熔化后,即将焊丝移离熔池,稍停一会儿,再将焊丝末端送入熔池边缘,按照这样的顺序断续地点滴送入熔池。从立焊位置到平焊位置时,将内添丝改为外添丝焊丝端部紧贴在钝边位置用连续添丝法均匀地将焊丝送入熔池,这样打底焊缝反面成形比较平整美观。
电极工作面尺寸其工作面尺寸参见下表。目前点焊时主要采用锥台形和球面形两种电极。锥台形的端面直径d或球面形的端部圆弧半径R的大小,决定了电极与焊件接触面积的多少,在同等电流时,它决定了电流密度大小和电极压强分布范围。一般应选用比期望获得熔核直径大20%左右的工作面直径所需的端部尺寸。
产生内凹、接头未熔合和反面脱节影响成形美观,如果是高合金材料还很容易产生裂纹。焊后检查外观合格,人离开时要关闭电源和气。
需要管内充氩气保护进行焊接的钢管(如高合金钢管)要采取有效的充氩措施。对于可不充氩气保护的管道(中、低合金钢)可不采取充氩措施,但要采取措施防止空气在管内流动。
单面焊双面成形的操作方法,不论对碳素钢、低合金钢或不锈钢的焊接,以及采用直流电源或交流电源,尽管焊接性能有很大差别,但其操作要领是一致的,主要要控制以下3个方面。
操作要点换焊条时的接头是难点,一方面收弧时易在背面焊道产生冷缩孔,另一方面接头时易产生焊道脱节。其操作要点是:①收弧前在熔池前方做一熔孔后,再将电弧向坡口一侧带10~15mm收弧或往熔池前的一坡口面上给两滴钢水收弧 ②接头时,在距弧坑10~15mm处起弧,运条至弧坑根部,将焊条沿已有的熔孔下压,听到“噗”声后,停顿2s左右,提起焊条正常焊接③焊接时,焊件背面应保持1/2的弧柱.
焊接接头冷却到较低温度(对钢来说,马氏体转变温度以下,大约为230°C)时产生的裂纹叫做冷裂纹。冷却到室温并在以后的一定时间内才出现的冷裂纹又叫延迟裂纹。裂纹不仅能减少金属的有效截面积,降低接头强度,影响结构的使用性能,而且会造成严重的应力集中。
第二类是焊工证是职业资格证:是由各省、地市的人力资源与社会保障局(厅)统一组织考试,证书盖有该地市职业资格鉴定的公章,证书样本是全国统一的,但是省、地市并不是统一考试。
你所说的高压焊工可du能是指焊锅炉压力容器的焊工吧zhi。现在社会上真正的特dao殊技术工种是很缺的,有锅炉压力容器证的焊工也是比较缺的。但是,要想学是有一定的要求的,要会并不难,难的是要学得精,怕苦怕累的就别学了。其次,锅炉压力容器的焊工证要去考的话,费用也是比较高的。当然,如果你考取了锅炉压力容器的焊工证后,工作就应该是没问题了,或者可以说,很好找。收入应该是还不错的。而且只要按规范要求进行必要的防护,工作是不会有危险的。
氩弧焊,是使用氩气作为保护气体的一种焊接技术。又称氩气体保护焊。就是在电弧焊的周围通上氩气保护气体,将空气隔离在焊区之外,防止焊区的氧化。