
半自动焊常出现的焊接缺陷,管道环焊缝平焊、仰焊两处位置经常是在进行热焊时由于熔池温度过高,焊道熔深增大,且因受重力作用,铁水下滴,造成焊道烧穿或在仰焊位置形成根焊内凹。
焊接环境中的污染因素众多,除了做好个人焊接防护用品的配备,还需要从污染源、传播途径进行改善管理。电气焊培训学校需要结合自身的实际需求、教学特点等制定完善管理监控机制,从而保护焊工学员的安全。
弧柱电场强度较高比之熔化极气体保护焊有如下特点:(1)设备调节性能好,由于电场强度较高,自动调节系统的灵敏度较高,使焊接过程的稳定性提高;
利用焊接电缆线绕在接头两侧,通过焊接引弧时,焊接电流通过电缆绕组产生的感应磁场,来抵消剩磁,从而克服磁偏吹。
焊接材料:根焊采用伯乐φ3.2E6010纤维素焊条;填充、盖面采用林肯E81T8-Gφ2.0药芯自保护焊丝。坡口清理:组对前,首先进行坡口清理。用角向磨光机或电动钢丝刷清除坡口及正反面边缘25mm范围内的油、锈、水及其它污物,直至全部露出金属光泽。
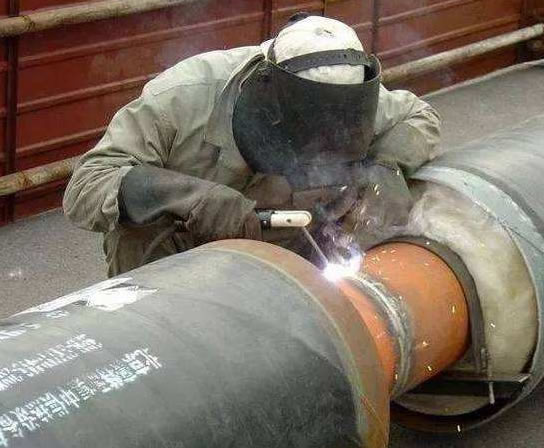
药芯焊丝CO2气体保护焊(FCAW),焊接效率高,焊缝成形好;成本略高,不适合用于打底层焊缝焊接。④实心焊丝CO2气体保护焊(CO2),焊接效率较高,焊缝成形较好;成本较低,因其冲击韧性相对偏低,重要管道焊接时应慎重选择,对焊工技术要求较高。⑤实心焊丝混合气体保护焊(MAG),焊接效率较高,焊缝成形好;成本低,冲击韧性较高,适合重要管道焊接。
适用范围:目前CO2气体保护焊广泛应用于机车制造、船舶制造、汽车制造、采煤机械制造等领域。适用于焊接低碳钢、低合金钢、低合金高强钢,但是不适合于焊接有色金属、不锈钢。尽管有资料显示CO2气体保护焊可以用于不锈钢的焊接,但不是焊接不锈钢的首选。
电焊工安全培训内容1.电焊机外壳,必须接地良好,其电源的拆装应由电工进行。2.电焊机要设单独的开关,开关应放在防雨的闸箱内,拉合时应戴好手套侧向操作。 3.焊钳与把线必须绝缘良好,连接牢固,更换焊条应戴好手套,在潮湿地点工作,应站在绝缘板或木板上。
问题三:为了在焊接中保护眼睛,应该选择什么样的遮光号呢? 答:一些人认为遮光率是与保护眼睛的程度相联系的,因此数值越大越能更好的保护眼睛。但是实际上光控面罩能过滤掉绝大部分的有害紫外线和红外线,所以遮光号的选择只是舒适不舒适的问题。遮光号的数值只是表示了特定遮光号下所提供的遮光水平,焊接工人应该选择一种较舒适的方式,并且要在特定应用条件下保持好的可见度。
焊接技术主要应用在金属母材上。焊工培训学校常见的培训项目有高压焊培训、氩电联焊培训、下向焊培训、氩弧焊培训、气保焊培训等,塑料等非金属材料也可以进行焊接。金属焊接方法有40种以上,但是主要分为熔焊、压焊和钎焊三大类。
三角形运法,焊接时焊条末端分别作连续的斜三角或正三角形运动,并向前移动。 斜三角形运条法适于焊接平、仰位置的T形接头焊缝和有坡口的横焊缝,特点是能够借焊条的摆动来控制熔化金属、焊缝成形良好。
焊接前的清理:材料用滚角机打好坡口,用钢丝刷打磨两侧25mm以内的氧化皮、油脂、毛刺、灰尘等,再用丙酮或乙醇擦试。
再根据钨极的直径选用多大的喷嘴,钨极直径的2.5—3.5倍是喷嘴的内径D=(2.5—3.5)dw其中D表示喷嘴内径(mm),dw表示钨极直径(mm)。较后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气的流量。Q=(0.8—1.2)D,其中Q表示气体流量(L/min)钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
氩弧是一种左右手同时动作的操作,与我们平时生活中的左手画圆右手画方相同,所以建议在刚开始进行氩弧焊培训的人员进行类似的训练,对学习氩弧焊有一定的帮助。可以清晰地看清钝边和焊丝的熔化情况,眼睛的余光也可以看见反面余高的情况,所以焊缝熔合好好,反面余高和未熔合可得很好的控制。缺点是操作难度大,要求焊工有较为熟练的操作技能,因为间隙大,因此焊接量有相应增加,间隙较大所以电流偏低,工作效率比外填丝要慢。
从仰焊位置到立焊位置的打底焊采用内添丝断续添丝法,当焊丝末端送入熔池边缘被熔化后,即将焊丝移离熔池,稍停一会儿,再将焊丝末端送入熔池边缘,按照这样的顺序断续地点滴送入熔池。从立焊位置到平焊位置时,将内添丝改为外添丝焊丝端部紧贴在钝边位置用连续添丝法均匀地将焊丝送入熔池,这样打底焊缝反面成形比较平整美观。
沿焊趾的母材熔化后,未得到焊缝金属的补充,所留下的沟槽称为咬边。有表面咬边和根部咬边两种。产生咬边的原因:电流过大,焊炬角度错误,填丝过慢或位置不准,焊速过快等。钝边和坡口面熔化过深,使熔化金属难于填充满而产生根部咬边,尤其在横焊的上侧。咬边多产生在立脚点焊、横焊上侧和仰焊部位。富有流动性的金属更容易产生咬边。如含镍较高的低温钢、钛金属等。
焊接的介绍焊接:通常是指金属的焊接。是通过加热或加压,或两者同时并用,使两个分离的物体产生原子间结合力而连接成一体的成形方法。分类:根据焊接过程中加热程度和工艺特点的不同,焊接方法可以分为三大类。