更新时间:2026-09-21 02:09:04 浏览次数:578 返回列表
现场焊接时焊条筒均通电保温;对焊口进行通电预热、精准控温;采用校验合格的红外线测温仪对坡口根部温度进行测温,达到标准规定的预热温度后进行氩弧焊打底焊接。
以方便调节起弧电流大小,而不受焊接电流调节旋钮的控制。这样在小电流焊接过程中,就能获得很大推力,从而达到模拟旋转直流焊机的效果。的通风,可以对焊机更好工作和保证更长的使用寿命是非常重要的。
因焊接过程中会产生电弧、金属熔渣,如果焊工焊接时没有穿戴好电焊专用的防护工作服、手套和皮鞋,尤其是在高处进行焊接时,因电焊火花飞溅,若没有采取防护隔离措施,易造成焊工自身或作业面下方施工人员皮肤灼伤。
电焊网片是一种采用优质Q195低碳钢铁丝排焊而成,然后再冷镀(电镀)、热镀、PVC包塑等表面钝化、塑化处理、网面平整、网目均匀、焊点牢固、局部机加工性能良好、稳定、防腐、防蚀性好网格状丝网产品。在电焊网片成型后进行镀锌(电镀或热镀);
镀锌电焊网是铁质筛网中防腐蚀性能较高的,同样也是铁质网类中用途较广的网类之一,其高效的防腐蚀性能在养殖业,建筑业等多方面都倍受喜爱。其平滑整齐的网面,不但增加了本身的美感,而且也能起到一定的装饰作用。
近代以来,随着人类对电、热、超声波、激光等能量形式的掌握水平极大提升,焊接技术也空前繁荣起来。从工艺路径角度来说,目前工业上四种用途较广的钢铁焊接技术分别是电弧焊、气焊、电阻焊和激光焊。
问题二:从事焊接工作如果不佩戴面罩会有什么危害呢?答:眼睛和脸部等是人体直接裸露在外界的器官,容易受各种有害因素的伤害,特别是眼睛受伤害的几率较大。据统计,在中国约有1%至3%的工人受眼外伤,工业部门更高达34%。在焊接工作中,对眼睛和面部皮肤造成直接威胁的有:
烧穿是锅炉压力容器产品上不允许存在的缺陷,它完全破坏了焊缝,使接头丧失其联接飞及承载能力。防治措施:选用较小电流并配合合适的焊接速度,减小装配间隙,在焊缝背面加设垫板或药垫,使用脉冲焊,能有效地防止烧穿。
熔渣的更重要作用是与熔化金属产生物理化学反应或添加合金元素,改善焊缝金属能。手弧焊设备简单、轻便,操作灵活。可以应用于维修及装配中的短缝的焊接,特别是可以用于难以达到的部位的焊接。手弧焊配用相应的焊条可适用于大多数工业用碳钢、不锈钢、铸铁、铜、铝、镍及其合金。
先将坡口两侧各焊上一道焊缝(图2-6中1、2),使间隙变小,然后再进行图2-6中缝3的敷焊,从而形成由焊缝1、2、3共同组成的一个整体焊缝。但是,在一般情况下,不应采用三点焊法。
电焊工工作时必须戴上滤光镜保护眼睛焊接面罩上有滤光镜固定夹,用于安装保护板和滤光玻璃或滤光板。 所有滤光镜或滤光板均可透进一定强度的光线,同时过滤掉一部分弧光。面罩滤光镜的滤光系数应根据焊接电流来选择。
6G白钢焊接位置中,较大级别的操作焊接位置,这个位置的焊丝和运动手法不同于其它位置焊接。这类位置焊接的难点在于,焊接处于2G和5G口位置之间,容易造成上圈咬边,下圈下坠。因此在焊接中必须重新选择合适的参数,焊接电流中相对于固定口焊接,电流小于10%左右,送丝位置采用内加丝,焊缝平行焊把运丝手法。
收弧:如果直接收弧很容易产生缩孔,如果是有引弧器的焊枪要断续收弧或调到适当的收弧电流慢收弧,如是没有引弧器焊机则缓将电弧引到坡口的一边,不要产生收缩孔,如产生收缩孔要打磨干净后方可施焊。
真空电子束焊的优点:(1)电子束能量密度大,较高可达5×10⁸W/cm2,约为普通电弧的5000~10000倍,热量集中,热效率高,热影响区小,焊缝窄而深,焊接变形极(2)在真空环境下焊接,金属不与气相作用,接头强度高。
焊接(F=Fω,I=Iω)这个阶段是焊件加热熔化形成熔核的阶段。焊接电流可基本不变(指有效值),亦可为渐升或阶跃上升。在此期间焊件焊接区的温度分布经历复杂的变化后趋向稳定。起初输入热量大于散失热量,温度上升,形成高温塑性状态的连接区,并使中心与大气隔绝,保证随后熔化的金属不氧化,而后在中心部位首先出现熔化区。
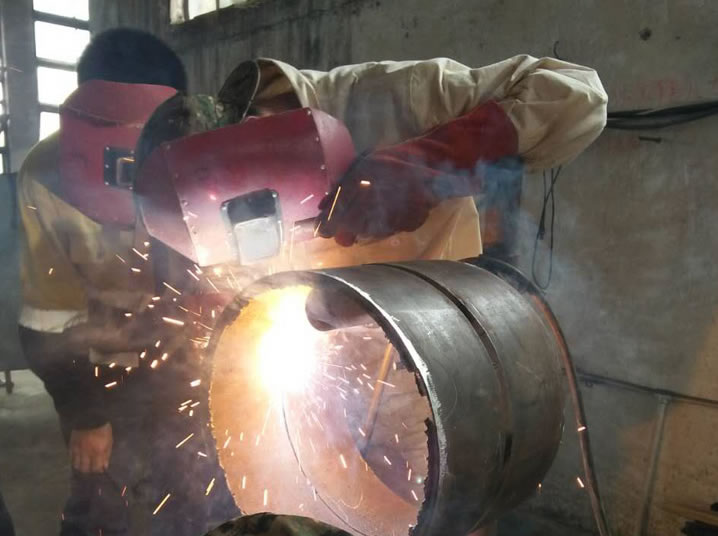
效率高:同一焊工采用氩电联焊工艺和手工电弧焊工艺焊接同样的焊口,氩电联焊工艺的焊接效率是手工电弧焊的2——4倍,是氩弧焊的1——2倍,明显缩短工期。
咬边的预防:矫正操作姿势,选用合理的规范,采用良好的运条方式都会有利于消除咬边。焊角焊缝时,用交流焊代替直流焊也能有效地防止咬边。
因为有一定的技术性和技能要求,不同水平的焊工所焊接产品的效果和质量区别较大。高水平的焊工工资是很高的。一般水平的焊工在江苏地区的较低收入在3000元左右,如果是记件工资可能会更高些。
焊接操作方法(1)左焊法(右→左):余高小,宽度大,飞溅小,便于观察焊缝,焊接过程稳定,气保效果好(有色金属必须用左焊法),但溶深较浅。2)右焊法(左→右):余高大,宽度小,飞溅大,便于观察熔池,熔深深。
电弧焊过程中通常会采取以下措施:(1)在焊接过程中,对熔化金属进行机械保护,使之与空气隔开。保护方式有三种:气体保护、熔渣保护和气-渣联合保护。