更新时间:2026-10-21 08:00:03 浏览次数:850 返回列表
高性能焊机的CO2气体保护半自动或全自动焊。目前,国外相继生产了对焊接电流和电压波形进行适时控制或对输出特性进行电能控制的高性能电源,林肯公司的STT表面张力过渡焊接技术就属于波形控制的范畴。基于焊接设备性能的提高,使得管道半自动及全自动CO2气保焊得以很好实现,这就大大提高了焊接效率和焊接质量。
在低碳钢和低合金钢焊接其一层时几乎都采用间断灭弧焊。这种焊法能使用较大电流,具有较大的穿透力,并能控制熔池温度和开关,能够做到根部焊透,而连续焊法即不间断电弧的连续焊接则必须使用较小的焊接电流,在起焊时温度低,可是焊接一段焊件后工件温度升高了,就不容易控制熔池温度和熔池大小,因此很难保证根部焊透和不出现焊瘤,所以,其一层很少采用,而用于第二层以后的焊接。
气保焊机当电流在200A以上时,则电弧电压的计算公式如下。U=0.04I+20±2(V)焊接速度半自动焊接时,熟练的焊工的焊接速度为18m/h~36m/h;自动焊时,焊接速度可高达150m/h。
氩气保护可隔绝空气中氧气、氮气、氢气等对电弧和熔池产生的不良影响,减少合金元素的烧损,以得到致密、无飞溅、质量高的焊接接头;氩弧焊的电弧燃烧稳定,热量集中,弧柱温度高,焊接生产效率高,热影响区窄,所焊的焊件应力、变形、裂纹倾向小;
相信大家对氩弧焊也有些许了解了!还有一点你需要注意:氩弧焊与焊条电弧焊相比对人身体的伤害程度要高一些,氩弧焊的电流密度大,发出的光比较强烈,它的电弧产生的紫外线辐射,约为普通焊条电弧焊的5~30倍,红外线约为焊条电弧焊的1~1.5倍,在焊接时产生的臭氧含量较高,因此,尽量选择空气流通较好的地方施工,不然对身体有很大的伤害。这一点千万要记住!希望上面小编所讲解的内容,能够给大家带来帮助!
去培训学校学习电焊技术能保证学会真技术吗,学员在校强化市场需求热的气焊、气割技术,熟练不锈钢焊,无色、有色金属焊接实用焊接方法。各类钢管板焊材全部具有,焊接焊条不限量让学员充分练习。
焊接位置种类根据GB/T3375—94《焊接术语》的规定,焊接位置,即熔焊时,焊件接缝所处的空间位置,可用焊缝倾角和焊缝转角来表示。有平焊、立焊、横焊和仰焊位置等。
熔孔形成即表示根部已焊透。熔孔尺寸的大小,即标志背面焊缝的尺寸。一般控制熔孔直径为对口间隙的1.1——1.5倍左右。具体尺寸要根据工件厚度、焊接位置、规范参数及根部间隙、钢种等诸因素综合调整。一般先进行工艺试验,摸索出规律后,再进行焊接,以保证焊接质量。
一:看焊机的好与坏,有的焊机出气不均匀气保护不及时二:是跟电流有关系一般不锈钢0.45厚以下的电流调到45至85就可以了 1、滞后送气,收枪以后,枪口不要离开,再吹一会儿。2、提前送气,焊之前,先对空打火,有气了再打火。3、检查气体纯度,直接换一瓶氩气试一下。
直流正接:采用直流焊机当工件接阳极,焊条接阴极时,称为直流正接,此时工件受热较大,适合焊接厚大工件;
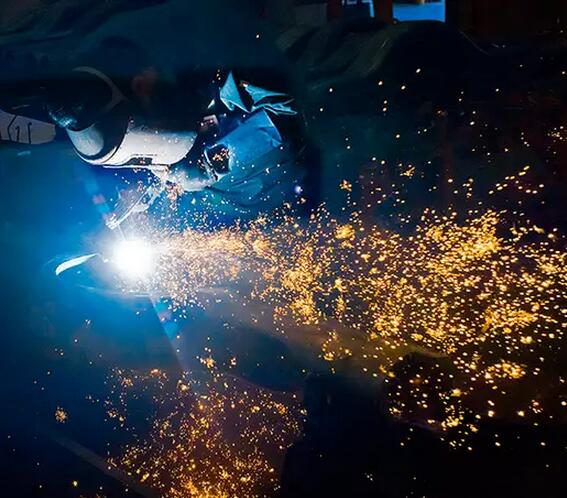
二保焊5种手法,二保焊机起弧(1)保持干伸长不变。(2)倒退引弧法,在焊道前端10—20mm处引弧。(3)接头处磨薄,防止接头未熔和。
焊条没焊接方向的纵向移动,此动作使焊条熔敷金属与熔化的母材金属形成焊缝。焊条的横向摆动。焊条横向摆动的作用是为获得一定宽度的焊缝,并保证焊缝两侧熔合良好。其摆动幅度应根据焊缝宽底与焊条直径决定。横向摆动力求均匀一致,才能获得所要求的焊缝宽底和速度的焊缝。正常的焊缝宽度一般不超过焊条直径的2--5倍。
有压力或密闭的管道、容器,不准焊、割。焊、割部位附近有易燃、易爆物品,在未作清理或未采取防护措施之前,不准焊、割。附近有与明火作业相抵触的工种在作业时,不准焊、割。、与外单位相连的部位,在没有弄清有无险情,或明知存在危险而未采取防护措施之前,不准焊、割。
F电焊机应有专人管理,按时检查维护,电焊工应定期进行体格检查。G检修转动设备或进入设备内,须事先办理检修证和进入设备作业证,联系操作工同意后,通知电工切断电源,采取防护措施,并按规定设专人监护方可施工。
电弧燃烧时间,φ57×3.5管子的水平固定和垂直固定焊的实习教学中,采用断弧法施焊,封底层焊接时,断弧的频率和电弧燃烧时间直接影响着熔池温度,由于管壁较薄,电弧热量的承受能力有限,如果放慢断弧频率来降低熔池温度,易产生缩孔,所以,只能用电弧燃烧时间来控制熔池温度,如果熔池温度过高,熔孔较大时,可减少电弧燃烧时间,使熔池温度降低,这时,熔孔变小,管子内部成形高度适中,避免管子内部焊缝超高或产生焊瘤。
热镀锌电焊网知识:热镀锌电焊网用Q195线材经过大拔工艺拔成需要的丝经,进行校直截断,通过精密的自动化机械技术焊接制成,网面平整,结构坚固,整体性强,即使局部裁截或局部承受压力也不致发生松劲现象,电焊网成型后进行镀锌(热镀)耐腐蚀性好,具有一般铁丝网不具备的优点。
氩弧焊鱼鳞焊的焊接技巧:氩弧焊是用氩气与空气隔离出一小块空间.再用钨极棒作导体的焊接方法.电流、钨极、焊把的运动放向等,都会对焊接 外观有直接的影响.在钨极的形状、焊把的运动方向正确时. 焊接用的电流对焊道成形有重要关系,电流过大,形成的溶池(溶化的金属面积)也就随之增大,在规定的焊接宽度内溶池就会下坠,形成焊道的上部凹陷,下面凸出的现像,
镜面焊简单地讲就是通过观察镜子内的熔池进行焊接的新型操作方法。即根据镜面成像原理,在肉眼无法观察到焊口位置附近放置一面镜子,通过观察镜子内的熔池来控制焊接操作的一种方法。主要用于密排管、墙面管、地面管、障碍物管等的焊接;在实际操作过程中,常用的焊接方法是焊条电弧焊、钨极氩弧焊、钎焊等;